
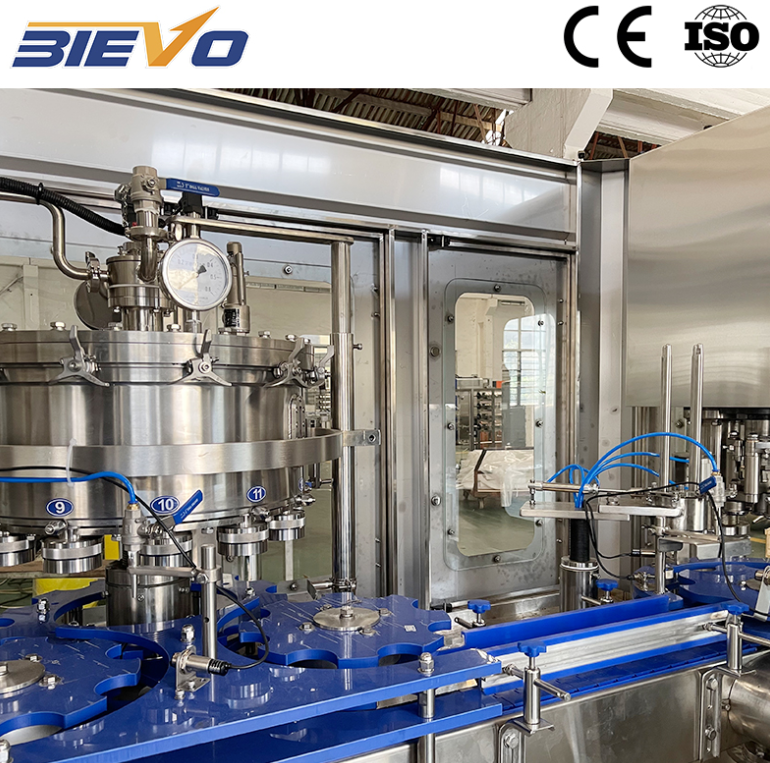
اصل پرکردن اهمیت بیشتری نسبت به قاب فولادی دارد
ورود به یک کارخانه نوشیدنی را تصور کنید؛ هر دستگاه پرکننده بطریها شبیه به یک برج ضدزنگ با بطریهای در حال چرخش به دور آن است. تفاوت مفید درون چرخه پرکردن قرار دارد. یک ماشین پر کردن دوزخانه معمولاً بر اساس نحوه ورود محصول به بطری طبقهبندی میشود: پرکردن با فشار مخالف، پرکردن بهوسیله جاذبه یا سطح مایع، پرکردن حجمی با پیستون، پرکردن با دебیسنج و گاهی اوقات پرکردن بر اساس وزن. اندازه قاب، تعداد سرها و سطح اتوماسیون اهمیت دارند، اما اصل پرکردن تعیین میکند که چه محصولاتی مناسب هستند، چه ابزارهایی برای دقت وجود دارند و چه رویهای برای شستشو لازم است. خطی که برای آب بدون گاز طراحی شده، تنها با کاهش سرعت نوار نقاله نمیتواند نوشابه کفکننده را پر کند. نوع دستگاه باید با گاز حلشده، ویسکوزیته، ذرات معلق، دما و مقدار خالص هدف سازگان یابی شود. این اولین فیلتر قبل از بودجه و فضای اشغالی است.
پرکردن با فشار مخالف برای بطریهای کربندار و حساس به اکسیژن
فشار مخالف، که به آن پرکردن ایزوباریک نیز گفته میشود، قبل از جریان محصول، بطری را با دیاکسیدکربن یا هواي استريل تحت فشار قرار میدهد. ظرف و بطری به فشار مشابهی میرسند، بنابراین محصول در حین پرکردن گاز خود را از دست نمیدهد. این روش استاندارد برای نوشیدنیهای گازدار، آبجو و برخی چایهای جوشان است. مرحلهای برای تنظیم فشار پس از پرکردن، پیش از درببستن، کف را کنترل میکند. عیب این روش پیچیدگی آن است: درزبندیها، کنترلهای فشار و کیفیت دیاکسیدکربن همه بر عملکرد تأثیر میگذارند. اگر محدودهٔ فشار گسترده باشد، ارتفاع پرکردن نوسان خواهد کرد و تشکیل کف افزایش مییابد. دستگاههای فشار مخالف نسبت به دستگاههای پرکردن با نیروی گرانش، در برابر نشستن نادرست بطری تحمل کمتری دارند. همچنین نیازمند شستشوی دقیق سیآیپی و بازرسی منظم درزبندیها هستند. برای محصولاتی با گازدهی پایین یا مقدار بالای الیاف، این روش همچنان قابل استفاده است، اما باید فرمولاسیون و طراحی شیرها مورد بازبینی قرار گیرند. این روش پاسخی جهانی نیست.
پرکردن با نیروی گرانش و پرکردن بر اساس سطح برای نوشیدنیهای غیرگازدار
پرکنندههای گرانشی از ظرفی بالای شیر استفاده میکنند و مایع را به درون بستهبندی میریزند تا جایی که لولهی تهویه یا سنسور سطح جریان را متوقف کند. این روش پرکردن بر اساس سطح مایع ساده است، ذرات را آرام میگیرد و تمیز کردن آن آسان است. این روش برای آب بدون گاز، برخی آبمیوهها، چایها و روغنهای خوراکی با حباب کم مناسب است. نکتهی مهم این است که وزن پر شدن به چگالی محصول و هندسهی بستهبندی بستگی دارد. پرکنندهی سطحی حجم را بر اساس فضای خالی بالای مایع (هِد اسپیس) کنترل میکند، نه بر اساس گرم. اگر مشخصات بستهبندی تغییر کند، محتوای خالص حتی زمانی که سطح مایع درست به نظر برسد نیز ممکن است تغییر کند. سیستمهای گرانشی همچنین در پرکردن محصولات ویسکوز و فرمولهای حبابدار با مشکل مواجه میشوند. این سیستمها اغلب ارزانترین گزینه هستند، اما هزینهی پنهان آنها نیاز به تحملهای دقیقتر بستهبندی و بررسیهای مکرر وزن است. برای کارخانهای که چند محصول بدون گاز با چگالی مشابه تولید میکند، پرکردن بر اساس سطح میتواند گزینهای عملی و قابل اتکا باشد.
پرکردن حجمی و پرکردن با دебیسنج برای انعطافپذیری در فرمولها
پرکنندههای پیستونی حجمی، حجم ثابتی را در سیلندر اندازهگیری کرده و آن را به داخل ظرف هل میدهند. پرکنندههای مبتنی بر دبیسنج، مقدار محصول عبوری از دبیسنج را شمارش کرده و در حجم یا جرم تعیینشده متوقف میشوند. هر دو نوع محدوده ویسکوزیته گستردهتری نسبت به روش پرکردن با نیروی گرانش دارند و هر دو قادر به اجرای دستورالعملهای مختلف با مقادیر هدف متفاوت هستند. پرکنندههای پیستونی معمولاً برای آبمیوههای دانهدار، سسها و برخی نوشیدنیهای لبنی استفاده میشوند. سیستمهای دبیسنج زمانی رایجاند که تغییرات بین محصولات بسیار فراوان است و ردیابیپذیری اهمیت دارد. دقت این سیستمها به حذف هوا، کالیبراسیون دبیسنج و دمای محصول بستگی دارد. دبیسنجی که برای آب دقیق است، ممکن است در آبمیوهای با غلظت ۱۲ درجه بریکس، در صورت تنظیم نادرست جبرانکننده دستورالعمل، دچار انحراف شود. این سیستمها همچنین هزینه بیشتری دارند و نیازمند نگهداری تخصصی هستند. انتخاب مناسبی هستند زمانی که یک خط تولید باید تعداد زیادی محصول مختلف را پر کند، اما لزوماً دقیقتر از یک پرکننده سطحی بهینهشده نیستند.
چیدمانهای چرخشی، خطی و مونوبلاک، مساحت اشغالشده را تغییر میدهند.
اصل پرکردن تنها نیمی از داستان است. چیدمان ماشین بر سرعت، فضای افقی در اختیار و نحوهٔ حرکت قوطیها بین مراحل شستشو، پرکردن و درببستن تأثیر میگذارد. پرکنندههای چرخشی از یک صفحهٔ چرخان استفاده میکنند و در خطوط تولید با ظرفیت متوسط تا بالا رایج هستند. پرکنندههای خطی قوطیها را در یک مسیر مستقیم جابهجا میکنند و برای تولید انبوه کوچکتر یا فضاهای محدود مناسباند. طراحیهای یکپارچه (مونوبلاک) شستدهنده، پرکننده و درببستن را در یک قاب واحد با یک محرک و پوشش مشترک ترکیب میکنند. این رویکرد تعداد نقاط انتقال را کاهش داده و میتواند کنترل بهداشتی را بهبود بخشد، اما در عین حال بدین معناست که خرابی در هر بخشی، کل بلوک را متوقف میکند. یک مونوبلاک فشرده لزوماً بهترین گزینه برای کارخانهای نیست که نیازمند پنجرههای تعمیر و نگهداری مستقل است. انتخاب چیدمان باید بر اساس ترکیب محصولات و فضای موجود برای تأمین خدمات فنی باشد، نه صرفاً بر اساس ظرفیت اسمی تولید.
|
نوع |
بهترین تناسب |
استحکام |
مواردی که باید مورد توجه قرار گیرند |
|
فشار مخالف |
نوشیدنیهای گازدار، آبجو، چای فوارهای |
حفظ گاز حلشده در محلول |
سایش درزبند، کنترل فشار، مدیریت کف |
|
نیروی گرانش یا سطح مایع |
آب بدون گاز، آبمیوهٔ شفاف، چای، روغن |
نرم، ساده، تمیزکردن آسان |
چگالی مایع و تحمل قوطی بر محتوای خالص تأثیر میگذارند |
|
پیستون حجمی |
آبمیوههای لَزج، سسها، نوشیدنیهای لبنی |
کنترل ویسکوزیته و ذرات معلق |
ورود هوا، سایش سیلندر، تنظیمات تغییر خط تولید |
|
دебیسنج |
خطوط تولید چندمحصولی با تغییرات مکرر |
انعطافپذیری در فرمولاسیون و ردیابی دادهها |
انحراف در کالیبراسیون، جبرانسازی دما |
|
وزنگیری |
محصولات با ارزش بالا و مقدار دقیق محتوای خالص |
کنترل مستقیم جرم |
زمان چرخه، نصب سلول بار، ارتعاش |
آنچه واقعاً در انتخاب نوع پرکننده اهمیت دارد
فرآیند انتخاب مفیدی از محصول آغاز میشود، نه از بروشور. مقادیر حلشدهٔ دیاکسیدکربن، ویسکوزیته، اندازهٔ الیاف (پالپ)، دمای پرکردن، مقدار هدف محتوای خالص و شیمی مواد شستوشو را فهرست کنید. سپس مشخصات قوطی و بازهٔ درز را بررسی کنید. در طول ارتقای خط تولید در یک کارخانهٔ آبمیوه و چای در جنوب شرق آسیا، پرکنندهٔ سطحی موجود بهدلیل پرکردن ناقص مورد انتقاد قرار گرفت. اما مشکل واقعی تأمینکنندهٔ جدید قوطی بود که ارتفاع لبهٔ آن کمی متفاوت بود. سطح مایع صحیح بهنظر میرسید، اما محتوای خالص تغییر کرده بود. تغییر در مشخصات قوطی و تنظیم مجدد لولهٔ تهویه بیشتر مشکل را حل کرد. این مورد نشان میدهد که چرا باید نوع ماشین و تحمل ظرف را همزمان بررسی کرد. برای کنترل محتوای خالص، استاندارد OIML R87 مرجعی مفید برای خطاهای محصولات بستهبندیشدهٔ پیشساخته است، هرچند جایگزین برنامهٔ نمونهبرداری داخلی کارخانه نمیشود. محدودیت صادقانه این است که هیچ نوع پرکنندهای نمیتواند قوطی نامناسب یا دمای ناپایدار محصول را جبران کند.
بیاِوو دههها وقت را صرف ساخت ماشینآلات پرکننده و بستهبندی نوشیدنیها کرده است، با امکانات داخلی برای ماشینکاری، تنظیمات گسترده خط تولید، و پشتیبانی فنی در آسیا، آفریقا، خاورمیانه و آمریکای جنوبی. این امر زمانی اهمیت پیدا میکند که یک دستگاه پرکننده قوطی باید با نوار نقاله موجود، مشخصات جدید قوطی، و یک برنامه نگهداری واقعبینانه هماهنگ شود. نوع مناسب دستگاه باید با محصول و کارخانه مطابقت داشته باشد، نه با طولانیترین فهرست ویژگیها.
فهرست مطالب
- اصل پرکردن اهمیت بیشتری نسبت به قاب فولادی دارد
- پرکردن با فشار مخالف برای بطریهای کربندار و حساس به اکسیژن
- پرکردن با نیروی گرانش و پرکردن بر اساس سطح برای نوشیدنیهای غیرگازدار
- پرکردن حجمی و پرکردن با دебیسنج برای انعطافپذیری در فرمولها
- چیدمانهای چرخشی، خطی و مونوبلاک، مساحت اشغالشده را تغییر میدهند.
- آنچه واقعاً در انتخاب نوع پرکننده اهمیت دارد