
با منطقهٔ پرکردن شروع کنید، نه با صفحهٔ کنترل
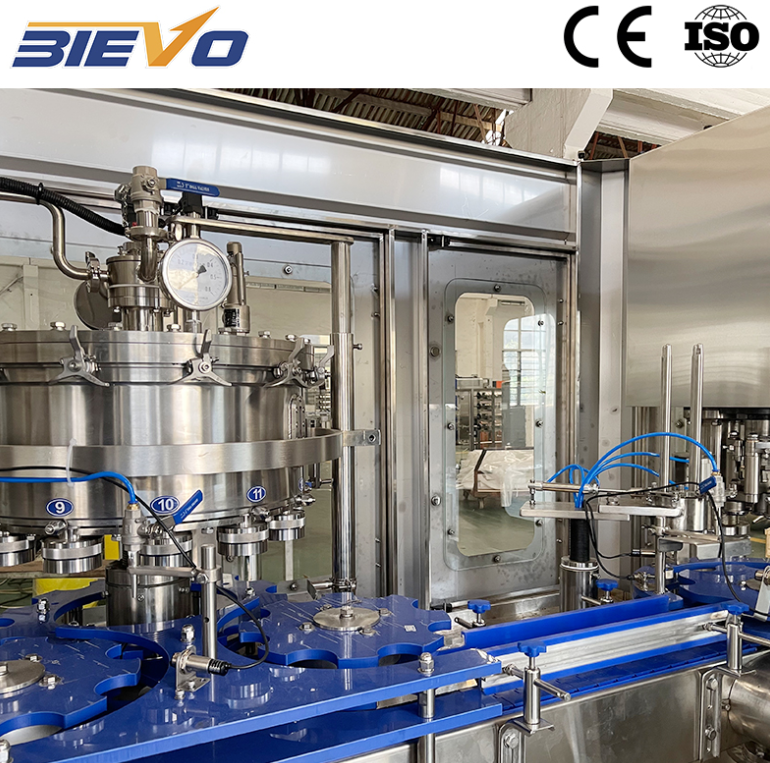
دستگاه پرکنندهٔ قوطیها ممکن است روی رابط انسان و ماشین (HMI) دستورالعملی کاملاً دقیق نمایش دهد، درحالیکه وزن واقعی پرکردن در سرتاسر سرها دو یا سه گرم تغییر میکند. این شکاف معمولاً در منطقهٔ پرکردن آغاز میشود، نه روی صفحهٔ نمایش. پیش از اینکه به پارامترهای PLC دسترسی پیدا کنید، درزبندیهای شیرها، فنرهای آنها، فشار ظرف محصول و همترازی نازلها را بررسی کنید. سایش جزئی، خطاهای تکرارشوندهای ایجاد میکند که شبیه مشکلات نرمافزاری به نظر میرسند. در یک بازسازی در یک کارخانهٔ نوشیدنی در جنوب چین، خط تولید در بعدازظهرهای گرم نوسان پیدا کرد. دو درزبند شیر پس از تغییر مواد ضدعفونیکننده متورم شده بودند و یکی از براکتهای راهنمای قوطی شل شده بود. جایگزینی درزبندیها با ترکیبی سازگانپذیر و تنظیم مجدد براکت، پراکندگی پرکردن را تقریباً نصف کرد. پایداری مکانیکی اولویت اول است. بررسی سریع ده قوطی از هر سر نشان میدهد که آیا خطا مربوط به یک شیر، یک مسیر یا کل دستگاه است. اگر یک سر خارج از حد مطلوب باشد، آن سر را تعمیر کنید. اگر تمام سرها همزمان نوسان کنند، عامل را در تأمین محصول، فشار یا دما جستجو کنید.
روش پرکردن را با رفتار واقعی محصول هماهنگ کنید
دقت پرکردن تنها یک مشخصهٔ ماشین نیست؛ بلکه تطابقی بین روش پرکردن و رفتار محصول است. یک بطری آب ساکن و یک بطری کربناتهٔ فومزا، پنجرهٔ پرکردن یکسانی ندارند. دستگاههای پرکنندهٔ حجمی بر اساس یک حجم ثابت عمل میکنند، بنابراین تغییرات دما و چگالی اهمیت دارند. دستگاههای پرکنندهٔ سطحی به فضای خالی پایداری (هِد اسپیس) وابستهاند و فوم میتواند عملکرد آنها را مختل کند. سیستمهای جریان جرمی از سلولهای بار یا دебیسنجها استفاده میکنند، اما همچنان به سیگنالهای پاک و تکیهگاه پایدار بطری نیاز دارند. محصولات کربناته لایهٔ اضافیای ایجاد میکنند، زیرا فشار و دما بر دیاکسیدکربن حلشده و فوم تأثیر میگذارند. دستگاه پرکنندهٔ بطری که در دمای ۴ درجهٔ سانتیگراد بهخوبی کار میکند، ممکن است در دمای ۱۰ درجه در صورت عدم تنظیم دستورالعمل و زمانبندی پرکردن با مشکل روبهرو شود. دمای محصول، فشار ظرف مخلوطکننده و وزن پرکردن را همزمان ثبت کنید. الگوها را در طول شیفت، نه فقط در یک نمونهٔ منفرد، بررسی کنید. بسیاری از شکایات مربوط به دقت، در واقع شکایاتی از پنجرهٔ فرآیندی هستند. پیش از سرزنش دستگاه پرکننده، این پنجره را تنگ کنید.
قبل از تعقیب گرمها، مسئلهٔ دستکاری بطری را رفع کنید
یک پرکن نمیتواند ظرفی را پر کند که بهدرستی در جای خود قرار نگرفته باشد. ریلهای راهنما ساییدهشده، چرخدندهی ستارهای شل یا تغییر سرعت نوار نقاله میتوانند باعث پاشش، قرارگیری مورب ظروف و پرکردن ناقص شوند. این عیوب اغلب بهصورت انحرافات تصادفی مشاهده میشوند، درحالیکه سایش شیر پرکن معمولاً الگویی پایدار در سطح سرها ایجاد میکند. ظروف را هنگام ورود به برج پرکن زیر نظر داشته باشید. بلندشدن یا لرزش جزئی در نقطهی قرارگیری ظرف، نشانهای از هشدار است. یک آزمون ساده انجام دهید: سرعت نوار نقاله را ۱۰ درصد کاهش دهید و بررسی کنید آیا تغییرات در مقدار پرکردن کاهش مییابد یا خیر. اگر کاهش یابد، مشکل مربوط به نحوهی برخورد با ظروف است، نه شیر پرکن. همچنین اطمینان حاصل کنید که قفلهای ایمنی «بدون پرکردن ظرف» فعال هستند و قطعات مورداستفاده در تغییر تنظیمات، به دقیقاً همان موقعیتهای قبلی بازمیگردند. یک صفحهی تنظیمات دیجیتالی که شامل عکسها و مقادیر گشتاور باشد، بسیار مفیدتر از یک پوشهی ضخیم حاوی دستورالعملهای کلی است. اصلاح مشکلات مربوط به برخورد با ظروف هزینهی بسیار کمتری نسبت به دورریختن محصول دارد و هر کالیبراسیون بعدی را نیز معنادارتر میکند.
|
نقطه بررسی |
علائم رایج |
آزمون عملی |
اقدام اصلاحی |
|
درزبندی شیر پرکن |
یک سر پس از شستشو منحرف میشود |
۱۰ ظرف از هر سر را در سه چرخه وزن کنید |
درزبندی را با نوع سازگونتر جایگزین کرده و فنر را بررسی کنید |
|
میتواند راهنمایی کند و چرخ ستارهای را به حرکت درآورد |
پرکردن تصادفی با سطح پایین و پاشش |
نوار نقاله را کند کنید (۱۰ درصد) و تغییرات را زیر نظر داشته باشید |
ریلها را تنظیم مجدد کنید و راهنماهای فرسوده را عوض کنید |
|
دمای محصول |
تشکیل کفیر و پرکردن کوتاه در شیفتهای گرم |
دمای محیط و وزن پرکردن را هر ۳۰ دقیقه یکبار ثبت کنید |
کنترل خنککننده را سفتتر کنید و زمانبندی پرکردن را تنظیم نمایید |
|
نصب سنسور |
انحراف آهسته در طول چند هفته |
نمایشگر را با ترازوی قابل ردیابی مقایسه کنید |
دوباره کالیبره کنید، براکت و سیمکشی را بررسی نمایید |
از نمونهبرداری و استانداردهایی استفاده کنید که خروجی واقعی را منعکس میکنند
یک بررسی تکی، مطالعهای از توانایی فرآیند نیست. یک روال نمونهبرداری طراحی کنید که سرها، شیفتها و تغییرات محصول را پوشش دهد. پس از سیمر، قوطیها را وزن کنید، وزن خالی (تِیر) را ثبت کنید و مقدار محتوای خالص را محاسبه نمایید. برای الزامات قانونی یا مشتریان، استاندارد اوآیامال آر۸۷ مرجعی مفید در زمینه محتوای خالص محصولات پیشبستهبندیشده ارائه میدهد، از جمله خطاهای حداکثر مجاز که به مقدار اسمی مربوط میشوند. این استاندارد جایگزین برنامه کیفیت داخلی کارخانه نمیشود، اما پایهای دفاعپذیر فراهم میکند. نتایج را بر اساس سر پرکننده در نمودار کنترلی ثبت کنید. به دامنه متحرک (مووینگ رنج) توجه کنید، نه صرفاً به میانگین. میانگین پایداری که همراه با پراکندگی گسترده باشد، همچنان مشکلساز است. یک اشتباه رایج، تنظیم مجدد پرکننده پس از هر قوطی با وزن بالا یا پایین است. این کار تغییرات طبیعی را به دخالت غیرمجاز تبدیل میکند. تعداد کافی قوطی را نمونهبرداری کنید تا الگوی واقعی مشخص شود، سپس بر اساس علت اصلی اقدام نمایید. برای قوطیهای کوچک، تغییرات اندک گرمی اهمیت دارند؛ بنابراین از ترازویی با وضوح مناسب استفاده کنید و آن را با وزنههای قابل ردیابی کالیبره نمایید.
تنظیم دقیق سنسورها و تأیید کل حلقه اندازهگیری
سنسورها ممکن است از دقت خود خارج شوند، جایگیرها شل میشوند و سیمکشی نویز را دریافت میکند. یک سنسور سطح ممکن است تمیز باشد اما کمی از موقعیت صحیح خود منحرف شده باشد. یک سلول بار ممکن است سالم باشد اما روی یک قاب نصب شده باشد که تحت بار تغییر شکل میدهد. تنظیم دقیق باید کل حلقه اندازهگیری را پوشش دهد، نه صرفاً نمایشگر. از وزنههای قابل ردیابی یا یک استاندارد جریان تأییدشده استفاده کنید، مقادیر «پیش از تنظیم» و «پس از تنظیم» را ثبت کنید و پس از تمیزکاری، بررسی را تکرار نمایید. جبرانسازی دما نیازمند توجه ویژهای است، زیرا تغییرات جزئی دمای محصول میتواند بدون وجود هرگونه عیب مکانیکی، وزن پرکردن را تغییر دهد. تأیید عملکرد را با پرکردن زماندار و بررسی ترازو در سرعت تولید انجام دهید. اگر دستگاه از جبرانسازی مبتنی بر دستورالعمل (ریسیپی) استفاده میکند، پس از تغییر دستورالعمل، فعال بودن دستورالعمل صحیح را تأیید کنید. ماشین پر کردن دوزخانه یک سیستم از متغیرهای مکانیکی، الکتریکی و محصول است. تنظیم دقیق یک سنسور در حالی که سایر عواملی مانند جایگیر یا دمای محصول نادیده گرفته میشوند، اغلب دلیل این پدیده است که دقت در روز دوشنبه خوب به نظر میرسد اما در روز جمعه ضعیف میشود.
تغییر دستورالعمل و نگهداری را قابل تکرار کنید
بیشترین اتلافهای دقت در زمان تغییر نوبت و تمیزکاری رخ میدهد. آببندیها بدون بررسی سازگانی ترکیبی مواد عوض میشوند، فنرها به ترتیب اشتباهی نصب میشوند و ریلهای هدایتی تنها بر اساس احساس تنظیم میشوند. یک فرآیند قابل تکرار، از یک راهحل هوشمندانهتر ارجحیت دارد. از یک چکلیست کوتاه برای تغییر نوبت با عکسها، مقادیر گشتاور و پرکردن تأییدی قبل از تولید کامل استفاده کنید. عملیاتگران را آموزش دهید تا ده قوطی اول را پس از هر تغییر نوبت — نه فقط در ابتدای شیفت — ثبت کنند. دادهها را هفتگی با بخشهای نگهداری و کیفیت بررسی کنید. اگر یک سر خاص بهطور مداوم از مقدار تعیینشده انحراف پیدا کند، به جای تنظیمات مکرر، علت ریشهای آن را جستجو کنید. برای تولیدکنندگان نوشیدنیهایی که قصد احداث خط جدید یا ارتقای اساسی دارند، BIEVO با ترکیب دههها تجربه در ساخت ماشینآلات پرکن، ماشینکاری داخلی و پشتیبانی خدمات جهانی، به حفظ عملکرد عملی و قابل اعتماد پروژههای پرکنی و بستهبندی قوطیها کمک میکند.
فهرست مطالب
- با منطقهٔ پرکردن شروع کنید، نه با صفحهٔ کنترل
- روش پرکردن را با رفتار واقعی محصول هماهنگ کنید
- قبل از تعقیب گرمها، مسئلهٔ دستکاری بطری را رفع کنید
- از نمونهبرداری و استانداردهایی استفاده کنید که خروجی واقعی را منعکس میکنند
- تنظیم دقیق سنسورها و تأیید کل حلقه اندازهگیری
- تغییر دستورالعمل و نگهداری را قابل تکرار کنید