
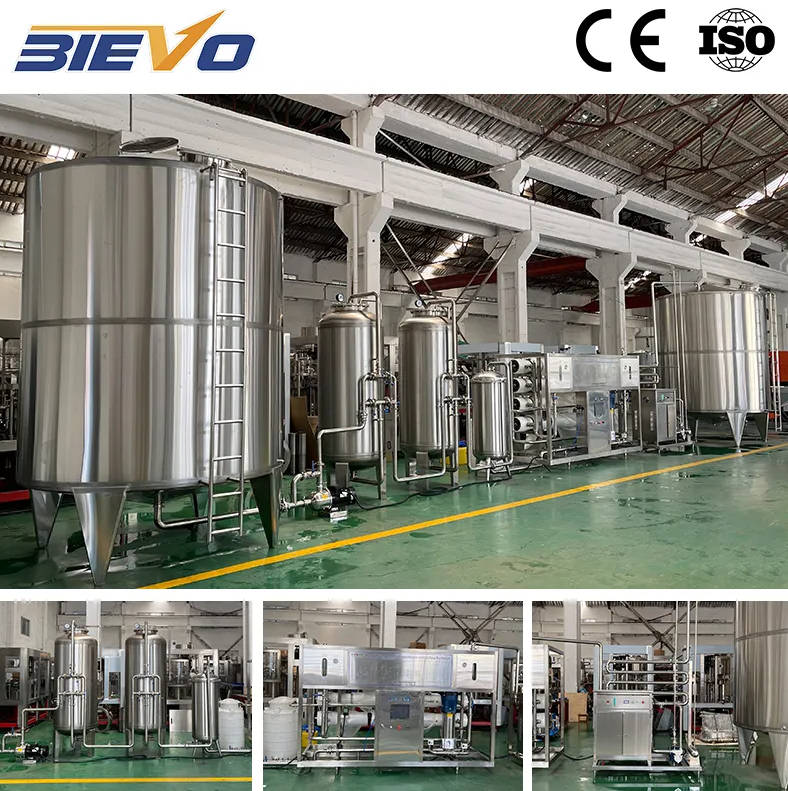
Perché la manutenzione quotidiana di una linea di riempimento per olio è diversa da quella per bevande
Una linea di riempimento per olio movimenta un prodotto più denso, più viscoso e più aggressivo verso le guarnizioni rispetto all’acqua o alle bevande gassate. L’olio alimentare lascia un film che attrae polvere e si indurisce nel tempo. Può degradare alcuni composti in gomma, far gonfiare le guarnizioni e creare superfici scivolose nell’area di riempimento. Queste caratteristiche fanno sì che le normali procedure di manutenzione per bevande spesso risultino insufficienti. Una linea che funziona 24 ore su 24 non può attendere una pulizia approfondita settimanale se una piccola perdita si trasforma in un problema di contaminazione del prodotto o in un rischio per la sicurezza. L’attenzione quotidiana deve concentrarsi sui punti in cui residui di olio, usura meccanica e variazioni termiche convergono. L’obiettivo non è soltanto massimizzare la disponibilità operativa. L’obiettivo è mantenere stabili precisione del riempimento e integrità del confezionamento, affinché il turno di notte non si trovi di fronte a sorprese.
I punti critici di usura che la maggior parte dei check-list ignora
La maggior parte degli operatori sa controllare ugelli di riempimento e nastri trasportatori. Invece, in pochi prestano attenzione ai vassoi gocciolanti, al canale per tappi e alle custodie dei sensori di livello. Su una linea ad alta produttività per il riempimento di olio, queste zone accumulano residui rapidamente. Un vassoio gocciolante non svuotato alla fine di ogni turno può traboccare sul nastro trasportatore o nella zona del collo delle bottiglie. Un canale per tappi ricoperto da un sottile strato oleoso rallenterà progressivamente l’alimentazione dei tappi, causando intasamenti intermittenti difficili da individuare. Sensori di livello con nebbia oleosa sulla lente possono fornire letture errate, portando a riempimenti insufficienti che emergono soltanto durante i controlli qualità ore dopo. La manutenzione giornaliera deve includere questi punti meno evidenti, non solo le parti più facilmente accessibili.
Protocolli di pulizia per residui di olio commestibile senza danneggiare i componenti
Pulire un da Zhangjiagang Newpeak Machinery non è la stessa cosa di sciacquare una linea idrica. L’acqua calda e i detergenti aggressivi funzionano, ma possono accelerare la corrosione su determinati acciai inossidabili se vengono utilizzati prodotti chimici inadatti. I detergenti alcalini per uso alimentare sono comunemente impiegati per rimuovere i film oleosi, seguiti da uno sciacquo con acqua pulita e da un’asciugatura. Quest’ultima fase è fondamentale, poiché l’acqua residua mescolata all’olio forma un’emulsione ancora più difficile da rimuovere in seguito. Le guarnizioni in gomma e gli elastomeri per uso alimentare devono essere ispezionati durante la pulizia, dato che l’assorbimento dell’olio può causare rigonfiamento e perdita di stabilità dimensionale. L’Organizzazione delle Nazioni Unite per l’alimentazione e l’agricoltura (FAO) raccomanda che le superfici a contatto con gli alimenti siano pulite e disinfettate con una frequenza tale da prevenire la contaminazione; nella pratica, ciò significa ogni turno negli ambienti ad alto contenuto oleoso. Omettere lo sciacquo o utilizzare un detergente non certificato per il contatto con gli alimenti è una causa frequente di guasti alle guarnizioni.
Una storia vera da stabilimento: un guasto alle 3 del mattino che ispezioni quotidiane avrebbero potuto prevenire
Un impianto di imbottigliamento di olio da cucina nell'Africa occidentale aveva un problema ricorrente alla stazione di inscatolamento. Ogni pochi giorni, i tappi iniziavano a essere posizionati storti e la linea doveva fermarsi per effettuare regolazioni. Il team di manutenzione riteneva che il problema fosse dovuto a una testa di inscatolamento usurata, quindi continuava a sostituire molle e mandrini. Il vero problema era invece una piccola quantità di nebbia oleosa proveniente dallo scarico della macchina riempitrice, che si depositava sulla vaschetta di ordinamento dei tappi. Questo strato si accumulava durante la notte e modificava l'attrito sul binario dei tappi, causando un orientamento non uniforme all'arrivo della testa di inscatolamento. Una volta che l'equipaggio ha introdotto una pulizia giornaliera della vaschetta di ordinamento e del binario dei tappi, il problema dei tappi storti è scomparso. La soluzione è costata quasi nulla, ma le perdite produttive precedenti erano state significative. Un'attenzione quotidiana alla migrazione dei residui avrebbe permesso di individuare il problema molto prima.
Confronto delle frequenze di manutenzione per componenti chiave
Diversi componenti su una linea di riempimento olio richiedono diversi livelli di attenzione. La tabella seguente riassume ciò che normalmente funziona per un funzionamento continuo, sulla base delle comuni prassi industriali.
|
Componente |
Frequenza consigliata |
Guasto comune in caso di omissione |
Gravità |
|
Ugelli di riempimento e O-ring |
Ogni turno |
Gocciolamento, volume di riempimento impreciso |
Medio |
|
Vassoi gocciolatori e vaschette di raccolta |
Ogni turno o con maggiore frequenza |
Traboccamento, contaminazione, pavimento scivoloso |
Alto |
|
Canale di alimentazione tappi e ciotola di ordinamento |
Ogni 8–12 ore |
Inceppamenti tappi, tappi storti |
Medio |
|
Lente del sensore del livello di riempimento |
Ogni turno |
Rilevamenti errati, riempimento insufficiente |
Medio |
|
Catena del nastro trasportatore e guide |
Ogni 24 ore |
Problemi di tracciamento, rovesciamento delle bottiglie |
Alto |
|
Livello e temperatura dell’olio nel cambio |
Settimanale |
Usura dei cuscinetti, arresto imprevisto |
Alto |
Queste frequenze rappresentano punti di partenza, non regole rigide. Una linea che lavora oli fortemente aromatizzati o che opera in un ambiente caldo e polveroso potrebbe dover ridurre l’intervallo tra le pulizie. L’obiettivo è rendere la procedura prevedibile e misurabile.
Creare una procedura efficace per il funzionamento continuo
Una linea di riempimento olio attiva 24 ore su 24 non può essere mantenuta correttamente se la pulizia approfondita avviene soltanto nei fine settimana. La procedura quotidiana deve basarsi su tre brevi finestre operative: all’avvio del turno, durante il controllo a metà turno e al termine del turno. All’avvio, gli operatori verificano la presenza di perdite, controllano la taratura del sensore del livello di riempimento mediante una rapida prova con una bottiglia campione e assicurano che l’alimentazione dei tappi sia pulita e asciutta. Il controllo a metà turno si concentra sui vassoi gocciolatori, su eventuali rumori anomali provenienti dalla macchina di riempimento e sull’ispezione visiva dell’area di riempimento per rilevare accumuli di nebbia oleosa. Al termine del turno si provvede allo svuotamento e all’asciugatura dei vassoi gocciolatori, alla pulizia dell’area della testa di riempimento con un detergente approvato per uso alimentare e alla registrazione di qualsiasi componente che richieda intervento. Questa struttura garantisce stabilità alla linea senza richiedere uno smontaggio completo ogni giorno.
Dove lo sforzo preventivo dà i risultati migliori
La differenza tra manutenzione reattiva e manutenzione preventiva su una linea di riempimento olio si manifesta generalmente nel registro di manutenzione, non nel report di produzione. Le linee che seguono una routine quotidiana disciplinata tendono a subire meno fermi imprevisti e a garantire pesi di riempimento più costanti. BIEVO ha dedicato anni alla progettazione e costruzione di linee di riempimento per oli alimentari e altri prodotti viscosi, e questa esperienza influenza profondamente la progettazione dell’equipaggiamento in termini di pulibilità e accessibilità. Vassoi raccogligocce rimovibili, alloggiamenti dei sensori facilmente accessibili e componenti per l’alimentazione dei tappi che possono essere puliti senza utensili sono piccoli accorgimenti progettuali che fanno una grande differenza in un’operazione continua 24/7. Quando si valuta nuovo equipaggiamento o si procede all’upgrade di una linea esistente, questi dettagli pratici contano quanto la velocità nominale o il numero di teste di riempimento.
Sommario
- Perché la manutenzione quotidiana di una linea di riempimento per olio è diversa da quella per bevande
- I punti critici di usura che la maggior parte dei check-list ignora
- Protocolli di pulizia per residui di olio commestibile senza danneggiare i componenti
- Una storia vera da stabilimento: un guasto alle 3 del mattino che ispezioni quotidiane avrebbero potuto prevenire
- Confronto delle frequenze di manutenzione per componenti chiave
- Creare una procedura efficace per il funzionamento continuo
- Dove lo sforzo preventivo dà i risultati migliori