
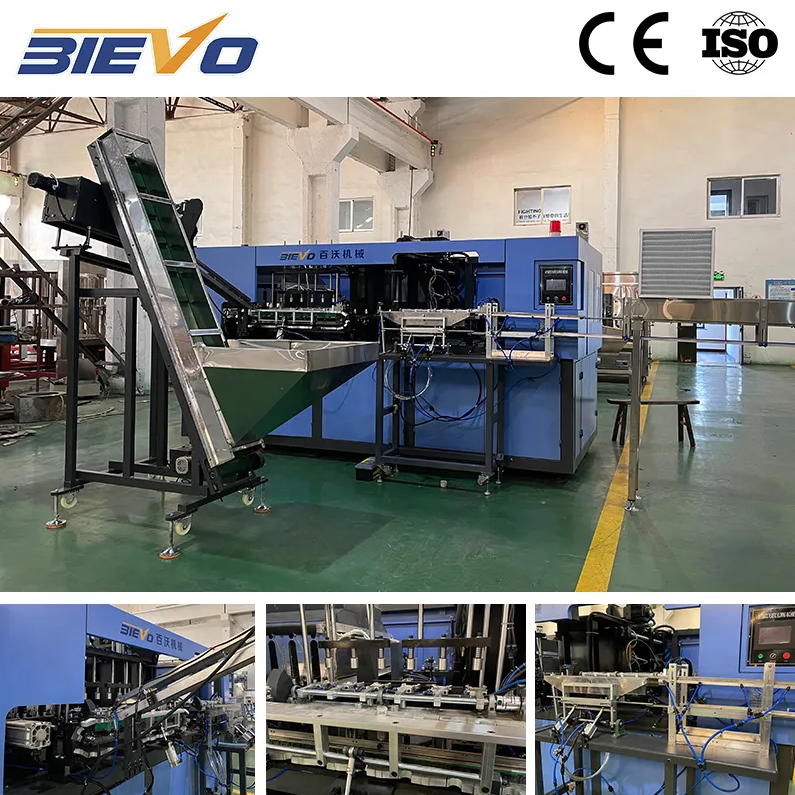
Шта заправо укључује запољивање линије са кључем на руке
Линија за пуњење конзерва која је кључ у руке није само пуњење везано за швац. То је повезан низ машина које морају да померају конзерве кроз депалетирање, оперење, попуњење, шивање, пастерисање или ретортирање ако је потребно, кодирање, паковање и палетирање. Део "одређени" значи да једна страна преузима одговорност за распоред, интерфејс опреме, везе у прибор и покретање. То је важно јер фабрике за пиће ретко пропадају од једне лоше машине. Они се не могу спровести због неисправних брзина, лошег преласка конвејера или комуналних уређаја који су погрешно подешени од самог почетка. Добро извршен приступ "под кључ" третира целу линију као један систем, а не колекцију појединачних компоненти.
Урок о интеграцији који се показао у стварном пројекту
Једна занатска пивоварна фабрика у источној Африци купила је искоришћену пуницу и нову пливачку из два различита извора. У линија за пуњење конзерва радио је током пуштања у рад, али у року од шест недеља, конзерве су почеле да се заглађују на испуштању пунила. Основни узрок није био механички дефект. Наполнитељ се испуштао на нешто нижој висини од уноса сеамера, а конвејерска плоча за пренос је била обрађена како би се компензовала. Временом се та плоча неравномерно носила, стварајући усну која је ухватила основу конзерве на великој брзини. Поправила је једноставан једном идентификовано, али изгубљену производњу и време за решавање проблема могло се избећи са прегледа распореда из једног извора. Оваква врста проблема са интерфејсом је управо оно што је приступ "одворена" дизајниран да ухвати пре инсталације.
Где се већина буџета погрешно пореди
Често се прави грешка да прво купите пунило, а затим размислите о шијачу, а тек касније размислите о оперењу, загревању, етикетирачу и паковачу. Та секвенца је ограничена. Брзина пуњача одређује темпо свег што се дешава дотока. Ако етикетирач не може да прати, линија се не може побринути. Ако је пастеризатор прекратко, време задржавања постаје густог угласа. Боља секвенца почиње са производом и паковањем. Која је циљна снага на сат? Који је опсег величине конзерви? Која је температура производа при пуњењу? Колико је потребно трајање? Одговор на та питања прво омогућава да се цела линија за пуњење конзерва дефинише као једна кохерентна јединица.
Избор конфигурације за различите производње
Не треба да свака фабрика за пиће има исти ниво аутоматизације. Мали паковач који се бави 200 мл танким конзервацијама има другачија ограничења од произвођача енергетских пића са великим обимом. У табели испод је приказано како се три уобичајене конфигурације упоређују.
|
Конфигурација |
Типични опсег излаза |
Ниво аутоматизације |
Најбоље решење |
|
Полуавтоматска линија |
До 3.000 конзерви у сат |
Ручно учитавање, аутоматско попуњавање и шивање |
Стартап, пилотне трке, сезонски производи |
|
Уредни систем средње брзине |
3000 до 12.000 конзерви у сат |
Автоматско исцрпљење палета, инлине пуњење и шив |
Регионални брендови, ко-пакетери |
|
Врхунска ротациона линија |
12 000 конзерви у сат и више |
Пуно аутоматско од депалетизатора до палетизатора |
Национални брендови, производња за извоз |
Цифри за производњу су широке референтне тачке, а не гаранције. Стварна брзина зависи од величине конзерве, вискозитета производа, нивоа карбонације и вештине оператера. Оно што је важније је усаглашавање нивоа аутоматизације са трошковима радне снаге и техничком подршком доступним у региону. Превише аутоматизација линије која ће радити у подручју са непоузданом енергијом или ограниченом приступом резервних делова може створити више времена за заустављање него што штеди.
Употребљавање и распоред су део линије, а не последна помисао
Пројекти који се обављају "под кључ" често се фокусирају на машине и заборављају простор око њих. Линија за пуњење конзерви треба да има компресиони ваздух са стабилном тачком росе, опремљену воду за испирање, адекватну дренажу и довољно простора за главу за промене висине конвејера. Једна фабрика за безалкохолна пића на Блиском истоку открила је ово током летњег покретања. Температура околине у зали за пуњење прелазила је 38 степени Целзијуса, а газирани производ стигао је на пунило претопло. Наполнитељ је могао да тече, али ниво пење је отежавао прецизно напуњење. Решење је захтевало додавање гузе за хлађење гликола у производну линију пре пуњења, што је значило резање у ново изливен под. Планирање распореда које укључује рутингу комуналних услуга и услове околине од самог почетка избегава ове болне поправке након инсталације.
Шта снажни партнери који су "одвојили" раде другачије
Разлика између доброг добављача и снажног партнера који је "на кључ" често се свезује на то како они управљају неизвесним стварима. Да ли питају о матрици производа пре цитирања? Да ли проверавају узорке конзерви и спецификације поклопака? Да ли планирају да у будућности прошире линију? Сертификација ИСО 9001 и документоване процедуре инсталације су корисне сигнале, али не замењују практично искуство. Биево је више од три деценије изграђивао линије за паковање пића, а приступ компаније то одражава. Производња објекат укључује специјална подручја за тестирање где се комбинације конзерве и производа могу валидирати пре испоруке. Са преко 50 патентованих технологија и инсталација широм Азије, Африке, Блиског истока и Јужне Америке, БИЕВО доноси ниво практичних знања о апликацијама које помажу фабрикама за пиће да избегну уобичајене кашњења у покретању и проблеме са интерфејсом који муче слабо интегрисане ли
Садржај
- Шта заправо укључује запољивање линије са кључем на руке
- Урок о интеграцији који се показао у стварном пројекту
- Где се већина буџета погрешно пореди
- Избор конфигурације за различите производње
- Употребљавање и распоред су део линије, а не последна помисао
- Шта снажни партнери који су "одвојили" раде другачије