
عامل الفَوَرَان: لماذا تُعَدّ التعبئة الغازية تحديًّا مختلفًا تمامًا
معالجة السوائل غير الغازية أمرٌ متسامحٌ نسبيًّا. أما معالجة سائلٍ يحتوي على ثاني أكسيد كربون محلولٍ فهي مسألة فيزيائية تُحلّ بسرعة ٦٠٠ علبة في الدقيقة. ويجب أن تعمل درجة الحرارة والضغط العكسي وتصميم رأس التعبئة بشكل متزامن تمامًا، وإلا فإن خط الإنتاج سيُنتج رغوةً بدلًا من منتجٍ جاهزٍ للبيع. أ خط تعبئة المشروبات الغازية ليست مجرد خط ماء أسرع مُثبَّتٍ على مصدر ثاني أكسيد الكربون. بل تتطلب تقنية تعبئة إيزوبارية متخصصة تحافظ على الغاز في حالة الذوبان أثناء ملء العلبة، ثم تُغلِق هذا الضغط قبل أن يتاح له الفرصة بالهروب. فحتى تغير طفيف في درجة الحرارة بمقدار ٢°م أو انحراف ضئيل في الضغط بمقدار ٠٫١ بار يمكن أن يدفع الغاز المذاب للخروج من السائل، مما يظهر على شكل ارتفاع منخفض للسائل داخل العلبة، وانغلاق غير متسق للأغطية، وعلب تبدو نصف فارغة عند عرضها على الأرفف.
داخل صمام التعبئة: الموازنة بين السرعة والرغوة
قلب أي آلة تعبئة للمرطبات الغازية هو صمام التعبئة. فتقوم آلات التعبئة المتساوية الضغط بضغط العلبة بغاز ثاني أكسيد الكربون (CO₂) قبل أن يدخل السائل إليها على الإطلاق، ثم تسمح بتدفق المشروب تحت ضغط معاكس خاضع للتحكم يحافظ على الغاز المذاب في مكانه بالضبط. فإذا زادت درجة الاضطراب داخل الصمام، فإن غاز ثاني أكسيد الكربون يتبلور فجأةً؛ أما إذا كان التعبئة بطيئةً جداً، فإن أهداف الإنتاجية تنزلق خارج نطاق التحقيق. وأفضل تصاميم الصمامات تستخدم مخروطاً موزِّعاً أو جرساً مركزياً خالياً من الدوامات يوجِّه السائل إلى أسفل جدار العلبة على هيئة شريحة لامينية سلسة. ووفقاً لقانون هنري، تنخفض قابلية ذوبان غاز ثاني أكسيد الكربون انخفاضاً حاداً مع ارتفاع درجة الحرارة، ولذلك فإن الحفاظ على ثبات درجة حرارة الحوض ضمن مدى ±٠٫٥°م ليس مجرد هدفٍ طموح، بل هو شرط تشغيليٌّ جازم. ويمكن تحقيق دقة تعبئة تبلغ ±١ مل في علبة سعة ٣٣٠ مل، لكن ذلك ممكنٌ فقط عندما تُضبط متسلسلتا «التنشيق» (snift) والتفريغ المبدئي في آلة التعبئة وفقاً لمعدل كربنة المشروب المحدَّد ومحتواه من السكر وحتى الرطوبة المحيطة.
سلامة التماس: العيب الصغير الذي قد يُفسد دفعة كاملة
بعد أن يهبط الغطاء، يتطلب التماس المزدوج نحو ثانيتين لقفل غاز الكربون ومنع دخول الهواء. فقد يبدو التماس سليمًا للعين المجردة، ومع ذلك قد يتسرب عبر قنوات دقيقة جدًّا على طول خط تقوس الغطاء أو خط تقوس الجسم إذا انحرفت درجة التداخل بمقدار جزء من الملليمتر. وتستهدف مواصفات التماس الخاصة بالعلب المكربنة عادةً أن يلامس خط تقوس الجسم خط تقوس الغطاء بتداخل يتراوح بين ١٫٠ و١٫٢ ملليمتر، ومعدل ضيق يتجاوز ٧٠٪، مع عدم وجود تجاعيد مرئية على خط تقوس الغطاء. وتُطبَّق لوائح إدارة الأغذية والأدوية الأمريكية (FDA) الخاصة بالأغذية المعلبة قليلة الحموضة (القسم ٢١ من اللوائح الاتحادية رقم ١١٣) كثيرًا من هذه الضوابط، حتى بالنسبة للمشروبات، لأن التماس المتسرب يشكِّل مدخلًا للكائنات المسببة للتلف. أما أنظمة الفحص غير التلامسي للتماس فهي تُجري الآن رسمًا خرائطيًّا لكل علبة في الزمن الحقيقي، وتُحدِّد الاختلافات غير المرئية التي تقل عن الملليمتر والتي لا يمكن لمفتش بشري اكتشافها عند التشغيل بسرعة عالية. وهذه هي الفروقة بين شحن المنتج بثقةٍ وبين الاستيقاظ على أمر توقُّف جودةٍ يُجمِّد عمليات المستودع.
ترقية واقعية: ترويض الضغط غير المستقر في مصنع ساحلي
كانت شركة تعبئة مشتركة متوسطة الحجم تقع قرب ليما في بيرو تُشغّل خط إنتاج مختلط يتحول مرتين يوميًّا بين شاي غير الغازي ومشروبات الطاقة الغازية. وفي كل مرة كانت تتم فيها عملية التحويل إلى المشروبات الغازية، كانت ارتفاعات التعبئة تتذبذب، بينما ارتفعت نسبة الرفض في عملية الختم إلى ما يقارب ٤٪ خلال الساعة الأولى. وتبين أن السبب الجذري هو التأخر الحراري في خط إمداد غاز ثاني أكسيد الكربون، حيث كان الغاز يسخن أثناء مروره عبر أنابيب مكشوفة موضوعة على سطح المبنى بين التشغيلات، ليصل إلى حوض التعبئة بدرجة حرارة أعلى بمقدار ٨°م من درجة حرارة خزان المشروب. أما الحل فقد تضمّن إعادة توجيه خط غاز ثاني أكسيد الكربون عبر مبادل حراري يعمل بمحلول جليكول مبرَّد، تم تصميمه لاستيعاب الاستهلاك الأقصى للخط زائد ٢٠٪. كما أُضيف مستشعر حرارة على الخط يبطئ تشغيل آلة التعبئة تلقائيًّا إذا ارتفعت درجة حرارة الحوض عن ٣°م. وبمرور أسبوع واحد، عادت دقة التعبئة إلى نطاق ±١,٥ مل، وانخفضت نسبة الرفض في عملية الختم إلى ٠,٣٪. والدرس المستفاد بسيط: إن استقرار آلة تعبئة المشروبات الغازية لا يتجاوز استقرار إمداد الغاز الخاص بها، ويمكن للحرارة الساحلية أن تُخلّ بهذا الاستقرار بصمت.
مقارنة طرق التعبئة: التعبئة عند ضغط ثابت، والتعبئة عند ضغط معاكس، وأكثر من ذلك
ليست كل المشروبات الغازية بحاجة إلى نفس استراتيجية التعبئة. ويوضح الجدول أدناه كيفية أداء تقنيات التعبئة في العلب الشائعة عندما يرتفع محتوى ثاني أكسيد الكربون فوق ٢٫٥ حجم. وهذه الأرقام مستمدة من مقاييس إنتاج فعلية جُمعت عبر عدة منشآت لتعبئة العلب تعمل على علب الألومنيوم سعة ٣٣٠ مل عند درجة حرارة تتراوح بين ١٠ و١٢ مئوية.
|
طريقة التعبئة |
أقصى حجم من ثاني أكسيد الكربون الذي يمكن التعامل معه |
دقة التعبئة عند ١٢ مئوية |
امتصاص الأكسجين (جزء في البليون) |
نطاق السرعة (عدد العلب في الدقيقة) |
ملاءمة التعبئة للمشروبات المحتوية على رواسب |
|
التعبئة بالجاذبية (التعبئة المفتوحة) |
<2.0 |
±3 مل |
>200 |
300–1200 |
فقراء |
|
التعبئة عند الضغط المعاكس (أنبوب قصير) |
2.5–3.2 |
±2 مل |
80–150 |
200–800 |
عادل |
|
التعبئة عند الضغط الثابت (أنبوب طويل/ذو تهوية) |
3.0–4.5+ |
±1 مل |
<50 |
200–600 |
جيد |
|
التعبئة الحجمية باستخدام المكبس مع ما قبل التحميل بالضغط |
2.5–3.8 |
±0.5 مل |
<100 |
100–400 |
جيد |
تُهيمن ملّاكات الإدخال المتساوي للضغط على تعبئة المشروبات الغازية والبيرة في السوق الرئيسية لأنها تحافظ على امتصاص الأكسجين المذاب عند أقل من 50 جزءًا في البليون، ما يطيل العمر الافتراضي مباشرةً. وتتفوق الأنظمة الحجمية في تعبئة المشروبات ذات اللب أو الرواسب الكثيفة، لكنها تكلّف أكثر لكل محطة.
بناء خط إنتاج ينمو مع العلامة التجارية
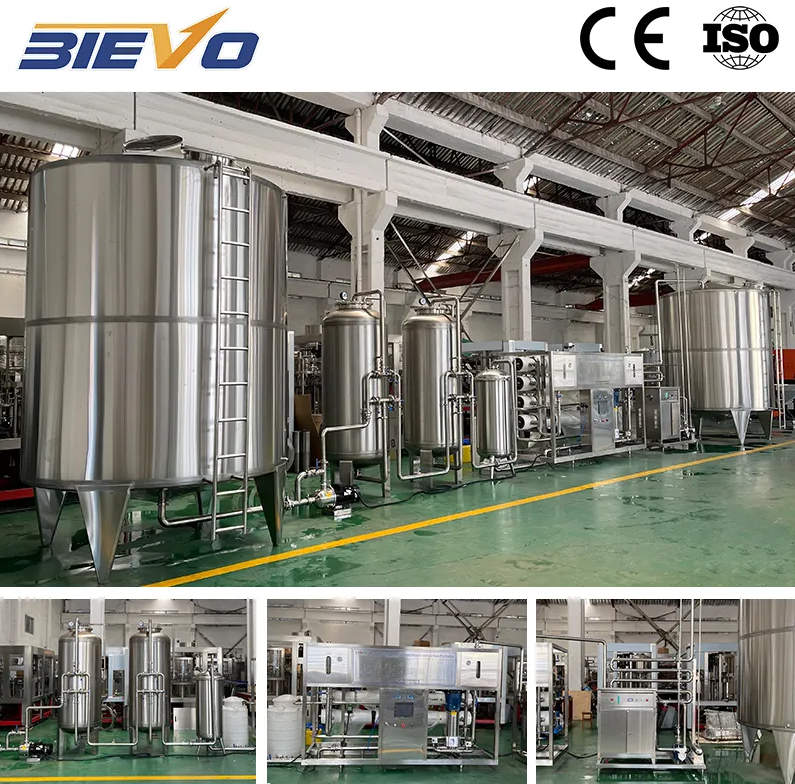
آلة التعبئة في علب لا تعمل في عزلة. فآلة التعبئة المختارة بذكاء تندمج في نظام بيئي أوسع يشمل أجهزة فك التحميل، وآلات الغسل، والآلات المُغلِّقة للعلب، ومعقمات المشروبات، وأجهزة تغليف العلب في صناديق. ويظهر القيمة الحقيقية عندما تتواصل جميع هذه الوحدات مع بعضها البعض عبر بنية تحكم مركزية تُعدِّل سرعة آلة التعبئة استنادًا إلى الضغط العكسي الناتج عن العمليات اللاحقة، وتوقف آلة الإغلاق قبل أن تتعطل. أما الشركات المتخصصة في تقديم حلول المشروبات الجاهزة، مثل شركة BIEVO، فهي تقدِّم هذا العمق في التكامل لأنها تمتلك خبرة شاملة في العملية بأكملها، بدءًا من عملية نفخ الزجاجات ومعالجة المياه وصولًا إلى التغليف النهائي. وبفضل هذا الإشراف الشامل من البداية حتى النهاية، فإن خط تعبئة المشروبات الغازية لا يصل على هيئة مجموعة من الآلات المنفصلة، بل كنظام مُحسَّن تم ضبط درجة حرارة حوض التعبئة وتدفق غاز ثاني أكسيد الكربون وتوقيت آلة الإغلاق فيه بشكل متناسق قبل أن تمر أول علبة على ناقل الحركة.
جدول المحتويات
- عامل الفَوَرَان: لماذا تُعَدّ التعبئة الغازية تحديًّا مختلفًا تمامًا
- داخل صمام التعبئة: الموازنة بين السرعة والرغوة
- سلامة التماس: العيب الصغير الذي قد يُفسد دفعة كاملة
- ترقية واقعية: ترويض الضغط غير المستقر في مصنع ساحلي
- مقارنة طرق التعبئة: التعبئة عند ضغط ثابت، والتعبئة عند ضغط معاكس، وأكثر من ذلك
- بناء خط إنتاج ينمو مع العلامة التجارية