
Gāzu faktors: kāpēc gāzētās pildīšanas process ir pilnīgi citads
Nepārtraukta šķidruma apstrāde ir pieļaujoša. Šķidruma ar šķīdinātu oglekļa dioksīdu apstrāde ir fizikas problēma, kas notiek 600 konserveru minūtē. Temperatūrai, pretspiedienam un pildīšanas galviņas konstrukcijai jādarbojas sinhronā veidā, citādi ražošanas līnija rada putas, nevis tirgojamu produktu. A gāzēto dzērienu pildīšanas līnija nav vienkārši ātrāka ūdens līnija, kas piestiprināta pie CO₂ avota. Tai nepieciešama specializēta izobāriskā pildīšanas tehnoloģija, kas uztur gāzi šķīdumā, kamēr tiek piepildīta dozētāja kārba, un pēc tam noslēdz šo spiedienu, pirms tas ir paspējis izvietoties. Pat 2 °C temperatūras svārstības vai 0,1 bāra spiediena novirze var izraisīt šķīdušās gāzes izdalīšanos no šķidruma, kas izpaužas kā zems pildījuma līmenis, nestabila hermētiskā aizvēršana un kārbas, kas plauktā šķiet pus tukšas.
Pildīšanas vārsta iekšpusē: Ātruma un putas līdzsvarošana
Jebkuras gāzēto dzērienu konserveru mašīnas sirds ir pildīšanas vārsts. Izobāriskie pildītāji pirms šķidruma iekļūšanas bākstīna dozējamās konservu burkas ar CO₂, pēc tam ļauj dzērienam plūst zem kontrolētas pretspiediena, kas saglabā šķīdušo gāzi tieši tur, kur tai jābūt. Pārmērīga turbulence vārstā izraisa CO₂ nekavējoties kristalizēšanos. Pārāk lēns pildīšanas process rada ražošanas jaudas mērķu neievērošanu. Labākie vārsta dizaini izmanto izplešanās konusu vai cirkulācijas brīvu centrēšanas zvanu, kas novada šķidrumu pa konservu burkas sienām gludā, slāņveida plūsmā. Saskaņā ar Henrija likumu CO₂ šķīdība strauji samazinās, kad temperatūra paaugstinās, tāpēc katla temperatūras stabilitāte ±0,5 °C robežās nav tikai vēlme, bet stingra ekspluatācijas prasība. Precīza pildīšana ±1 ml robežās 330 ml konservu burkā ir sasniedzama, taču tikai tad, ja pildītāja „snift“ un priekšvakuuma secības ir precīzi pielāgotas konkrētā dzēriena gāzētības līmenim, cukura saturam un pat apkājējās gaisa mitrumam.
Šuves integritāte: Mazais defekts, kas var sabojāt visu partiju
Pēc vāka nolaišanas divkāršajai šuvei ir aptuveni divas sekundes, lai nostiprinātu oglekļa dioksīdu un novērstu gaisa iekļūšanu. Šuve, kas ar neapbruņotu aci izskatās normāla, joprojām var noplūst caur mikroskopiskām šuvēm uz vāka āķa vai korpusa āķa, ja pārklājums atšķiras par daļu milimetra. Šuvju specifikācijas oglekļa dioksīdu saturošām skārda kastītēm parasti paredz korpusa āķa piespiešanu pie vāka āķa ar 1,0–1,2 mm pārklājumu, ciešuma rādītāju virs 70 % un bez redzamiem vilnītājiem uz vāka āķa. FDA noteikumi par zemu skābumu saturošiem konservētiem pārtikas produktiem (21 CFR 113) nosaka lielāko daļu šo kontroļu pat dzērieniem, jo noplūstoša šuve ir iespējams ieejas punkts sliktuma izraisītājiem. Nekontaktās šuvju pārbaudes sistēmas tagad kartē katru kastīti reāllaikā, identificējot submilimetra neatbilstības, ko cilvēka inspektori straujā darba tempā nevarētu pamanīt. Tas ir starpība starp produktu nosūtīšanu ar pilnu uzticību un rīta pamodīšanos pie kvalitātes aizlieguma, kas bloķē noliktavu.
Patiesas pasaules modernizācija: nestabila spiediena kontrolēšana piejūras rūpnīcā
Vidēja izmēra kopražotājs netālu no Limas, Peru, darbināja jauktu ražošanas līniju, kas divreiz dienā pārslēdzās starp negāzētajiem tējiem un gāzētajiem enerģijas dzērieniem. Katru reizi, kad notika pāreja uz gāzētu produktu, iepildes augstumi svārstījās, un konservu vāku noblīvēšanas atteikumi pirmajā stundā pieauga līdz gandrīz 4%. Galvenā problēmas cēloņa izmeklēšana atklāja CO₂ piegādes cauruļvada termisko palaidi: gāze starp ražošanas cikliem sasilās pa neatdalīto jumta cauruļvadu, un tā nonāca iepildes bļodā 8 °C siltnāka nekā dzēriena tvertnē. Risinājums bija CO₂ cauruļvada pārvietošana caur dzesētu glikola siltummaini, kura jauda bija aprēķināta līnijas maksimālajai patēriņa vajadzībai plus 20%. Turklāt tika pievienots iebūvēts temperatūras sensors, kas automātiski samazināja iepildes ātrumu, ja bļodas temperatūra pārsniedza 3 °C. Līdz ar to vienā nedēļā iepildes precizitāte atgriezās robežās ±1,5 ml, bet konservu vāku noblīvēšanas atteikumi samazinājās līdz 0,3 %. Mācība bija vienkārša: gāzētu dzērienu iepildes iekārta ir tik stabila, cik stabila ir tās gāzes piegāde, un piekrastes karstums var klusēm sabojāt šo stabilitāti.
Salīdzinot pildīšanas metodes: izobārā, pretspiediena un citas
Ne katram gāzētajam dzērienam ir nepieciešama vienāda pildīšanas stratēģija. Zemāk esošajā tabulā apkopoti visizplatītāko konservu iepakošanas tehnoloģiju rādītāji, kad CO₂ saturu paaugstina virs 2,5 tilpuma vienībām. Šie skaitļi iegūti no reālās ražošanas datiem, kas savākti vairākos konservu iepakošanas uzņēmumos, kur tiek apstrādātas 330 ml alumīnija konservu birkas temperatūrā no 10 līdz 12 °C.
|
Aizpildīšanas metode |
Maksimālais apstrādājamais CO₂ tilpums |
Pildīšanas precizitāte 12 °C temperatūrā |
Skābekļa piesūkšanās (ppb) |
Ātruma diapazons (birkas minūtē) |
Piemērotība dzērieniem ar nogulsnēm |
|
Gravitācija (atvērta pildīšana) |
<2.0 |
±3 ml |
>200 |
300–1200 |
Slikta |
|
Pretspiediens (īss caurulis) |
2.5–3.2 |
±2 ml |
80–150 |
200–800 |
Apmierinoša |
|
Izobāriskais (garais caurulis/vadītais) |
3.0–4.5+ |
±1 ml |
<50 |
200–600 |
Laba |
|
Volumetriskais pistons ar iepriekšēju pārspiedienu |
2.5–3.8 |
±0,5 ml |
<100 |
100–400 |
Laba |
Izobāriskie pildītāji dominē galvenajās CSD un alus konservēšanas līnijās, jo tie uztur šķīdušā skābekļa pievadīšanu zem 50 ppb, kas tieši pagarinās derīguma termiņu. Volumetriskās sistēmas izceļas ar pulpveida vai nogulšņu bagātām dzērieniem, taču to cena uz staciju ir augstāka.
Līnijas izveide, kas aug kopā ar zīmolu
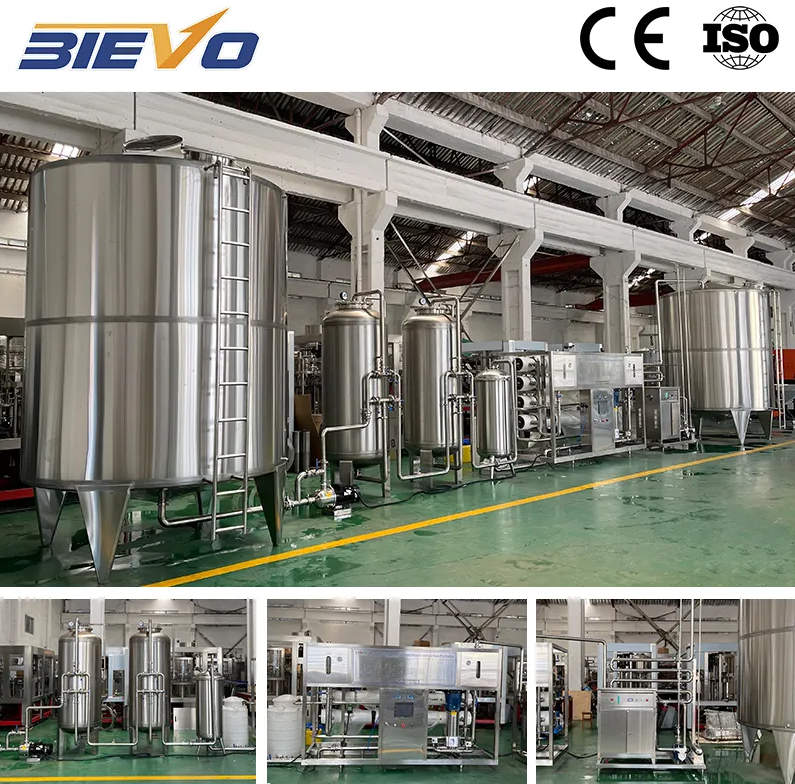
Konservēšanas mašīna nepastāv izolēti. Gudri izvēlēts pildītājs iekļaujas plašākā ekosistēmā, kurā ietilpst depaletizētāji, mazgātāji, hermētizētāji, pasterizētāji un kastes iepakošanas iekārtas. Patiesā vērtība parādās tad, kad visi šie moduļi sazinās viens ar otru, izmantojot centrālo vadības arhitektūru, kas pielāgo pildītāja ātrumu atkarībā no apakšplūsmas spiediena un aptur hermētizētāju pirms tā iestrēgst. Uzņēmumi, kas specializējas komplektārās dzērienu risinājumu piedāvāšanā, piemēram, BIEVO, nodrošina šādu integrācijas dziļumu, jo tie kontrolē procesu no pudeļu izpūšanas un ūdens apstrādes līdz galīgajai iepakošanai. Šāda visaptveroša uzraudzība nozīmē, ka gāzēto dzērienu pildīšanas līnija tiek piegādāta nevis kā atsevišķu mašīnu kopums, bet gan kā precīzi nokonfigurēta sistēma, kurā pildītāja trauka temperatūra, CO₂ plūsma un hermētizētāja darbības laiks ir precīzi iestatīti vienlaicīgi jau pirms pirmās dozēšanas konteineris nonāk transportierī.
Saturs
- Gāzu faktors: kāpēc gāzētās pildīšanas process ir pilnīgi citads
- Pildīšanas vārsta iekšpusē: Ātruma un putas līdzsvarošana
- Šuves integritāte: Mazais defekts, kas var sabojāt visu partiju
- Patiesas pasaules modernizācija: nestabila spiediena kontrolēšana piejūras rūpnīcā
- Salīdzinot pildīšanas metodes: izobārā, pretspiediena un citas
- Līnijas izveide, kas aug kopā ar zīmolu