
Efekt šumivosti: Proč je plnění sycených nápojů zcela odlišnou záležitostí
Zpracování klidné kapaliny je tolerantní. Zpracování kapaliny s rozpuštěným oxidem uhličitým je fyzikální problém, který se odehrává rychlostí 600 plechovek za minutu. Teplota, protitlak a konstrukce plnící hlavy musí všechny pracovat dokonale synchronizovaně, jinak se linka místo prodejního výrobku začne plnit pěnou. A linka pro plnění sycených nápojů není jen rychlejší vodní linka připojená k zdroji CO₂. Vyžaduje specializovanou izobarickou technologii plnění, která udržuje plyn ve vodném roztoku během plnění plechovky a poté tento tlak uzavře ještě předtím, než má plyn šanci uniknout. Dokonce i změna teploty o 2 °C nebo odchylka tlaku o 0,1 baru může způsobit uvolnění rozpuštěného plynu z kapaliny, což se projeví nízkou úrovní plnění, nekonzistentním utěsněním a plechovkami, které na poličce působí jako naplněné jen z poloviny.
Uvnitř plnícího ventilu: vyvážení rychlosti a pěny
Srdcem každého plnícího stroje pro nápoje s obsahem oxidu uhličitého je plnící ventil. Izobarické plnící stroje zvyšují tlak v plechovce pomocí CO₂ ještě před tím, než do ní vstoupí kapalina, a poté umožňují nápoji proudit za řízeného protitlaku, který udržuje rozpuštěný plyn přesně tam, kde má být. Příliš velká turbulence v ventilu způsobí okamžitou nukleaci CO₂. Příliš pomalé plnění vedlo k tomu, že cílové výkonnostní ukazatele zůstávají nedosažitelné. Nejlepší konstrukce ventilů využívají rozptylový kužel nebo středící zvon bez víření, který vede kapalinu po stěně plechovky jako hladký laminární proud. Podle Henryho zákona klesá rozpustnost CO₂ prudce se zvyšující se teplotou, proto udržení teploty nádoby v rozmezí ±0,5 °C není jen ambicí, ale pevnou provozní požadavkou. Přesnost plnění na ±1 ml u plechovky o objemu 330 ml je dosažitelná, avšak pouze tehdy, jsou-li fáze odvzdušnění (snift) a předchozího vyčerpání plnícího stroje přizpůsobeny konkrétnímu nápoji – jeho úrovni karbonizace, obsahu cukru a dokonce i relativní vlhkosti okolního prostředí.
Integrita švu: Malá vada, která může zničit celou dávku
Po přiložení víka má dvojitý šev přibližně dvě sekundy na uzavření uhlíkového plynu a zabránění vniknutí vzduchu. Šev, který vypadá okem nepoškozený, může přesto unikat prostřednictvím mikroskopických kanálků podél háčku víka nebo háčku těla, pokud se překrytí liší o zlomek milimetru. Technické specifikace švů pro nápojové plechovky s obsahem uhlíkového plynu obvykle požadují, aby se háček těla dotýkal háčku víka s překrytím 1,0 až 1,2 mm, stupeň utažení nad 70 % a žádné viditelné záhyby na háčku víka. Na mnoho z těchto kontrol mají vliv předpisy FDA pro konzervované potraviny s nízkým obsahem kyselin (21 CFR 113), i když se týkají i nápojů, protože netěsný šev představuje vstupní cestu pro mikroorganismy způsobující kazivé procesy. Nekontaktní systémy pro kontrolu švů nyní mapují každou plechovku v reálném čase a upozorňují na nepravidelnosti menší než jeden milimetr, které by lidský inspektor při provozní rychlosti nikdy nezaznamenal. Právě to rozhoduje mezi důvěřivým expedováním výrobku a probuzením se před kvalitním zadržením, které paralyzuje celé skladové zařízení.
Skutečný upgrade v reálném provozu: Ovládnutí nestabilního tlaku v pobřežním závodě
Středně velký spoluvýrobce v blízkosti Limy v Peru provozoval smíšenou výrobní linku, která se dvakrát denně přepínala mezi neperlivými čajovými nápoji a perlivými energetickými nápoji. Při každé změně produktu na perlivý nápoj se výška naplnění kolísala a počet zmetků při těsnění stoupl v první hodině téměř na 4 %. Kořenovou příčinou se ukázala být tepelná setrvačnost v přívodní trubce CO₂ – plyn se mezi jednotlivými výrobními cykly zahříval v neizolovaných potrubích na střeše a do nádoby plnícího zařízení vstupoval o 8 °C teplejší než tekutina v nádrži na nápoje. Řešení spočívalo v přesměrování CO₂ přes chlazený glykolový výměník tepla dimenzovaný pro maximální spotřebu linky zvýšenou o 20 %. Byl také instalován teplotní snímač přímo v potrubí, který automaticky zpomalil plnící zařízení, pokud se teplota nádoby zvýšila nad 3 °C. Během jednoho týdne se konzistence naplnění vrátila do rozmezí ±1,5 ml a podíl zmetků při těsnění klesl na 0,3 %. Závěr byl jednoduchý: stabilita plnícího zařízení pro perlivé nápoje je závislá pouze na stabilitě dodávky plynu a pobřežní horko může tuto stabilitu tiše narušit.
Porovnání metod plnění: izobarické, protitlakové a další
Ne každý sycený nápoj vyžaduje stejnou strategii plnění. Níže uvedená tabulka porovnává běžné technologie plnění plechovek při zvyšujícím se obsahu CO₂ nad 2,5 objemového procenta. Tyto údaje pocházejí z reálných výrobních měření získaných v různých zařízeních pro plnění plechovek, která zpracovávají hliníkové plechovky o objemu 330 ml při teplotě 10 až 12 °C.
|
Metoda výplně |
Maximální zvládnuté objemové procento CO₂ |
Přesnost plnění při 12 °C |
Navýběr kyslíku (ppb) |
Rozsah rychlosti (plechovek za minutu) |
Vhodnost pro nápoje obsahující sediment |
|
Gravitační (otevřené plnění) |
<2.0 |
±3 ml |
>200 |
300–1200 |
Chudák. |
|
Protitlakové (krátká trubice) |
2.5–3.2 |
±2 ml |
80–150 |
200–800 |
- Spravedlivé. |
|
Izobarické (dlouhá trubice/ventilované) |
3.0–4.5+ |
±1 ml |
<50 |
200–600 |
Dobrá |
|
Objemové pístové plnění s předstlačením |
2.5–3.8 |
±0,5 ml |
<100 |
100–400 |
Dobrá |
Isobarické plnící stroje dominují na trhu s nápoji typu CSD a pivem v plechovkách, protože udržují množství rozpuštěného kyslíku pod 50 ppb, čímž přímo prodlužují trvanlivost. Objemové systémy se osvědčují u nápojů s obsahem šťávy nebo sedimentu, ale mají vyšší náklady na stanici.
Vytvoření linky, která roste spolu sna značkou
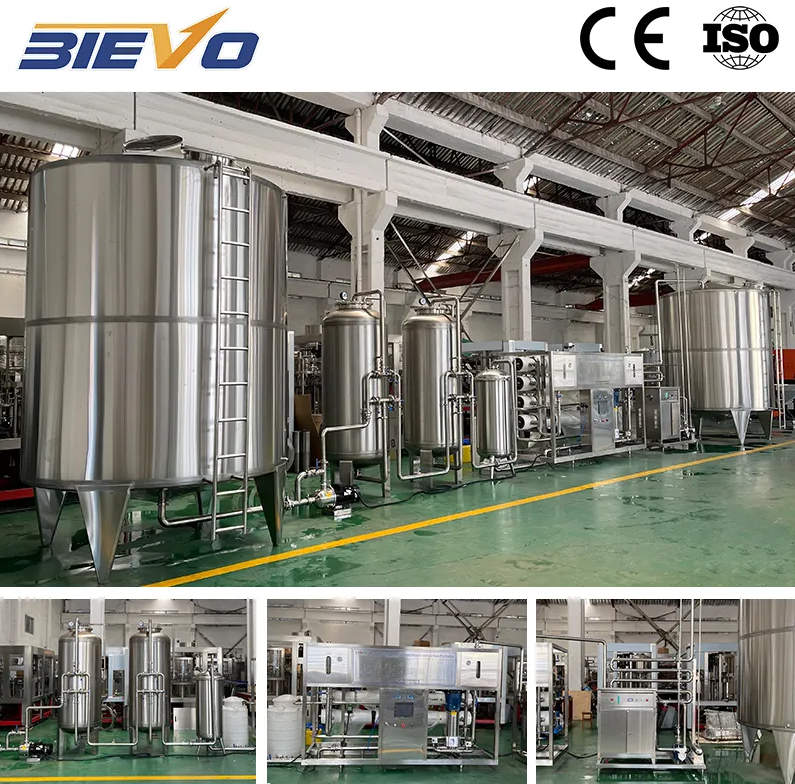
Konzační stroj nepracuje izolovaně. Chytrým výběrem naplňovače se tento začíná zapojuvat do širšího ekosystému odpaletizérů, oplachovačů, zavíračů, pasterizátorů a balicích strojů pro krabice. Skutečná hodnota se projeví tehdy, když všechny tyto moduly komunikují mezi sebou prostřednictvím centralizované řídicí architektury, která upravuje rychlost naplňovače na základě protitlaku v následných částech linky a zastavuje zavírač ještě předtím, než dojde k jeho zablokování. Společnosti specializující se na kompletní řešení pro nápojový průmysl, jako je například BIEVO, přinášejí tuto hloubku integrace, protože mají plnou kontrolu nad celým procesem – od výroby lahví a úpravy vody až po konečné balení. Tento typ komplexního dohledu znamená, že linka pro plnění sycených nápojů není dodána jako soubor izolovaných strojů, ale jako laděný systém, ve kterém jsou teplota nádoby naplňovače, tok CO₂ a časování zavírače předem navzájem synchronizovány ještě předtím, než se první plechovka dostane na dopravník.
Obsah
- Efekt šumivosti: Proč je plnění sycených nápojů zcela odlišnou záležitostí
- Uvnitř plnícího ventilu: vyvážení rychlosti a pěny
- Integrita švu: Malá vada, která může zničit celou dávku
- Skutečný upgrade v reálném provozu: Ovládnutí nestabilního tlaku v pobřežním závodě
- Porovnání metod plnění: izobarické, protitlakové a další
- Vytvoření linky, která roste spolu sna značkou