
Გაზის ფაქტორი: რატომ არის გაზიანებული სითხის შევსება სრულიად სხვა საქმე
Უძრავი სითხის მომზადება მორგებადია. ხოლო ნახსნილი ნახშირორჟანგით დატვირთული სითხის მომზადება ფიზიკური პრობლემაა, რომელიც 600 კონსერვის წუთში ხდება. ტემპერატურა, უკანა წნევა და შევსების თავის დიზაინი ყველა ერთად უნდა მუშაობდეს, ან წარმოების ხაზი ფორმას გამოყოფს ნაცვლად იმის, რომ გასაყიდი პროდუქტი მიაწოდოს. A გაზიანებული სასმელების შევსების ხაზი ეს არ არის უბრალოდ სწრაფი წყლის ხაზი, რომელიც მიერთებულია CO₂-ის წყაროს. ეს მოითხოვს სპეციალიზებულ ისობარულ შევსების ტექნოლოგიას, რომელიც ამხანაგობაში ინარჩუნებს გაზს ხსნარში, როდესაც კონსერვი ივსება, შემდეგ კი დახურავს ამ წნევას იმ მომენტში, როდესაც ის ჯერ არ აქვს შეძლება გამოვიდეს. უბრალოდ 2°C-იანი ტემპერატურის ცვლილება ან 0.1 ბარიანი წნევის გადახრა შეიძლება გამოიყვანოს ხსნარში არსებული გაზი, რაც ვლინდება დაბალი შევსების სიმაღლით, არ შემოსაფერებელი სეიმინგით და კონსერვებით, რომლებიც სივრცეში ნახვის დროს ნახსენები ჩანენ.
Შევსების ვალვის შიგნით: სიჩქარის და ფოამის ბალანსირება
Ნებისმიერი გაზიანებული სასმელების კონსერვირების მანქანის სერცხილი არის შევსების ვალვა. ისობარული შევსების მოწყობილობები თხევადი სითხის შეყვანამდე კონტეინერს CO₂-ით აწყობენ, შემდეგ სასმელს კონტროლირებული საწინააღმდეგო წნევის ქვეშ აძლევენ გასვლის საშუალებას, რაც გახსნილი გაზის სწორ ადგილზე შენახვას უზრუნველყოფს. ვალვაში ჭარბი ტურბულენტობა გამოიწვევს CO₂-ის მomentალურ ნუკლეაციას. შევსების პროცესის განსაკუთრებით بطი სიჩქარე კი წარმოების მიზნების მიღწევას ხელს უშლის. საუკეთესო ვალვების დიზაინი იყენებს გავრცელების კონუსს ან ბრუნვის გარეშე ცენტრირებულ ბელს, რომელიც სითხეს მოხდენილი ლამინარული ფენის სახით კონტეინერის კედელზე მიჰყავს. ჰენრის კანონის თანახმად, CO₂-ის ხსნადობა მკვეთრად მცირდება ტემპერატურის მატებასთან ერთად, ამიტომ ბორბლის ტემპერატურის ±0.5°C-ის ფარგლებში სტაბილურად შენახვა არ არის მხოლოდ სურვილი, არამედ მკაცრი ექსპლუატაციური მოთребა. 330 მლ კონტეინერში ±1 მლ სიზუსტით შევსება შესაძლებელია, მაგრამ მხოლოდ მაშინ, როდესაც შევსების მოწყობილობის სნიფტის და წინასწარი ვაკუუმირების პროცედურები მორგებულია კონკრეტული სასმელის გაზიანების დონეს, შაქრის შემცველობას და ადგილობრივ ტენიანობას შესაბამისად.
Შეერთების მთლიანობა: პატარა დეფექტი, რომელიც შეიძლება მთლიანად დაზიანოს მთელი პარტია
Ყუთის ხურდას დადგენის შემდეგ, ორმაგი შეერთება დაახლოებით ორი წამის განმავლობაში უნდა დაიკავშიროს ნახშირორჟანგი და შეაჩეროს ჰაერის შეღება. თვალით სრულიად ნორმალურად გამომჩნევადი შეერთება შეიძლება მიუხედავად ამისა მიკროსკოპული არხების გასწვრივ გაჟონოს საფარის ან სხელის კიდეზე, თუ გადახურვის სიგრძე მილიმეტრის მეათედით არ შეესაბამება სტანდარტს. ნახშირორჟანგიანი სასმელების ყუთების შეერთების სპეციფიკაციები ჩვეულებრივ მიზნად ისახავენ სხელის კიდის საფარის კიდესთან 1,0–1,2 მმ-იან გადახურვას, 70 %-ზე მეტი სიკიდეს და საფარის კიდეზე ხელოვნური კრეკების არ არსებობას. ამ კონტროლების მეტი ნაკლები განაპირობებს FDA-ს დაბალმჟავიანი კონსერვების მოთხოვნები (21 CFR 113), მათ შორის სასმელების შემთხვევაშიც, რადგან გაჟონვის შეერთება სივრცეს ქმნის გამომწვევი მიკროორგანიზმების შესასვლელად. ახლა უკვე არსებობს შეერთების არ კონტაქტური შემოწმების სისტემები, რომლებიც რეალურ დროში არეგისტრირებენ ყველა ყუთს და აღნიშნავენ მილიმეტრზე ნაკლები არარეგულარობებს, რომლებსაც ადამიანის თვალი სიჩქარის გამო არ შეძლებს შემონიშნვას. ეს არის ის სხვაობა, რომელიც განასაზღვრავს პროდუქტის უფრო დარწმუნებულად გაგზავნას და ხელოვნური ხარჯების გამო საწყობში ხარჯების გაზრდას.
Რეალური სამყაროს განახლება: სტაბილურობის დაკარგვის წინააღმდეგ ბრძოლა სანაპირო საწარმოში
Ლიმას მიდამოებში მდებარე საშუალო ზომის კო-პეკერი მოაწყობდა შერეულ ხაზს, რომელიც დღეში ორჯერ გადაერთდებოდა უბუბნო ჩაის და გაზიანებული ენერგიის სასმელებს შორის. ყოველ ჯერს, როცა პროდუქტი გადაერთდებოდა გაზიანებულ რეჟიმზე, სავსების სიმაღლე ცვალდებოდა, ხოლო სეიმინგის უარყოფილი ნიმუშები პირველ საათში გაიზარდა 4%-მდე. ძირეული მიზეზი აღმოჩნდა CO₂-ის მიწოდების ხაზში თბოს დაგვიანება: გაზი გათბობული იყო გარე უსაფრთხოების გარეშე დამონტაჟებული სახურავის მილების გასწვრივ შემდეგი გაშვების შემდეგ, რაც სავსების ჭურჭელში 8°C-ით უფრო ცხელი იყო, ვიდრე სასმელის ტანკში. ამ პრობლემის გადასაჭრელად CO₂-ის მიწოდება გადაიყანეს გაგრილებული გლიკოლის სითბოს გაცვლის მოწყობილობაში, რომელიც დაგეგმილი იყო ხაზის მაქსიმალური მოხმარების და 20%-ით მატერიალური მარაგის გათვალისწინებით. ამასთანავე დამატეს სახაზო ტემპერატურის სენსორი, რომელიც ავტომატურად შენელებს სავსების მოწყობილობას, თუ ჭურჭლის ტემპერატურა 3°C-ზე მაღალი ხდება. ერთი კვირის განმავლობაში სავსების სიზუსტე აღდგა ±1.5 მლ-ის ფარგლებში, ხოლო სეიმინგის უარყოფილი ნიმუშები შემცირდა 0.3%-მდე. გაკვეთილი მარტივი იყო: გაზიანებული სავსების მოწყობილობა იმდენად სტაბილურია, რამდენად სტაბილურია მისი გაზის მიწოდება, ხოლო სანაპიროს ცხელება უხმაუროდ შეიძლება ამ სტაბილურობას დაარღვიოს.
Სავსების მეთოდების შედარება: იზობარული, წინააღმდეგო წნევის და სხვა
Არ ყველა ნაკრებული სასმელი სჭირდება ერთსა და იმავე სავსების სტრატეგიას. ქვემოთ მოცემული ცხრილი აჩვენებს, თუ როგორ შედარებენ ერთმანეთს გავრცელებული კონსერვების ტექნოლოგიები, როდესაც CO₂-ის შემცველობა აჭარბებს 2,5 მოცულობის ერთეულს. ეს მნიშვნელობები მიღებულია რეალური წარმოების სტანდარტებიდან, რომლებიც შეგროვებულია რამდენიმე კონსერვების საწარმოში, სადაც 330 მლ ალუმინის კონსერვები ივსება 10–12°C ტემპერატურაზე.
|
Შევსების მეთოდი |
Მაქსიმალური CO₂ მოცულობის ერთეულები, რომლებიც შეიძლება დამუშავდეს |
Ვსების სიზუსტე 12°C-ზე |
Ჟანგბადის შთანთქმა (ppb) |
Სიჩქარის დიაპაზონი (კონსერვი/წუთში) |
Ნალექით დატვირთული სასმელების შესაბამობა |
|
Გრავიტაციული (ღია სავსება) |
<2.0 |
±3 მლ |
>200 |
300–1200 |
Სულ შეუძლია |
|
Წინააღმდეგო წნევის (მოკლე მილი) |
2.5–3.2 |
±2 მლ |
80–150 |
200–800 |
Სამართლიანი |
|
Იზობარული (გრძელი მილი/გამოშვებადი) |
3.0–4.5+ |
±1 მლ |
<50 |
200–600 |
Კარგი |
|
Მოცულობითი პისტონი წინასწრებით წნევის ქვეშ მოსაყენებლად |
2.5–3.8 |
±0,5 მლ |
<100 |
100–400 |
Კარგი |
Ისობარული შევსების მოწყობილობები მონაწილეობენ ძირითადად კარბონიზებული სასმელებისა და პივის კონსერვებში, რადგან ისინი გახსნილი ჟანგბადის შეწოვას 50 პპბ-ზე ნაკლებად მართავენ, რაც პირდაპირ გრძელებს შენახვის ვადას. მოცულობითი სისტემები კი გამორჩევიან ფრუქტულ ან ნალექით დატვირთულ სასმელებში, მაგრამ ერთი სადგურის საფასური მაღალია.
Ხაზის აშენება, რომელიც მონაკვეთის განვითარებას მოჰყვება
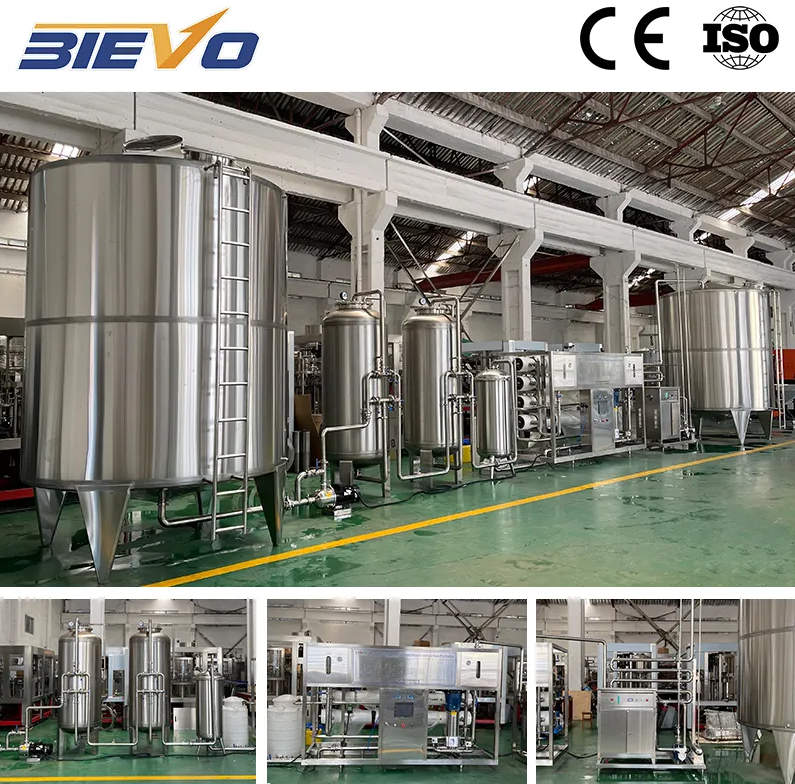
Კონსერვირების მანქანა არ არსებობს იზოლაციაში. ჭეშმარიტად შერჩეული სავსებლის მოდული ინტეგრირდება დეპალეტიზატორების, გამორეცხვის მოწყობილობების, სეიმერების, პასტერიზატორების და კორობკების შევსების მოწყობილობების ფართო ეკოსისტემაში. ნამდვილი ღირებულება გამოიხატება მაშინ, როდესაც ყველა ეს მოდული ერთი ცენტრალური კონტროლის არქიტექტურის მეშვეობით ერთმანეთთან ურთიერთობას ამყარებს — რომელიც ადაპტირებს სავსებლის სიჩქარეს დაბლა მდებარე სისტემის წინააღმდეგობის მიხედვით და შეაჩერებს სეიმერს მისი დაბლოკვამდე. კომპანიები, რომლებიც სრულად დამზადებული სასმელების ამოხსნების მომსახურებას ახდენენ, მაგალითად BIEVO, ამ ინტეგრაციის ღრმა დონეს სთავაზობენ, რადგან მათ პროცესის მთლიანობა მოიცავს ბოთლების გაფურჩხველას, წყლის მომზადებას და საბოლოო პაკეტირებას ჩათვლით. ამ სრული მონიტორინგის შედეგად, გაზიანებული სასმელების სავსებლის ხაზი არ მიდის მომხმარებლის მიერ ცალკე მანქანების კრებულის სახით, არამედ როგორც მორგებული სისტემა, სადაც სავსებლის კოვშის ტემპერატურა, CO₂-ის ნაკადი და სეიმერის დროებრივი რეჟიმი ერთად არის მორგებული კონვეიერზე პირველი ბოთლის მოხვედრამდე.
Სარჩევი
- Გაზის ფაქტორი: რატომ არის გაზიანებული სითხის შევსება სრულიად სხვა საქმე
- Შევსების ვალვის შიგნით: სიჩქარის და ფოამის ბალანსირება
- Შეერთების მთლიანობა: პატარა დეფექტი, რომელიც შეიძლება მთლიანად დაზიანოს მთელი პარტია
- Რეალური სამყაროს განახლება: სტაბილურობის დაკარგვის წინააღმდეგ ბრძოლა სანაპირო საწარმოში
- Სავსების მეთოდების შედარება: იზობარული, წინააღმდეგო წნევის და სხვა
- Ხაზის აშენება, რომელიც მონაკვეთის განვითარებას მოჰყვება