
Ο Παράγοντας Αφρός: Γιατί η Γέμιση Αναψυκτικών με Αναθυμιάσεις Είναι Διαφορετικό Θηρίο
Η χειριστικότητα ενός ακίνητου υγρού είναι ευέλικτη. Η χειριστικότητα ενός υγρού με διαλυμένο διοξείδιο του άνθρακα είναι ένα πρόβλημα φυσικής που εκδηλώνεται σε 600 δοχεία ανά λεπτό. Η θερμοκρασία, η αντίσταση πίεσης και ο σχεδιασμός της κεφαλής γέμισης πρέπει να λειτουργούν συγχρονισμένα, διαφορετικά η γραμμή θα παράγει αφρό αντί για εμπορεύσιμο προϊόν. Ένα γραμμή Γεμίσματος Ανθρακούχων Ποτών δεν είναι απλώς μια ταχύτερη γραμμή πλήρωσης νερού που έχει συνδεθεί με μια πηγή CO₂. Απαιτεί εξειδικευμένη τεχνολογία ισοβαρούς πλήρωσης, η οποία διατηρεί το αέριο διαλυμένο κατά τη διάρκεια της πλήρωσης του δοχείου και σφραγίζει στη συνέχεια αυτήν την πίεση προτού το αέριο έχει την ευκαιρία να διαφύγει. Ακόμη και μια μεταβολή θερμοκρασίας των 2°C ή μια απόκλιση πίεσης των 0,1 bar μπορεί να προκαλέσει την έξοδο του διαλυμένου αερίου από το υγρό, γεγονός που εμφανίζεται ως χαμηλά επίπεδα πλήρωσης, ανομοιόμορφη σφράγιση και δοχεία που φαίνονται ημιάδεια στα ράφια.
Στο εσωτερικό της βαλβίδας πλήρωσης: Ισορροπία μεταξύ ταχύτητας και αφρού
Η βαλβίδα γεμίσματος αποτελεί την καρδιά οποιασδήποτε μηχανής κανονισμού για αναψυκτικά με ανθρακικό αέριο. Οι γεμιστές ισοβαρούς γεμίσματος προσδίδουν πίεση στο δοχείο με CO₂ πριν ακόμη εισέλθει το υγρό, επιτρέποντας στο αναψυκτικό να ρέει υπό ελεγχόμενη αντίθλιψη, η οποία διατηρεί το διαλυμένο αέριο ακριβώς εκεί όπου πρέπει. Υπερβολική ταραχή στη βαλβίδα οδηγεί σε άμεση πυρηνοποίηση του CO₂, ενώ πολύ αργό γέμισμα καθιστά ανεφικτούς τους στόχους παραγωγικότητας. Οι καλύτερες σχεδιαστικές λύσεις για βαλβίδες χρησιμοποιούν κώνο διασποράς ή καμπάνα κεντραρίσματος χωρίς περιστροφή, η οποία καθοδηγεί το υγρό κατά μήκος του τοιχώματος του δοχείου σε ομαλό, στρωτό φύλλο. Σύμφωνα με τον νόμο του Henry, η διαλυτότητα του CO₂ μειώνεται απότομα με την αύξηση της θερμοκρασίας, γεγονός που καθιστά τον έλεγχο της θερμοκρασίας του δοχείου εντός περιθωρίου ±0,5°C όχι απλώς μια φιλοδοξία, αλλά μια απαραίτητη προϋπόθεση λειτουργίας. Ακρίβεια γεμίσματος ±1 ml σε δοχείο 330 ml είναι εφικτή, αλλά μόνο όταν οι διαδικασίες «snift» και προεκκένωσης του γεμιστή ρυθμίζονται ακριβώς σύμφωνα με το επίπεδο ανθρακικότητας, το περιεχόμενο σακχάρων και ακόμη και την εξωτερική υγρασία του συγκεκριμένου αναψυκτικού.
Ακεραιότητα της σφράγισης: Το μικρό ελάττωμα που μπορεί να καταστρέψει ολόκληρο παρτίδα
Μετά την τοποθέτηση του καπακιού, η διπλή σφράγιση έχει περίπου δύο δευτερόλεπτα για να ασφαλίσει τον ανθρακικό αέρα και να εμποδίσει την είσοδο αέρα. Μια σφράγιση που φαίνεται απόλυτα κανονική με γυμνό μάτι μπορεί παρ’ όλα αυτά να διαρρέει μέσω μικροσκοπικών διαδρόμων κατά μήκος του αγκίστρου του καπακιού ή του αγκίστρου του σώματος, εάν η επικάλυψη διαφέρει κατά κλάσμα χιλιοστού. Οι προδιαγραφές σφράγισης για ανθρακούχους κονσέρβες στοχεύουν συνήθως σε επικάλυψη αγκίστρου σώματος πάνω στο αγκίστρο του καπακιού 1,0 έως 1,2 mm, βαθμό σφίξιμος πάνω από 70% και απουσία ορατών πτυχών στο αγκίστρο του καπακιού. Οι κανονισμοί της FDA για κονσερβοποιημένα τρόφιμα χαμηλής οξύτητας (21 CFR 113) καθορίζουν πολλούς από αυτούς τους ελέγχους, ακόμα και για ποτά, δεδομένου ότι μια διαρρέουσα σφράγιση αποτελεί σημείο εισόδου για μικροοργανισμούς που προκαλούν σήψη. Τα σύγχρονα συστήματα μη επαφής επιθεώρησης σφράγισης χαρτογραφούν τώρα κάθε κονσέρβα σε πραγματικό χρόνο, εντοπίζοντας ακανόνιστες επιφάνειες με διαστάσεις μικρότερες του χιλιοστού, τις οποίες οι ανθρώπινοι επιθεωρητές δεν θα μπορούσαν ποτέ να εντοπίσουν σε υψηλές ταχύτητες. Αυτή είναι η διαφορά μεταξύ της αποστολής προϊόντων με εμπιστοσύνη και της ξύπνημα με μια ποιοτική αναστολή που καθυστερεί την αποστολή από το απόθεμα.
Μια Βελτίωση στον Πραγματικό Κόσμο: Έλεγχος Αστάθειας της Πίεσης σε Εργοστάσιο Παράκτιας Ζώνης
Ένας μεσαίου μεγέθους συνεργάτης συσκευασίας κοντά στο Λίμα, Περού, λειτουργούσε μια μεικτή γραμμή που εναλλασσόταν ανάμεσα σε αναψυκτικά τσάι χωρίς ανθρακικά και αναψυκτικά ενέργειας με ανθρακικά δύο φορές την ημέρα. Κάθε φορά που γινόταν η αλλαγή προϊόντος σε αναψυκτικά με ανθρακικά, τα ύψη γέμισης παρέκκλιναν και τα απορρίμματα σφράγισης αυξάνονταν σχεδόν στο 4% κατά τη διάρκεια της πρώτης ώρας. Η ριζική αιτία αποδείχθηκε να είναι η θερμική καθυστέρηση στη γραμμή παροχής CO₂· το αέριο θερμαινόταν μεταξύ των παρτίδων μέσω αμονωμένων σωληνώσεων στην οροφή, φτάνοντας στη λεκάνη γέμισης με θερμοκρασία 8°C υψηλότερη από αυτήν της δεξαμενής ποτού. Η λύση περιελάμβανε την επαναδρομολόγηση του CO₂ μέσω ενός ψυγείου γλυκόλης που είχε σχεδιαστεί για τη μέγιστη κατανάλωση της γραμμής, συν 20%. Επιπλέον, προστέθηκε ένας ενσωματωμένος αισθητήρας θερμοκρασίας που επιβραδύνει αυτόματα τη λεκάνη γέμισης εάν η θερμοκρασία της λεκάνης υπερβεί τους 3°C. Εντός μιας εβδομάδας, η συνέπεια της γέμισης επανήλθε σε ±1,5 ml και τα απορρίμματα σφράγισης μειώθηκαν στο 0,3%. Το μάθημα ήταν απλό: μια γραμμή γέμισης αναψυκτικών με ανθρακικά είναι τόσο σταθερή όσο και η παροχή αερίου της, ενώ η θερμότητα των παράκτιων περιοχών μπορεί να διαταράσσει εν σιγη αυτή τη σταθερότητα.
Σύγκριση Μεθόδων Γέμισης: Ισοβαρής, Αντίστροφης Πίεσης και Άλλες
Δεν κάθε αναψυκτικό με ανθρακικό αέριο απαιτεί την ίδια στρατηγική γέμισης. Ο παρακάτω πίνακας παρουσιάζει τον τρόπο με τον οποίο συγκρίνονται οι κοινές τεχνολογίες κανονισμού όταν η περιεκτικότητα σε CO₂ ανέρχεται πάνω από 2,5 όγκους. Αυτοί οι αριθμοί προέρχονται από πραγματικά παραγωγικά πρότυπα που συλλέχθηκαν σε πολλές εγκαταστάσεις κανονισμού που λειτουργούν αλουμινένια κουτιά των 330 ml σε θερμοκρασία 10 έως 12°C.
|
Μέθοδος γεμίζουσα |
Μέγιστος Όγκος CO₂ που Αντέχεται |
Ακρίβεια Γέμισης σε 12°C |
Πρόσληψη Οξυγόνου (ppb) |
Εύρος Ταχύτητας (cpm) |
Καταλληλότητα για Ποτά με Ιζήματα |
|
Βαρύτητα (ανοιχτή γέμιση) |
<2.0 |
±3 mL |
>200 |
300–1200 |
Κακή |
|
Αντίστροφης πίεσης (σύντομος σωλήνας) |
2.5–3.2 |
±2 mL |
80–150 |
200–800 |
Δίκαιη |
|
Ισοβαρής (μακρύς σωλήνας/με οπή εκκένωσης) |
3.0–4.5+ |
±1 mL |
<50 |
200–600 |
Καλή |
|
Ογκομετρικός εμβολοφόρος με προκαταπίεση |
2.5–3.8 |
±0,5 ml |
<100 |
100–400 |
Καλή |
Οι ισοβαρείς γεμιστές κυριαρχούν στην κύρια αγορά αναψυκτικών και μπύρας σε δοχεία, καθώς διατηρούν την πρόσληψη διαλυμένου οξυγόνου κάτω των 50 ppb, γεγονός που επεκτείνει άμεσα τη διάρκεια ζωής. Τα ογκομετρικά συστήματα ξεχωρίζουν με ποτά που περιέχουν πολλή πολτώδη ύλη ή ίζημα, αλλά είναι πιο ακριβά ανά σταθμό.
Κατασκευή γραμμής που αναπτύσσεται μαζί με τη μάρκα
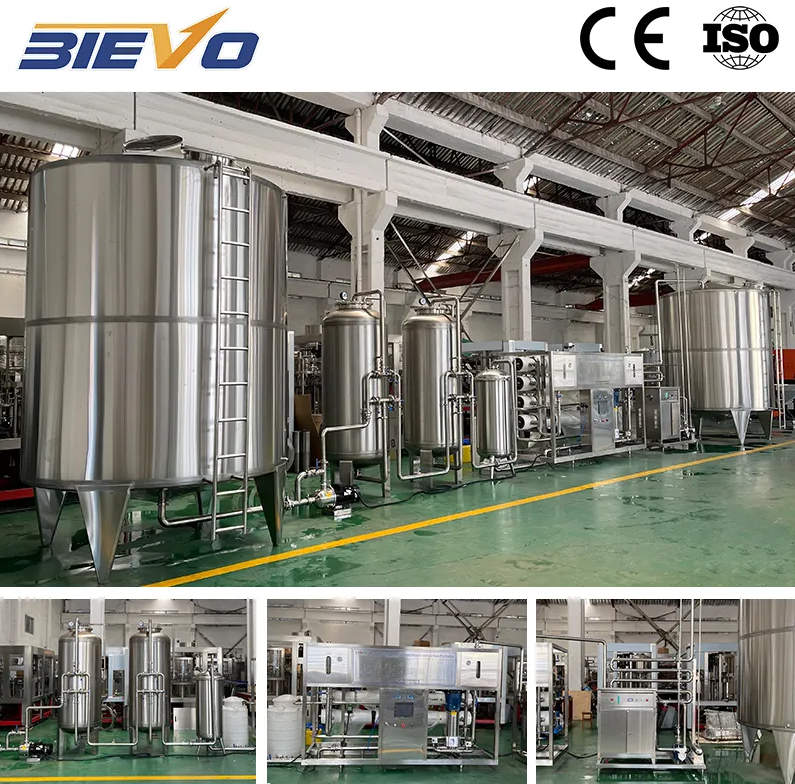
Μια μηχανή κονσερβοποίησης δεν λειτουργεί απομονωμένα. Μια εξυπνότατα επιλεγμένη γεμιστική μηχανή ενσωματώνεται σε ένα ευρύτερο οικοσύστημα από αποπαλετοποιητές, πλυντήρια, σφραγιστικές μηχανές, παστεριωτές και μηχανές εμπορευματοποίησης. Η πραγματική αξία αποκαλύπτεται όταν όλα αυτά τα μοντέλα επικοινωνούν μεταξύ τους μέσω μιας κεντρικής αρχιτεκτονικής ελέγχου, η οποία προσαρμόζει την ταχύτητα της γεμιστικής μηχανής βάσει της πίεσης που ασκείται από τις επόμενες στάσεις και σταματά τη σφραγιστική μηχανή πριν αυτή προκαλέσει φράξιμο. Εταιρείες που ειδικεύονται σε ολοκληρωμένες λύσεις για τον τομέα των αναψυκτικών, όπως η BIEVO, προσφέρουν αυτό το επίπεδο ολοκλήρωσης, καθώς ελέγχουν ολόκληρη τη διαδικασία — από την παραγωγή των μπουκαλιών και την επεξεργασία του νερού μέχρι την τελική συσκευασία. Αυτή η ολοκληρωμένη εποπτεία σημαίνει ότι η γραμμή γεμίσματος αναψυκτικών με ανθρακικό αέριο δεν παραδίδεται ως συλλογή απομονωμένων μηχανημάτων, αλλά ως μια εξομοιωμένη συνολική λύση, όπου η θερμοκρασία του δοχείου γεμίσματος, η ροή CO₂ και ο χρονισμός της σφραγιστικής μηχανής έχουν ρυθμιστεί συντονισμένα πριν ακόμη το πρώτο κουτί φτάσει στην ταινία μεταφοράς.
Περιεχόμενα
- Ο Παράγοντας Αφρός: Γιατί η Γέμιση Αναψυκτικών με Αναθυμιάσεις Είναι Διαφορετικό Θηρίο
- Στο εσωτερικό της βαλβίδας πλήρωσης: Ισορροπία μεταξύ ταχύτητας και αφρού
- Ακεραιότητα της σφράγισης: Το μικρό ελάττωμα που μπορεί να καταστρέψει ολόκληρο παρτίδα
- Μια Βελτίωση στον Πραγματικό Κόσμο: Έλεγχος Αστάθειας της Πίεσης σε Εργοστάσιο Παράκτιας Ζώνης
- Σύγκριση Μεθόδων Γέμισης: Ισοβαρής, Αντίστροφης Πίεσης και Άλλες
- Κατασκευή γραμμής που αναπτύσσεται μαζί με τη μάρκα