
Зашто се асептичко пуњење темељно разликује од топлог пуњења
Асептичко пуњење не зависи од топлоте која се примењује унутар паковања како би убила микроорганизме након што је производ унутар. Уместо тога, производ и паковање се стерилишу одвојено, а затим се окупљају у стерилној средини. Та разлика објашњава зашто машина за пуњење сока изграђена за асептичну операцију изгледа и понаша другачије од стандардне линије за топло пуњење. У топлом пуњењу, производ се сами загрева на довољно високу температуру да би се дезинфицирала боца или кутија након пуњења, а затим охлађено. То функционише, али ограничава паковање на топлотопоносне материјале као што су стакло или дебљи ПЕТ. Асептичко пуњење уклања то ограничење. Сок се може пунити на температури околине у лаге, топлотно осетљиве паковање. Уместо тога, свака површина која додири производ мора бити стерилна, а околина око тачке пуњења мора остати стерилна током целог производње.
Три препреке које одржавају стерилност производа
Асептичка обрада је изграђена око три одвојене баријере. Прво, производ се стерилише пре него што стигне до пунила. За сок, то обично значи обраду на ултрависоку температуру, често скраћене UHT, која течност загрева на 135 до 150 степени Целзијуса неколико секунди. Друго, материјал за паковање се стерилише одвојено. У зависности од врсте пакета, ово може укључивати пар водоника пероксида, врући ваздух, пару или обраду зраком електрона. Треће, стерилни производ се преноси у стерилну паковање у контролисаном окружењу које спречава реконтаминацију. Ако се не поправи једна од ових баријера, цео систем је угрожен. Сами пуњење делује као тачка сусрета за ове три тока, због чега је машина за пуњење сокова дизајниран за асептичку употребу има много више инструментације и надзора од конвенционалног пуњача.
Како се паковачки материјал стерилише пре пуњења
Метода зависи у великој мери од формата пакета. Пакети на бази картонских паковања често пролазе кроз купање или спреј водоник-пероксидом, а затим сушење топлим ваздухом како би се уклонио остатак пероксида. ПЕТ флашице за асептичко пуњење сока често се стерилишу гасним водородним пероксидом или перацетском киселином. Неки новији системи користе импулсну светлост или технологију електронских зрака, што избегава бриге о хемијским остацима, али захтева веће капиталне инвестиције. Кључни параметар није само убијање микроба, већ постизање потврђеног смањења количине без остављања остатака који би променили укус сока или превазилазили регулаторне границе. Уредби америчке Администрације за храну и лекове о асептичкој обради у складу са 21 CFR Делом 113 захтевају валидацију да процес стерилизације постиже доследан, документован ниво микробне редукције. То је деловање које се не врши једном. То се мора поновити кад год се материјали паковања, брзина линије или подешавања стерилизације промене.
Шта се дешава унутар зоне за испуњавање
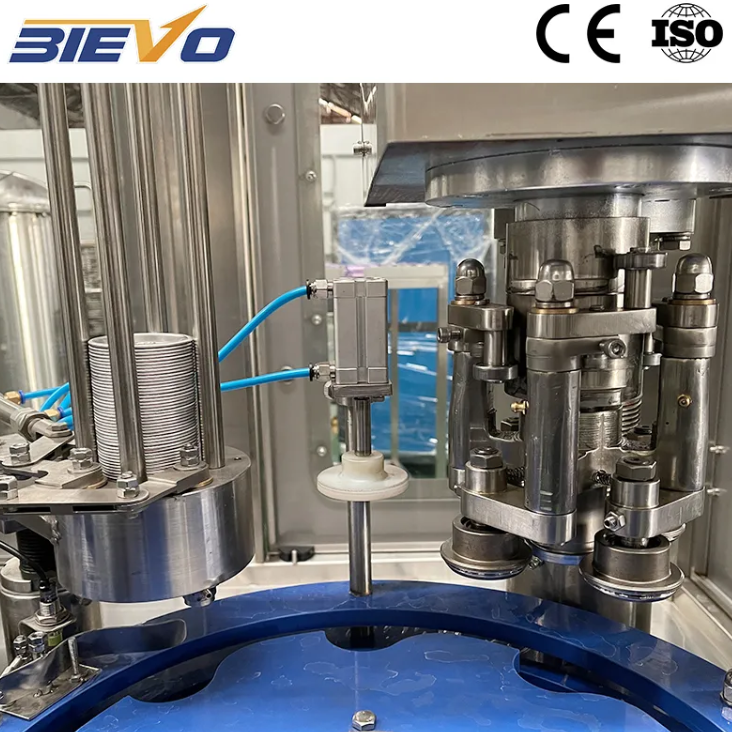
Зона пуњења је критична област где се стерилни сок среће са стерилном паковањем. Позитивни притисак стерилног ваздуха, који обично пролази кроз ХЕПА филтере, спречава да ваздух из споља уђе. Валвови за пуњење, цеви за производ и површине око тачке пуњења су или стерилизоване паром пре покретања или одржаване на температури која спречава раст микроба. Током рада, зона за пуњење се стално прати на разлике притиска и понекад на честице у ваздуху. Типични асептички пливач ће проћи кроз циклус стерилизације пре производње, а затим одржавати стерилност кроз комбинацију стерилног претераног притиска ваздуха, баријера за пару на покретним деловима и строги протоколи оператора. Свако кршење, чак и кратко, значи да се линија мора затворити и поново покренути целу секвенцу стерилизације.
Случај из стварног света у коме је мало цурење зауставило целу линију
Произвођач сокова у Јужној Америци користио је асептичну ПЕТ линију када су рутински микробијски тестови почели да показују повремене позитивне резултате. Производ из УХТ система био је стерилан, а параметри стерилизације боце нису се променили. Након два дана истраге, тим за одржавање је пронашао деградирани О-прстен на стерилном ваздухопловном линијума близу чисте зоне за пуњење. Пролаз је био мали, не довољно да промени показатеље притиска на главним мерилима, али је омогућио малом струју нестерилног ваздуха да уђе у зону напуњавања кад год је у близини покрећен конвејерски мотор. Пре него што се производња могла наставити, линија је морала бити затворена, очишћена и ретерилизована. То искуство показује како асептичко пуњење зависи од мањих детаља. Машина за пуњење сока може имати одличне способности за стерилизацију, али један износени запечатак може поткопати цео систем.
Сравњавање метода стерилизације за различите типове паковања
Избор методе стерилизације паковања има директен утицај на трошкове рада, трајање линије и сложеност валидације. У следећој табели су упоређени уобичајени приступи који се користе за пуњење асептичног сока.
|
Метода стерилизације |
Типичне врсте паковања |
Остатан ризик |
Оперативне трошкове |
Сложност валидације |
|
Водородне пероксиде |
Картонске кутије, ПЕТ флаше |
Могући остатак ако сушење није комплетно |
Средњи |
Умерено |
|
Перацетна киселина течност |
ПЕТ флаше, капаци |
Потребно је темељно оперети |
Ниско до средње |
Умерено |
|
Паровање |
Конзерве, неке флаше |
Могуће оштећење топлотом на танким зидовима |
Ниско |
Ниско до умерено |
|
Elektronski snop |
ПЕТ флаше, капаци |
Нема хемијских остатака |
Висока |
Висока |
|
Пулсирана светлина |
Сликање, чаше |
Ограничена проникност у сложене облике |
Средњи |
Висока |
Свака метода има компромисе. Прави избор зависи од геометрије пакета, осетљивости производа, доступних прилога и локалног регулаторног окружења. Ниједна од ових метода не елиминише потребу за строго контролисаним окружењем за пуњење.
Где се налази технологија и шта треба тражити
Асептичко пуњење сока прешло је од нишког процеса до главног захтјева, посебно за дистрибуцију у окружењу и извозна тржишта. Основна начела нису се променила деценијама, али су системи за праћење постали много софистициранији. Модерне линије укључују континуирано снимање података о температури стерилизације, разлицима притиска и понекад броју честица у реалном времену у зони напуњавања. Најбољи приступ за фабрику пића која процењује ову технологију је да погледа изван номиналне производње пунила. Проценити подршку за валидацију стерилизације, интеграцију чишћења на месту и искуство добављача са специфичним форматима паковања. BIEVO већ више од три деценије гради линије за пуњење и паковање пића, а та позадина укључује асептичне и продужене конфигурације трајања. Производња компаније укључује тестирање које производиоцима сокова омогућава да потврде компатибилност пакета и производа пре него што се обавезе на комплетну линију, што смањује ризик од непријатних изненађења током покретања.
Садржај
- Зашто се асептичко пуњење темељно разликује од топлог пуњења
- Три препреке које одржавају стерилност производа
- Како се паковачки материјал стерилише пре пуњења
- Шта се дешава унутар зоне за испуњавање
- Случај из стварног света у коме је мало цурење зауставило целу линију
- Сравњавање метода стерилизације за различите типове паковања
- Где се налази технологија и шта треба тражити