
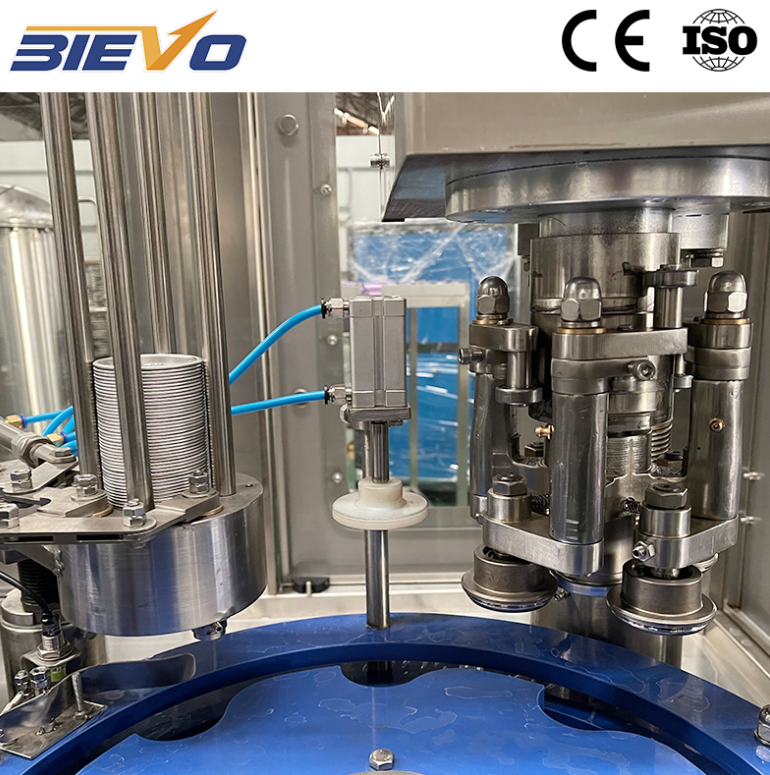
الكفاءة تبدأ بالتعبئة المستقرة بضغط معاكس
آلة تعبئة المشروبات الغازية لا تحقّق الكفاءة بمجرد التشغيل السريع وحده. بل تكتسبها من خلال الحفاظ على ضغط عكسي ثابت عند كل صمام تعبئة، بينما تصل الزجاجات بمحاذاة ودرجة حرارة متسقتين. وفي طريقة التعبئة المتساوية الضغط، يشترك المنتج والغاز في مسار مضغوط، لذا فإن ارتفاع مستوى التعبئة يعتمد على توازن الضغط، وتوقيت فتح وإغلاق الصمامات، وحالة الأختام. وعندما يختل هذا التوازن، يضطر المشغلون إلى التعامل مع الرغوة، ونقص كمية التعبئة، والحاجة إلى إعادة المعالجة. وتُغلق الآلة الأوتوماتيكية هذه الحلقة عبر تشغيل الصمامات بشكل متزامن، ومناولة أعناق الزجاجات بدقة، وضبط إعدادات الضغط وفقًا للوصفات المبرمجة. والمنفعة ليست رقمًا واحدًا كبيرًا يعبّر عن السرعة، بل هي انخفاض عدد التوقفات الدقيقة، واستقرار ارتفاع مستويات التعبئة، وانخفاض الحاجة إلى التعديل اليدوي بين الدفعات المختلفة. وهنا بالضبط تظهر الكفاءة فعلًا في تقرير النوبة الإنتاجية.
التحكم في الرغوة قرار إنتاجي، وليس مجرد مسألة جمالية
الرغوة هي العَرَض المرئي لعملية خارج حالة التوازن. فالمنتج الدافئ، وانخفاض ضغط غاز ثاني أكسيد الكربون، أو التعامل الخشن مع الزجاجات، أو تآكل صمام التعبئة، كلُّها عوامل قد تُسبِّب ظهور الرغوة عند رأس جهاز التعبئة. وتؤدي الرغوة إلى خسائر مالية بثلاث طرق: هدر المنتج، ورفض الزجاجات، والوقت المهدر في تنظيف أجهزة الاستشعار وأسطح ناقل الحركة. وتتعامل خطوط التعبئة الأوتوماتيكية للمشروبات الغازية مع مشكلة الرغوة عبر التحكم في الضغط العكسي، ونقل الزجاجات بسلاسة، وتصميم الصمامات التي تقلل الاضطرابات. كما أن درجة حرارة المنتج تلعب دوراً مهماً، لأن قابلية ذوبان غاز ثاني أكسيد الكربون تنخفض مع ارتفاع الحرارة؛ لذا فإن انحرافاً بسيطاً في التبريد قد يغيّر نطاق التعبئة كاملاً. ويقدّم الجدول أدناه مقارنة عملية بين أنواع الخطوط، وليس وعْداً ينطبق على كل مصنع.
|
عامل |
التعبئة اليدوية أو شبه الآلية |
تعبئة المشروبات الغازية الأوتوماتيكية |
ما يعنيه ذلك في خط الإنتاج الفعلي |
|
اتساق الحشوة |
يعتمد على توقيت المشغل وحالة الصمام |
ضغط وتوقيت الصمام المُحدَّدان وفق الوصفة |
عدد أقل من الزجاجات غير الممتلئة بالكامل أو الممتلئة أكثر من اللازم |
|
التحكم في الرغوة |
استجابة تفاعلية، تُعدَّل غالباً يدوياً |
الضغط العكسي واستقرار عملية النقل |
هدر أقل للمنتج ورفض أقل للزجاجات |
|
التغيير |
الإعدادات اليدوية والزجاجات التجريبية |
الوصفات المخزنة والمواقع القابلة للتكرار |
نوافذ بدء التشغيل الأقصر |
|
استخدام العمالة |
الانتباه المستمر عند جهاز التعبئة |
المراقبة ومعالجة الاستثناءات |
يُحوَّل المشغلون إلى مهام التحقق |
|
التقاط البيانات |
الملاحظات الورقية، إن وُجدت |
سجلات الدورة والتنبيهات والمعاملات |
التحقق الأسرع من السبب الجذري |
وقت التحويل يأكل المكاسب بهدوء
قد يبدو الحشّاء مثيرًا للإعجاب أثناء التشغيل الأحادي للمنتج، ومع ذلك قد يفقد ساعاتٍ عديدة كل أسبوع عند التحويل. وغالبًا ما تغيّر خطوط المشروبات الغازية النكهات وأحجام الزجاجات وتصاميم الملصقات. وكل عملية تحويل تتطلب ضبط إعدادات الضغط وارتفاع مستوى السائل أثناء التعبئة وعزم شد الغطاء وتوجيهات الناقل. وتُسهم الأتمتة في تسريع العملية عندما تُخزَّن الوصفات وتُستدعى تلقائيًّا حسب رمز المنتج، وليس عندما يعتمد كل تحويل على ذاكرة الفني. وهناك ثلاث فحوص عملية جوهرية:
تأكد من أن استدعاء الوصفات يشمل معًا إعدادات الضغط وزمن التعبئة وعزم شد الغطاء.
تحقَّق مما إذا كان يمكن استبدال القطع القابلة للتغيير دون الحاجة إلى أدوات خاصة أو تجاوز وظائف السلامة التلقائية.
تأكد من أن الزجاجات الأولى بعد التحويل تخضع لفحص إصدار مُعرَّف بدقة، وليس مجرد نظرة سريعة بالعين.
الخط الذي يبدأ تشغيله نظيفًا وقابلًا للتكرار يفوق في قيمته الخط الذي تتفوّق سرعته المذكورة في الكتيبات الترويجية، لكنه يحتاج عشرين دقيقة من التعديل اليدوي بعد كل عملية تحويل.
انضباط البيانات وعملية التنظيف بالمحلول (CIP) يحافظان على صدق أداء الخط
تتلاشى ادّعاءات الكفاءة عندما تُعتبر عمليات التنظيف والتطهير وقت توقف. وفي العمليات الغازية، يجب تنظيف المُملِّئ والصمامات وخطوط المنتج وفق جدول مُوثَّق. وتؤكد معايير «3-أ» الصحية وإرشادات تصميم «إيه هيدج» (EHEDG) على ضرورة أن تكون الأسطح قابلة للتنظيف، وأن تسمح بالتصريف الجيد، وأن تتوفر معايير تنظيف مُحقَّقة. وتدعم الآلة الآلية هذه المنهجية من خلال سجلات الدورات وتاريخ الإنذارات وتسلسلات التنظيف في الموقع (CIP) القابلة للتكرار. فإذا أُهمِلت خطوة الشطف أو لم يفتح صمامٌ بالكامل، فإن السجل يُظهر ذلك بوضوح. وهذا أمرٌ بالغ الأهمية، لأن الخط النظيف يعمل بأقل عدد ممكن من التوقفات غير المتوقعة وأقل عدد ممكن من الإيقافات المؤقتة لأسباب تتعلق بالجودة. ولا تحل البيانات محل المشغل الماهر، لكنها تزوّده بأداة ملموسة يمكن الاعتماد عليها.
أماكن تحقيق العائد من الأتمتة وأماكن عدم تحقيقه
التَّأْتُومَتَةُ لَيْسَتْ حَلًّا شَامِلًا. فَهِيَ تَنْطَبِقُ عَلَى المَصَانِعِ الَّتِي تَتَوَفَّرُ فِيهَا أَشْكَالُ الزُّجَاجِ المُتَكَرِّرَةُ، وَالطَّلَبُ المُسْتَمِرُّ، وَالدَّعْمُ الفِنِّيُّ الكَافِي لِصِيَانَةِ الغِلاَفَاتِ وَالمُسْتَحِسَّاتِ وَمُكوِّنَاتِ الصُّمَّامَاتِ. وَهِيَ أَقَلُّ مُنَاسَبَةً لِلدُّفَعِ الصَّغِيرَةِ جِدًّا، أَوِ العُبْوَاتِ المُتَغَيِّرَةِ بِشَكْلٍ كَبِيرٍ، أَوِ المَشَارِيعِ الَّتِي تَعْدِمُ التَّوْفُرَ المُنْتَظِمَ لِلمَوَارِدِ الأَسَاسِيَّةِ وَالقِطَعِ الغِيَارِيَّةِ. وَيَجِبُ أَنْ يَشْمَلَ تَقْيِيمُ العَائِدِ الوَاقِعِيِّ التَّكَالِيفَ المُتَعَلِّقَةَ بِالعَمَلِ وَخَسَائِرِ المُنْتَجِ وَالمُنْتَجَاتِ المَرْفُوضَةِ وَوَقْتِ التَّبْدِيلِ بَيْنَ الأَنْوَاعِ وَمَهَارَةِ الصِّيَانَةِ. فَفِي مَصْنَعِ مَشْرُوبَاتٍ غَازِيَّةٍ فِي الجُزْءِ الجَنُوبِيِّ مِنْ صِينَ، وَجَدَ فَرِيقُ التَّرْقِيَةِ أَنَّ رَفْضَ الرَّغْوَةِ المُتَكَرِّرَ فِي المَلْءِ لَمْ يَكُنْ نَاتِجًا عَنْ إِعْدَادَاتِ سُرْعَةِ المَلَّاءِ. بَلْ كَانَ السَّبَبُ الحَقِيقِيُّ هُوَ تَغَيُّرُ ضَغْطِ المُقَاوَمَةِ عَلَى مَجْمُوعَتَيْ صُمَّامَيْنِ، وَانْدِفَاعُ المُنْتَجِ الدَّافِئِ بَعْدَ التَّبْدِيلِ. وَبِإِضَافَةِ تَعْوِيضٍ تَلْقَائِيٍّ لِلضَّغْطِ وَتَرْتِيبِ اسْتِهْدَافٍ ابْتِدَائِيٍّ مَبْنِيٍّ عَلَى الوَصْفَاتِ، قَلَّلَ ذَلِكَ مِنَ التَّدَخُّلِ اليَدَوِيِّ، إِلَّا أَنَّ المَصْنَعَ ظَلَّ مُضْطَرًّا إِلَى إِصْلَاحِ نِظَامِ التَّبْرِيدِ وَجَدْوَلِ صِيَانَةِ الصُّمَّامَاتِ. وَلَقَدْ سَاعَدَتِ التَّأْتُومَتَةُ، إِلَّا أَنَّهَا لَمْ تُعْفِ مِنَ الأُسُوسِ الأَسَاسِيَّةِ.
مُوَافَقَةُ الآلَةِ مَعَ المَصْنَعِ، لَيْسَ مَعَ الكَتِيبِ الدَّعَائِيِّ
الناقل الأوتوماتيكي الصحيح جهاز تعبئة المشروبات الغازية يجب أن تتطابق مع نطاق الزجاجات في المصنع، ونطاق درجة حرارة المنتج، ودورة التنظيف، وقدرات الصيانة. ويجب على المشترين طلب تجارب تعبئة على مستوى الصمام، وعرض واضح لعملية التحويل بين المنتجات، وتسلسل تنظيف بالغسيل الداخلي (CIP) يتناسب مع تخطيط الأنابيب الفعلي. فالآلة التي لا يمكن تنظيفها وصيانتها جيدًا لن تحقق الكفاءة، مهما كانت سرعتها عالية. وتقدّم شركة BIEVO أكثر من ٣٠ عامًا من الخبرة في تصنيع آلات تعبئة وتغليف المشروبات، وقاعدة إنتاج تبلغ مساحتها ٧٠٠٠ متر مربع، ودعم فني عالمي لتخطيط الخطوط، والتركيب، والتشغيل التجريبي، والمتابعة التقنية. والخيار العملي هو الخط الذي يحافظ على استقرار الضغط، ويجعل عمليات التحويل قابلة للتكرار، ويسمح بالتحقق من فعالية التنظيف نوبةً بعد نوبة.
جدول المحتويات
- الكفاءة تبدأ بالتعبئة المستقرة بضغط معاكس
- التحكم في الرغوة قرار إنتاجي، وليس مجرد مسألة جمالية
- وقت التحويل يأكل المكاسب بهدوء
- انضباط البيانات وعملية التنظيف بالمحلول (CIP) يحافظان على صدق أداء الخط
- أماكن تحقيق العائد من الأتمتة وأماكن عدم تحقيقه
- مُوَافَقَةُ الآلَةِ مَعَ المَصْنَعِ، لَيْسَ مَعَ الكَتِيبِ الدَّعَائِيِّ