
L'efficienza inizia con il riempimento a contropressione stabile
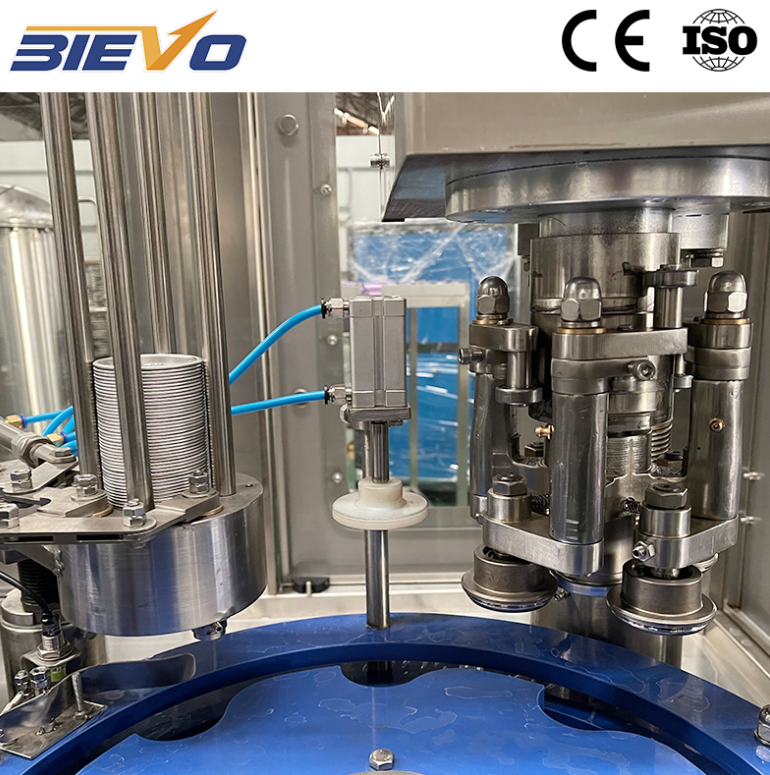
Una macchina per il riempimento di bevande gassate non genera efficienza semplicemente funzionando a velocità elevata. La ottiene mantenendo una contro-pressione stabile su ogni valvola di riempimento, mentre le bottiglie arrivano con allineamento e temperatura costanti. Nel riempimento isobarico, prodotto e gas condividono un percorso pressurizzato, quindi il livello di riempimento dipende dall’equilibrio di pressione, dai tempi di apertura/chiusura della valvola e dallo stato delle guarnizioni. Quando tale equilibrio si sposta, gli operatori devono gestire schiuma, riempimenti insufficienti e lavorazioni successive. Una macchina automatica chiude questo ciclo grazie all’azionamento sincronizzato delle valvole, alla gestione del collo della bottiglia e alle impostazioni di pressione guidate da ricetta. Il vantaggio non è rappresentato da un singolo valore eclatante di velocità, bensì da un numero minore di micro-arresti, da altezze di riempimento più costanti e da minori regolazioni manuali tra un lotto e l’altro. È proprio qui che l’efficienza si manifesta concretamente nel report di turno.
Il controllo della schiuma è una decisione produttiva, non un problema estetico
La schiuma è il sintomo visibile di un processo fuori equilibrio. Un prodotto caldo, una bassa pressione di CO2, un trattamento grossolano delle bottiglie o una valvola di riempimento usurata possono tutti generare schiuma alla testa del riempitore. La schiuma comporta costi in tre modi: perdita di prodotto, bottiglie scartate e tempo impiegato per pulire sensori e superfici dei trasportatori. Le linee automatiche di riempimento di bevande gassate affrontano il problema della schiuma mediante una contro-pressione controllata, un trasferimento delle bottiglie fluido e progettazioni delle valvole che riducono le turbolenze. Anche la temperatura del prodotto è fondamentale, poiché la solubilità del CO2 diminuisce all’aumentare della temperatura; quindi anche una piccola deviazione nel raffreddamento può modificare interamente la finestra di riempimento. La tabella seguente fornisce un confronto pratico tra i tipi di linea, non una garanzia valida per ogni impianto.
|
Fattore |
Riempimento manuale o semiautomatico |
Riempimento automatico di bevande gassate |
Cosa significa sul campo |
|
Coerenza del riempimento |
Dipende dai tempi dell’operatore e dallo stato della valvola |
Pressione e tempistica della valvola guidate dalla ricetta |
Meno riempimenti corti e troppo pieni |
|
Controllo della schiuma |
Reattivo, spesso regolato manualmente |
Contro-pressione e stabilità del trasferimento |
Meno perdite di prodotto e meno scarti |
|
Cambio formato |
Impostazioni manuali e flaconi di prova |
Ricette memorizzate e posizioni ripetibili |
Finestre di avvio più brevi |
|
Utilizzo della manodopera |
Attenzione costante al riempitore |
Monitoraggio e gestione delle eccezioni |
Gli operatori passano a compiti di verifica |
|
Acquisizione dati |
Appunti su carta, se presenti |
Registri di ciclo, allarmi e parametri |
Verifiche più rapide della causa radice |
Il tempo di cambio erode silenziosamente i guadagni
Un riempitore può apparire impressionante durante una produzione monoprodotto e tuttavia perdere ore ogni settimana durante i cambi di formato. Le linee per bevande gassate passano spesso da un gusto all'altro, da un formato di bottiglia a un altro e da un design di etichetta a un altro. Ogni cambio coinvolge le impostazioni di pressione, l’altezza di riempimento, la coppia di tappatura e le guide dei trasportatori. L’automazione aiuta quando le ricette vengono memorizzate e richiamate in base al codice prodotto, non quando ogni cambio dipende dalla memoria dell’operatore. Tre controlli pratici sono fondamentali:
Verificare che il richiamo della ricetta includa contemporaneamente pressione, tempo di riempimento e parametri di tappatura.
Controllare se i componenti da sostituire possono essere scambiati senza attrezzi speciali e senza eludere gli interblocchi di sicurezza.
Verificare che le prime bottiglie dopo il cambio di formato siano sottoposte a un controllo di rilascio definito, non a una semplice ispezione visiva rapida.
Una linea che avvia la produzione in modo pulito e ripetibile vale di più di una linea con una velocità indicata sul catalogo superiore, ma che richiede venti minuti di aggiustamenti manuali dopo ogni cambio.
Dati e disciplina nel lavaggio CIP mantengono la linea onesta
Le affermazioni sull’efficienza perdono di validità quando le operazioni di pulizia e sanificazione vengono considerate tempo non produttivo. Nelle linee per bevande gassate, il riempitore, le valvole e le tubazioni del prodotto devono essere puliti secondo un programma convalidato. Gli standard igienici 3-A e le linee guida EHEDG per la progettazione sottolineano l’importanza di superfici lavabili, della capacità di drenaggio e di parametri di pulizia verificati. Una macchina automatica supporta tale disciplina tramite registri dei cicli, cronologia degli allarmi e sequenze CIP ripetibili. Se un passaggio di risciacquo viene saltato o una valvola non si apre completamente, il sistema ne tiene traccia. Questo è fondamentale perché una linea pulita funziona con meno fermi imprevisti e meno blocchi per motivi di qualità. I dati non sostituiscono un operatore qualificato, ma forniscono all’operatore elementi concreti su cui basare il proprio lavoro.
Dove l’automazione genera un ritorno sull’investimento e dove non lo genera
L’automazione non è una soluzione universale. Si adatta bene agli impianti con formati di bottiglia ripetibili, domanda stabile e supporto tecnico sufficiente per mantenere sigilli, sensori e componenti delle valvole. È meno adatta a lotti molto piccoli, contenitori fortemente variabili o operazioni prive di servizi affidabili e ricambi disponibili. Una valutazione realistica del ritorno sull’investimento deve includere manodopera, perdite di prodotto, scarti, tempi di cambio formato e competenze tecniche per la manutenzione. In uno stabilimento di bevande gassate nel sud della Cina, un team di retrofitting ha scoperto che gli scarti ripetuti di schiuma non erano causati dall’impostazione della velocità del riempitore. Il vero problema era una contro-pressione inconsistente su due gruppi di valvole e un improvviso afflusso di prodotto caldo dopo il cambio formato. L’aggiunta di una compensazione automatica della pressione e di una sequenza di avvio basata su ricetta ha ridotto l’intervento manuale, ma lo stabilimento ha comunque dovuto correggere il controllo del refrigeratore e il programma di manutenzione delle valvole. L’automazione ha aiutato, ma non ha dispensato dal rispettare i fondamentali.
Adattare la macchina all’impianto, non alla brochure
L’automatico giusto macchina per il riempimento di bevande gassate deve corrispondere alla gamma di bottiglie dell’impianto, alla finestra di temperatura del prodotto, alla procedura di pulizia e alle capacità di manutenzione. Gli acquirenti dovrebbero richiedere prove di riempimento a livello di valvola, una dimostrazione chiara delle operazioni di cambio formato e una sequenza CIP adattata al layout effettivo delle tubazioni. Una macchina che non può essere pulita e mantenuta adeguatamente non garantirà efficienza, indipendentemente dalla sua velocità di funzionamento. BIEVO vanta oltre 30 anni di esperienza nella produzione di impianti per il riempimento e il confezionamento di bevande, una base produttiva di 7.000 m² e un supporto tecnico globale per progettazione, installazione, messa in servizio e assistenza tecnica successiva. La scelta pratica è la linea che mantiene stabile la pressione, rende ripetibili i cambi di formato e consente di verificare la pulizia turno dopo turno.
Indice dei Contenuti
- L'efficienza inizia con il riempimento a contropressione stabile
- Il controllo della schiuma è una decisione produttiva, non un problema estetico
- Il tempo di cambio erode silenziosamente i guadagni
- Dati e disciplina nel lavaggio CIP mantengono la linea onesta
- Dove l’automazione genera un ritorno sull’investimento e dove non lo genera
- Adattare la macchina all’impianto, non alla brochure