
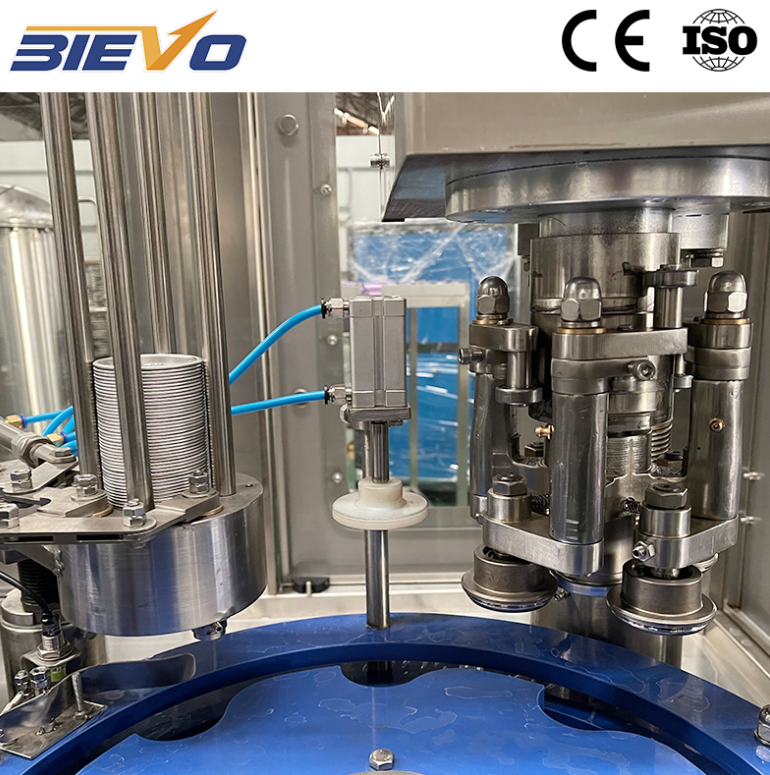
Արդյունավետությունը սկսվում է կայուն հակաճնշման լցման հետ
Քարացված ըմպելիքների լցման մեքենան չի ստեղծում արդյունավետություն՝ միայն արագ աշխատելով: Այն ձեռք է բերում այն հաստատուն հակաճնշմամբ, որը պահպանվում է յուրաքանչյուր լցման փականի վրա, մինչդեռ շշերը հասնում են համապատասխան դիրքավորմամբ և ջերմաստիճանով: Իզոբարային լցման ժամանակ ապրանքը և գազը միատեսակ ճնշված ճանապարհ են օգտագործում, այդ պատճառով լցման մակարդակը կախված է ճնշման հավասարակշռությունից, փականների աշխատանքի ժամանակացույցից և լուծարման միջոցների վիճակից: Երբ այդ հավասարակշռությունը խախտվում է, շահագործողները ստիպված են վերահսկել փրփուրը, անբավարար լցումը և վերամշակումը: Ավտոմատ մեքենան այդ շրջանակը փակում է համաժամանակյա փականների աշխատանքով, շշի վերին մասի մշակմամբ և բաղադրատոմսի հիման վրա ճնշման կարգավորումներով: Ստացված արդյունքը չի կապված մեկ կոնկրետ արագության թվային ցուցանիշի հետ: Դա միկրոկանգների քանակի նվազումն է, լցման բարձրության ավելի կայուն մակարդակը և սերիաների միջև ձեռքով կատարվող կարգավորումների նվազումն է: Հենց այստեղ է արդյունավետությունը իրականում հայտնվում շիֆտի զեկույցում:
Փրփուրի վերահսկումը արտադրական որոշում է, ոչ թե մակերեսային խնդիր
Պենան դա տեսանելի նշան է այն պրոցեսի, որը դուրս է եկել հավասարակշռությունից: Ջերմ արտադրանքը, ցածր CO2 ճնշումը, բարձր մեխանիկական բեռնվածությունը շշերի վրա կամ մաշված լցման փականը՝ բոլորը կարող են առաջացնել պենա լցման գլխի վրա: Պենան գումարային կորուստ է տալիս երեք եղանակով. արտադրանքի կորուստ, մերժված շշեր և սենսորների ու տրանսպորտյորի մակերևույթների մաքրման վրա ծախսված ժամանակ: Ավտոմատացված գազավորված լցման գծերը պենայի հետ աշխատում են վերահսկվող հակաճնշման, հարթ շշերի տեղափոխման և տարբերակված փականների միջոցով, որոնք նվազեցնում են հոսանքի անկանոնությունները: Արտադրանքի ջերմաստիճանը նույնպես կարևոր է, քանի որ CO2-ի լուծելիությունը նվազում է ջերմաստիճանի բարձրացման հետ մեկտեղ, այսինքն՝ փոքր սառեցման շեղումը կարող է փոխել ամբողջ լցման պատուհանը: Ստորև բերված աղյուսակը տալիս է գծերի տեսակների գործնական համեմատություն, ոչ թե ամեն գործարանի համար երաշխավորված արդյունք:
|
Գործոն |
Ձեռքով կամ կիսաավտոմատ լցում |
Ավտոմատացված գազավորված լցում |
Ինչ է դա նշանակում արտադրամասում |
|
Լցման համասեռություն |
Կախված է օպերատորի ժամանակավոր համաձայնեցման և փականի վիճակից |
Ռեցեպտի հիման վրա հիմնված ճնշում և փականի աշխատանքի ժամանակավոր համաձայնեցում |
Փոքր քանակությամբ անբավարար և ավելցուկային լցումներ |
|
Պենայի վերահսկում |
Ռեակտիվ, հաճախ ձեռքով ճշգրտվում է |
Հակաճնշում և տեղափոխման կայունություն |
Ավելի քիչ ապրանքային կորուստ և ավելի քիչ մերժված ապրանք |
|
Ֆորմատի փոխարկում |
Ձեռքով կարգավորվող պարամետրեր և փորձարկման շշեր |
Պահպանված բաղադրատոմսեր և կրկնվող դիրքեր |
Կարճացված միացման պատուհաններ |
|
Աշխատավարձի օգտագործում |
Լցնողի մոտ անընդհատ ուշադրություն |
Հսկում և բացառությունների մշակում |
Օպերատորները տեղափոխվում են ստուգման խնդիրների վրա |
|
Տվյալների հավաքագրում |
Թղթի գրառումներ, եթե այդպիսիք կան |
Ցիկլի, զգուշացման և պարամետրերի մատյաններ |
Ավելի արագ հիմնական պատճառների ստուգում |
Փոխարկման ժամանակը անշարժ կերում է ձեռքբերումները
Լցնող սարքը կարող է տպավորիչ թվալ մեկ ապրանքի աշխատանքի ընթացքում՝ միաժամանակ ամենայն դեպս կորցնելով ժամեր շաբաթական փոխարկման ժամանակ: Գազավորված տուփերի գծերը հաճախ փոխվում են համերի, շշերի չափսերի և պիտակների դիզայնների միջև: Յուրաքանչյուր փոխարկում ներառում է ճնշման կարգավորումներ, լցման բարձրություն, փակածի մոմենտ և տրանսպորտյորի ուղեցույցներ: Ինքնատիպավորումը օգտակար է, երբ բաղադրատոմսերը պահվում են և վերականչվում են ապրանքի կոդով, բայց ոչ այն դեպքում, երբ յուրաքանչյուր փոփոխություն կախված է տեխնիկի հիշողությունից: Երեք գործնական ստուգումներ են կարևոր.
Համոզվեք, որ բաղադրատոմսի վերականչումը ընդգրկում է ճնշումը, լցման ժամանակը և փակածի պարամետրերը միասին:
Ստուգեք, արդյոք փոխարկման մասերը կարող են փոխարինվել առանց հատուկ գործիքների և առանց անվտանգության միջանկյալ միացումների շրջանցման:
Համոզվեք, որ փոխարկումից հետո առաջին շշերը ենթարկվում են սահմանված թույլատրման ստուգման, այլ ոչ թե արագ տեսողական ստուգման:
Այն գիծը, որը սկսվում է մաքրությամբ և կրկնելիությամբ, ավելի արժեքավոր է, քան այն գիծը, որն ունի բրոշյուրում նշված ավելի բարձր արագություն, սակայն յուրաքանչյուր փոխարկումից հետո պահանջում է քսան րոպե ճկուն կարգավորում:
Տվյալները և CIP-ի կարգը պահպանում են գծի արդյունավետությունը
Էֆեկտիվության մասին հայտարարությունները թուլանում են, երբ մաքրումն ու սանիտարական մշակումը դիտարկվում են որպես աշխատանքի դադար։ Գազավորված գործարաններում լցնող սարքը, փականները և արտադրանքի գծերը պետք է մաքրվեն ստուգված գրաֆիկով։ 3-A Sanitary Standards-ը և EHEDG-ի նախագծման ուղեցույցները շեշտում են մաքրվող մակերեսների, ջրի հեռացման հնարավորության և ստուգված մաքրման պարամետրերի կարևորությունը։ Ավտոմատ սարքը աջակցում է այդ կանոններին՝ օգտագործելով ցիկլերի մատյաններ, վարագույրի պատմություն և կրկնվող CIP հաջորդականություններ։ Երբ բաց է թողնվում լվացման քայլը կամ փականը չի բացվում ամբողջությամբ, այդ փաստը գրանցվում է։ Դա կարևոր է, քանի որ մաքուր գիծը աշխատում է ավելի քիչ անսպասելի կանգերով և ավելի քիչ որակի պահումներով։ Տվյալները չեն փոխարինում որակյալ օպերատորին, սակայն տալիս են նրան հաստատուն և հավաստված տեղեկատվություն՝ աշխատանքի համար։
Որտեղ ավտոմատացումը վերադարձնում է ներդրումները և որտեղ՝ ոչ
Ավտոմատացումը չի հանդիսանում համընդհանուր լուծում: Այն հարմար է այն գործարանների համար, որտեղ կան կրկնվող շշերի ձևեր, կայուն պահանջարկ և բավարար տեխնիկական աջակցություն՝ ամրացումների, սենսորների և փականների բաղադրիչների սպասարկման համար: Այն ավելի թույլ լուծում է շատ փոքր սերիաների, բավականին փոփոխական տարաների կամ այն գործարանների համար, որտեղ բացակայում են հուսալի օգտագործման ռեսուրսները և պահեստամասերը: Իրատեսական վերադարձի վերլուծությունը պետք է ներառի աշխատավարձը, արտադրանքի կորուստը, մերժված արտադրանքը, մեկ արտադրանքից մյուսի անցումը կատարելու ժամանակը և սպասարկման մասնագիտական հմտությունը: Չինաստանի հարավում գտնվող մի սուրճի գործարանում վերակառուցման թիմը պարզեց, որ կրկնվող սառույցի մերժումները չեն պայմանավորված լցնողի արագության կարգավորմամբ: Իրական խնդիրը երկու փականների խմբերի վրա անհամաչափ հակաճնշման ազդեցությունն էր և արտադրանքի տաքացումը մեկ արտադրանքից մյուսի անցումից հետո: Ավտոմատ ճնշման համապատասխանեցման և բաղադրատոմսի հիման վրա ստեղծված սկզբնավորման հաջորդականության ավելացումը նվազեցրեց մարդկային միջամտությունը, սակայն գործարանը ստիպված էր շարունակել ուղղել սառեցնողի կառավարման համակարգը և փականների սպասարկման գրաֆիկը: Ավտոմատացումը օգնեց, սակայն չեղարկեց հիմնարար պահանջները:
Մեքենայի համապատասխանեցումը գործարանին, ոչ թե գովազդային բրոշյուրին
Ճիշտ ավտոմատ սոդային հացի լցում մաքինա պետք է համապատասխանի գործարանի շշերի տիրույթին, արտադրանքի ջերմաստիճանի սահմաններին, մաքրման ռեժիմին և սպասարկման հնարավորություններին: Գնորդները պետք է պահանջեն փակատակային լցման փորձարկումներ, փոխարկման պարզ ցուցադրում և CIP հաջորդականություն, որը համապատասխանում է իրական միացման դասավորությանը: Մեքենան, որը չի կարող բավարար կերպով մաքրվել և սպասարկվել, չի ապահովի արդյունավետություն, անկախ նրա արագությունից: BIEVO-ն ունի 30-ից ավելի տարվա փորձ ընկերությունների համար ըմպելիքների լցման և փաթեթավորման սարքավորումների արտադրության մեջ, 7000 մ² մակերեսով արտադրական բազա և համաշխարհային սպասարկման աջակցություն՝ դասավորության, տեղադրման, շահագործման մեջ մտցման և տեխնիկական հետագա աջակցության համար: Իրական ընտրությունը այն գծն է, որը պահպանում է ճնշումը կայուն, փոխարկումները՝ կրկնվող և մաքրումը՝ ստուգելի յուրաքանչյուր շաբաթվա ընթացքում:
Բովանդակության աղյուսակ
- Արդյունավետությունը սկսվում է կայուն հակաճնշման լցման հետ
- Փրփուրի վերահսկումը արտադրական որոշում է, ոչ թե մակերեսային խնդիր
- Փոխարկման ժամանակը անշարժ կերում է ձեռքբերումները
- Տվյալները և CIP-ի կարգը պահպանում են գծի արդյունավետությունը
- Որտեղ ավտոմատացումը վերադարձնում է ներդրումները և որտեղ՝ ոչ
- Մեքենայի համապատասխանեցումը գործարանին, ոչ թե գովազդային բրոշյուրին