
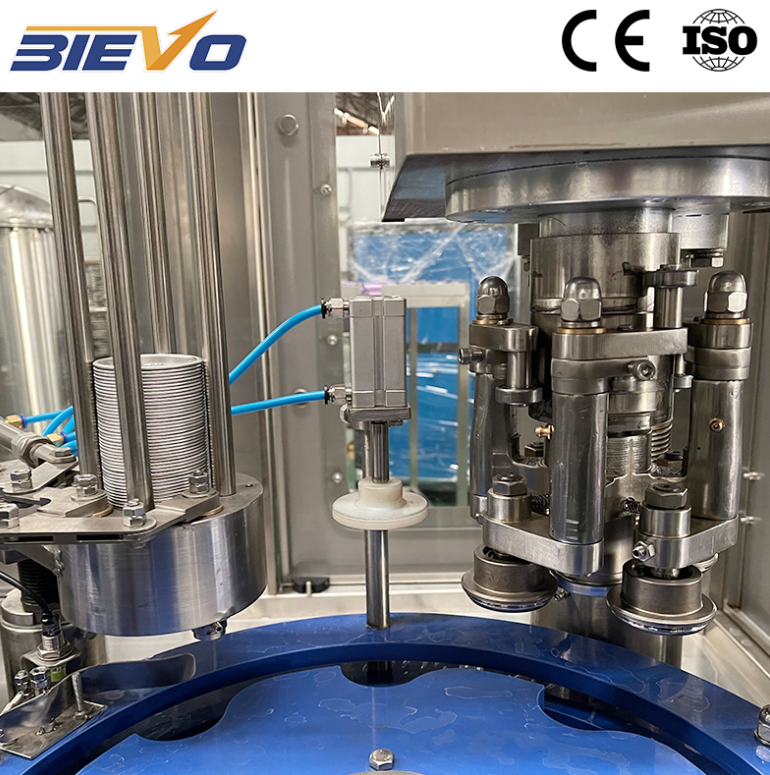
ປະສິດທິຜົນເລີ່ມຕົ້ນດ້ວຍການເຕີມທີ່ມີຄວາມດັນຕ້ານທີ່ສະເໝືອນກັນ
ເຄື່ອງເຕີມເຄື່ອງດື່ມທີ່ມີຟອງບໍ່ໄດ້ສ້າງປະສິດທິພາບພຽງແຕ່ດ້ວຍການເຄື່ອນໄຫວໄວເທົ່ານັ້ນ. ມັນບັນລຸປະສິດທິພາບດ້ວຍການຮັກສາຄວາມດັນຕ້ານທີ່ຄົງທີ່ຢູ່ທີ່ວາວເຕີມທຸກຈຸດ ໃນເວລາທີ່ຂວດມາຮອດດ້ວຍຄວາມຖືກຕ້ອງໃນດ້ານການຈັດຕຳແໜ່ງ ແລະ ອຸນຫະພູມ. ໃນການເຕີມແບບອີສໂອບາຣິກ (isobaric filling), ຜະລິດຕະພັນ ແລະ ກາຊ ຈະແບ່ງປັນເສັ້ນທາງທີ່ມີຄວາມດັນສູງ, ສະນັ້ນລະດັບການເຕີມຈະຂຶ້ນກັບຄວາມສົມດຸນຂອງຄວາມດັນ, ເວລາທີ່ເປີດ-ປິດວາວ, ແລະ ສະພາບຂອງຊີລ. ເມື່ອຄວາມສົມດຸນນີ້ເລີ່ມເບິ່ງເຄີຍ, ພະນັກງານຈະຕ້ອງຈັດການກັບບັນຫາຟອງ, ການເຕີມບໍ່ເຕັມ, ແລະ ການປັບປຸງຄືນ. ເຄື່ອງເຕີມອັດຕະໂນມັດຈະປິດວົງຈອນນີ້ດ້ວຍການເຄື່ອນໄຫວວາວຢ່າງເປັນຈັງຫວະ, ການຈັດການສ່ວນຄໍຂວດ, ແລະ ການຕັ້ງຄ່າຄວາມດັນທີ່ອີງໃສ່ສູດການຜະລິດ. ຜົນໄດ້ຮັບບໍ່ໄດ້ເປັນຕົວເລກຄວາມໄວທີ່ເດັ່ນຊັດເທົ່ານັ້ນ, ແຕ່ເປັນການຫຼຸດຈຳນວນການຢຸດສັ້ນໆ, ລະດັບການເຕີມທີ່ຄົງທີ່ຂຶ້ນ, ແລະ ການປັບແຕ່ງດ້ວຍມືລະຫວ່າງການຜະລິດແຕ່ລະຊຸດທີ່ໝາຍເຖິງການຫຼຸດລົງ. ນີ້ແມ່ນຈຸດທີ່ປະສິດທິພາບຈະສະແດງອອກຢ່າງຈິງຈັງໃນບົດລາຍງານການເຮັດວຽກແຕ່ລະການ.
ການຄວບຄຸມຟອງແມ່ນການμຕັດສິນໃຈດ້ານການຜະລິດ, ບໍ່ແມ່ນບັນຫາດ້ານຮູບລັກສະໝື່ນ
ຟອງແມ່ນເປັນສາຍອາກາດທີ່ເຫັນໄດ້ຂອງຂະບວນການທີ່ບໍ່ຢູ່ໃນສະພາບດຸນດີ. ຜະລິດຕະພັນທີ່ຮ້ອນ, ຄວາມດັນ CO2 ຕ່ຳ, ການຈັດການຂວດຢ່າງຮຸນແຮງ, ຫຼື ວາວທີ່ໃຊ້ເຕີມທີ່ເສື່ອມສະພາບ ສາມາດເຮັດໃຫ້ເກີດຟອງທີ່ຫົວເຕີມໄດ້ທັງໝົດ. ຟອງເຮັດໃຫ້ເສີຍຄ່າໃນສາມດ້ານ: ການສູນເສຍຜະລິດຕະພັນ, ຂວດທີ່ຖືກປະຖິ້ມ, ແລະ ເວລາທີ່ໃຊ້ໃນການລ້າງເຊັນເຊີ ແລະ ພື້ນທີ່ເທິງເຄື່ອງສົ່ງ. ເສັ້ນເຕີມອັດຕະໂນມັດສຳລັບນ້ຳອັດລົມຈະຈັດການກັບຟອງດ້ວຍການຄວບຄຸມຄວາມດັນກັບຄືນ, ການຖ່າຍໂອນຂວດຢ່າງລຽບລ້ອຍ, ແລະ ການອອກແບບວາວທີ່ຫຼຸດຜ່ອນການເຄື່ອນທີ່ທີ່ບໍ່ເປັນລະບົບ. ອຸນຫະພູມຂອງຜະລິດຕະພັນກໍມີຄວາມສຳຄັນເຊັ່ນກັນ ເນື່ອງຈາກຄວາມສາມາດໃນການລະລາຍ CO2 ລົດລົງເມື່ອອຸນຫະພູມເພີ່ມຂຶ້ນ, ດັ່ງນັ້ນການປ່ຽນແປງເລັກນ້ອຍໃນການເຢັນອາດຈະປ່ຽນທັງໝົດຂອງຊ່ອງເວລາທີ່ເໝາະສົມໃນການເຕີມ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ໃຫ້ການປຽບທຽບທີ່ເປັນປະຈັກຈິງລະຫວ່າງປະເພດເສັ້ນເຕີມ, ບໍ່ແມ່ນການຮັບປະກັນສຳລັບທຸກໆໂຮງງານ.
|
ປັດໄຈ |
ການເຕີມດ້ວຍມື ຫຼື ການເຕີມເຄິ່ງອັດຕະໂນມັດ |
ການເຕີມອັດຕະໂນມັດສຳລັບນ້ຳອັດລົມ |
ມັນໝາຍເຖິງຫຍັງໃນເຂດຜະລິດ |
|
ຄວາມສອດຄ່ອງໃນການເຕີມ |
ຂຶ້ນກັບເວລາທີ່ຜູ້ປະຕິບັດງານຕັ້ງໄວ້ ແລະ ສະພາບຂອງວາວ |
ຄວາມດັນ ແລະ ເວລາທີ່ວາວເປີດ-ປິດ ຖືກຄວບຄຸມດ້ວຍສູດ |
ມີການເຕີມບໍ່ພໍ ແລະ ເຕີມເກີນນ້ອຍລົງ |
|
ການຄວບຄຸມຟອງ |
ເປັນການຕອບສະຫນອງຕາມສະພາບການ, ເຊິ່ງມັກຈະປັບດ້ວຍມື |
ຄວາມດັນກັບຄືນ ແລະ ຄວາມສະຖຽນຂອງການຖ່າຍໂອນ |
ສູນເສຍຜະລິດຕະພັນ້ອຍລົງ ແລະ ມີຜະລິດຕະພັນທີ່ບໍ່ຜ່ານການຄັດເລືອກ້ອຍລົງ |
|
ການປ່ຽນແປງຮູບແບບ |
ການຕັ້ງຄ່າດ້ວຍຕົວເອງ ແລະ ຂວດທີ່ໃຊ້ທົດສອບ |
ສູດທີ່ບັນທຶກໄວ້ ແລະ ຕຳແໜ່ງທີ່ສາມາດທົດຊ້ຳໄດ້ |
ເວລາເລີ່ມຕົ້ນການໃຊ້ງານທີ່ສັ້ນລົງ |
|
ການນຳໃຊ້ແຮງງານ |
ຄວາມສົນໃຈຢ່າງຕໍ່ເນື່ອງທີ່ເຄື່ອງເຕີມ |
ການຕິດຕາມ ແລະ ການຈັດການຂໍ້ຜິດພາດ |
ຜູ້ປະຕິບັດງານຍ້າຍໄປເຮັດວຽກການຢືນຢັນ |
|
ການບັນທຶກຂໍ້ມູນ |
ບັນທຶກເປັນເອກະສານເປີດ (ຖ້າມີ) |
ບັນທຶກວັฏຈັກ ສັນຍານເຕືອນ ແລະ ປັດໄຈ |
ການກວດສອບເຫດຜົນຕົ້ນຕໍໄດ້ຢ່າງໄວວ່າ |
ເວລາທີ່ໃຊ້ໃນການປ່ຽນແປງເຄື່ອງຈັກເຮັດໃຫ້ຄວາມໄວຂອງການຜະລິດຫຼຸດລົງຢ່າງເງີບ
ເຄື່ອງເຕີມນ້ຳອັດລົມອາດເບິ່ງດີເລີດເວລາຜະລິດສິນຄ້າເພີ່ງດຽວກັນ ແຕ່ກໍຍັງສູນເສຍເວລາຫຼາຍຊົ່ວໂມງທຸກໆອາທິດໃນເວລາປ່ຽນແປງ. ເຄື່ອງຜະລິດນ້ຳອັດລົມມັກຈະປ່ຽນລະຫວ່າງລົດຊາດຕ່າງໆ ຂະໜາດຂວດຕ່າງໆ ແລະ ຮູບແບບປ້າຍຕິດຂວດຕ່າງໆ. ການປ່ຽນແຕ່ລະຄັ້ງຈະມີການປັບຄ່າຄວາມດັນ ຄວາມສູງຂອງການເຕີມ ອັດຕາການປິດຝາ ແລະ ການຈັດຕັ້ງລະບົບເຄື່ອງສົ່ງ. ການອັດຕະໂນມັດຈະເປັນປະໂຫຍດເມື່ອສູດການຜະລິດຖືກບັນທຶກ ແລະ ສາມາດເອົາມາໃຊ້ຄືນໄດ້ຕາມລະຫັດສິນຄ້າ ແຕ່ບໍ່ເປັນປະໂຫຍດເມື່ອການປ່ຽນແຕ່ລະຄັ້ງຕ້ອງອີງໃສ່ຄວາມຈຳຂອງເຈົ້າໜ້າທີ່. ມີສາມຈຸດກວດສອບທີ່ສຳຄັນ:
ຢືນຢັນວ່າການເອົາສູດການຜະລິດມາໃຊ້ຄືນໄດ້ປະກອບດ້ວຍການປັບຄ່າຄວາມດັນ ເວລາການເຕີມ ແລະ ປັບອັດຕາການປິດຝາຢ່າງຄົບຖ້ວນ.
ກວດສອບວ່າສ່ວນປະກອບທີ່ຕ້ອງປ່ຽນແປງສາມາດເปลີ່ນໄດ້ໂດຍບໍ່ຕ້ອງໃຊ້ເຄື່ອງມືພິເສດ ແລະ ບໍ່ຕ້ອງປິດລະບົບຄວາມປອດໄພ.
ຢືນຢັນວ່າຂວດທຳອິດຫຼັງຈາກການປ່ຽນແປງຕ້ອງຜ່ານການກວດສອບກ່ອນຈະເລີ່ມຜະລິດຢ່າງເປັນທາງການ ແທນທີ່ຈະເປັນການກວດສອບດ້ວຍຕາເທົ່ານັ້ນ.
ເຄື່ອງຜະລິດທີ່ເລີ່ມຕົ້ນການຜະລິດໄດ້ຢ່າງສະອາດເລີຍ ແລະ ສາມາດເຮັດຊ້ຳຄືນໄດ້ຢ່າງເປັນປະກົດ ມີຄຸນຄ່າຫຼາຍກວ່າເຄື່ອງຜະລິດທີ່ມີຄວາມໄວໃນເອກສານໂປຣແມີເທື່ອລະຄັ້ງທີ່ສູງກວ່າ ແຕ່ຕ້ອງໃຊ້ເວລາປະມານ 20 ນາທີໃນການປັບແຕ່ງທຸກໆຄັ້ງທີ່ປ່ຽນ.
ຂໍ້ມູນ ແລະ ວິນັຍທີ່ດີໃນການລ້າງເຄື່ອງຈັກ (CIP) ຊ່ວຍຮັກສາຄວາມຖືກຕ້ອງຂອງເຄື່ອງຜະລິດ
ການອ້າງເຖິງປະສິດທິຜົນຈະຫຼຸດລົງເມື່ອການລ້າງ ແລະ ການສະອາດຖືວ່າເປັນເວລາທີ່ບໍ່ໄດ້ຜະລິດ. ໃນການດຳເນີນງານທີ່ມີກາຊີນ, ມືອງຕືມ, ວາວ, ແລະ ເສັ້ນທາງຂອງຜະລິດຕະພັນຈະຕ້ອງໄດ້ຮັບການລ້າງຕາມແຜນທີ່ທີ່ໄດ້ຮັບການຢືນຢັນ. ມາດຕະຖານສະອາດ 3-A ແລະ ຄຳແນະນຳການອອກແບບຂອງ EHEDG ເນັ້ນໃສ່ພື້ນທີ່ທີ່ສາມາດລ້າງໄດ້, ຄວາມສາມາດໃນການລະບາຍນ້ຳ, ແລະ ປັດໄຈການລ້າງທີ່ໄດ້ຮັບການຢືນຢັນ. ເຄື່ອງຈັກອັດຕະໂນມັດຊ່ວຍສົ່ງເສີມວินັຍທຳດັ່ງກ່າວຜ່ານບັນທຶກວຟງການ, ປະຫວັດຄຳເຕືອນ, ແລະ ລຳດັບ CIP ທີ່ເຮັດຊ້ຳໄດ້. ເມື່ອຂັ້ນຕອນການລ້າງຖືກຂ້າມໄປ ຫຼື ວາວບໍ່ເປີດເຕັມທີ່, ບັນທຶກຈະສະແດງໃຫ້ເຫັນ. ສິ່ງນີ້ສຳຄັນເພາະວ່າເສັ້ນທາງທີ່ສະອາດຈະເຮັດວຽກໄດ້ຢ່າງລຽບລ້ອຍດ້ວຍການຢຸດທີ່ບໍ່ຄາດຄິດໆໜ້ອຍລົງ ແລະ ການຢຸດເພື່ອກວດສອບຄຸນນະພາບໆໜ້ອຍລົງ. ຂໍ້ມູນບໍ່ໄດ້ເຂົ້າມາແທນຜູ້ປະຕິບັດງານທີ່ມີທັກສະ, ແຕ່ມັນໃຫ້ເຄື່ອງມືທີ່ເປັນຮູບປະທຳແທ້ໆແກ່ຜູ້ປະຕິບັດງານເພື່ອໃຊ້ເຮັດວຽກ.
ບ່ອນທີ່ການອັດຕະໂນມັດໃຫ້ຜົນຕອບແທນ ແລະ ບ່ອນທີ່ມັນບໍ່ໃຫ້ຜົນຕອບແທນ
ການອັດຕະໂນມັດບໍ່ແມ່ນຄຳຕອບທີ່ເໝາະສົມສຳລັບທຸກໆກໍລະນີ. ມັນເໝາະສົມສຳລັບໂຮງງານທີ່ຜະລິດຂວດທີ່ມີຮູບແບບຄືກັນເປັນປະຈຳ, ຄວາມຕ້ອງການທີ່ຄົງທີ່, ແລະ ມີການສະໜັບສະໜູນດ້ານເຕັກນິກທີ່ພໍເພີງໃນການບຳລຸງຮັກສາສ່ວນປະກອບຕ່າງໆເຊັ່ນ: ສ່ວນປິດຜົນ, ເຊັນເຊີ, ແລະ ວາວ. ມັນເໝາະສົມນ້ອຍກວ່າສຳລັບການຜະລິດຈຳນວນນ້ອຍຫຼາຍ, ຂວດທີ່ມີຮູບແບບປ່ຽນແປງຫຼາຍ, ຫຼື ການດຳເນີນງານທີ່ບໍ່ມີສາມາດໃນການຮັບປະກັນຄວາມໝັ້ນຄົງຂອງສາຍພະລັງງານ ແລະ ຊິ້ນສ່ວນສຳຮອງ. ການທົບທວນຄືນການຄືນທຶນທີ່ເປັນຈິງຈັງຄວນລວມເຖິງ: ຄ່າແຮງງານ, ການສູນເສຍຜະລິດຕະພັນ, ຜະລິດຕະພັນທີ່ບໍ່ຜ່ານການກວດສອບ, ເວລາທີ່ໃຊ້ໃນການປ່ຽນແປງການຜະລິດ, ແລະ ຄວາມຊຳນິຊົນດ້ານການບຳລຸງຮັກສາ. ໃນໂຮງງານຜະລິດນ້ຳອັດຟອງທີ່ຕັ້ງຢູ່ພາກໃຕ້ຂອງປະເທດຈີນ, ທີມງານທີ່ດຳເນີນການປັບປຸງໄດ້ພົບວ່າບັນຫາຜະລິດຕະພັນທີ່ມີຟອງເກີດຊ້ຳເກີດຈາກບໍ່ແມ່ນການຕັ້ງຄ່າຄວາມໄວຂອງເຄື່ອງເຕີມ. ບັນຫາທີ່ແທ້ຈິງແມ່ນຄວາມກົດດັນທີ່ບໍ່ຄົງທີ່ໃນກຸ່ມວາວສອງຊຸດ ແລະ ການເກີດການໄຫຼຂອງຜະລິດຕະພັນທີ່ມີອຸນຫະພູມສູງຫຼັງຈາກການປ່ຽນແປງການຜະລິດ. ການເພີ່ມລະບົບການປົບຄວາມກົດດັນອັດຕະໂນມັດ ແລະ ລຳດັບການເລີ່ມຕົ້ນທີ່ອີງໃສ່ສູດການຜະລິດ (recipe) ໄດ້ຫຼຸດຜ່ອນການເຂົ້າໄປຈັດການດ້ວຍມື, ແຕ່ໂຮງງານຍັງຕ້ອງປັບປຸງລະບົບຄວບຄຸມເຄື່ອງເຢັນ ແລະ ແຜນການບຳລຸງຮັກສາວາວ. ການອັດຕະໂນມັດເຮັດໃຫ້ເກີດປະໂຫຍດ, ແຕ່ມັນບໍ່ໄດ້ເປັນເຫດຜົນໃນການຂ້າມຂັ້ນຕອນພື້ນຖານ.
ການເລືອກເຄື່ອງຈັກໃຫ້ເໝາະສົມກັບໂຮງງານ, ບໍ່ແມ່ນໃຫ້ເໝາະສົມກັບບົດຄວາມໃນເອກະສານສົ່ງເສີມ
ເຄື່ອງຈັກອັດຕະໂນມັດທີ່ເໝາະສົມ ເຄື່ອງປະຕິບັດນ້ຳທີ່ມີການເພີ່ມກ๊າຊ ຄວນສອດຄ່ອງກັບຂອບເຂດຂອງຂວດທີ່ໂຮງງານຜະລິດສາມາດຜະລິດໄດ້, ຊ່ວງອຸນຫະພູມຂອງຜະລິດຕະພັນ, ລຳດັບການລ້າງ, ແລະ ຄວາມສາມາດໃນການບໍາລຸງຮັກສາ. ຜູ້ຊື້ຄວນຂໍການທົດສອບການເຕີມຂວດໃນລະດັບວາວ, ການສະແດງການປ່ຽນແປງທີ່ຊັດເຈນ, ແລະ ລຳດັບການລ້າງ CIP ທີ່ເຂົ້າກັນໄດ້ກັບການຈັດແຈງທໍ່ທີ່ແທ້ຈິງ. ເຄື່ອງຈັກທີ່ບໍ່ສາມາດລ້າງ ແລະ ບໍາລຸງຮັກສາໄດ້ດີຈະບໍ່ໃຫ້ປະສິດທິຜົນ, ເຖິງແມ່ນວ່າມັນຈະເຮັດວຽກໄດ້ໄວປານໃດກໍຕາມ. BIEVO ມີປະສົບການຫຼາຍກວ່າ 30 ປີໃນການຜະລິດເຄື່ອງຈັກເຕີມ ແລະ ສົ່ງອອກເຄື່ອງດື່ມ, ມີເຂດຜະລິດຕະພັນກວ່າ 7,000 ຕາລາງເມັດ, ແລະ ການສະໜັບສະໜູນບໍລິການທົ່ວໂລກສຳລັບການອອກແບບ, ຕິດຕັ້ງ, ການທົດສອບເຄື່ອງ, ແລະ ການຕິດຕາມດ້ານເຕັກນິກ. ຕົວເລືອກທີ່ເໝາະສົມທີ່ສຸດແມ່ນແຖວຜະລິດທີ່ຮັກສາຄວາມດັນໃຫ້ຄົງທີ່, ການປ່ຽນແປງທີ່ສາມາດເຮັດຊ້ຳໄດ້, ແລະ ການລ້າງທີ່ສາມາດຢືນຢັນໄດ້ໃນແຕ່ລະການເຮັດວຽກ.
ບັນຊີເນື້ອຫາ
- ປະສິດທິຜົນເລີ່ມຕົ້ນດ້ວຍການເຕີມທີ່ມີຄວາມດັນຕ້ານທີ່ສະເໝືອນກັນ
- ການຄວບຄຸມຟອງແມ່ນການμຕັດສິນໃຈດ້ານການຜະລິດ, ບໍ່ແມ່ນບັນຫາດ້ານຮູບລັກສະໝື່ນ
- ເວລາທີ່ໃຊ້ໃນການປ່ຽນແປງເຄື່ອງຈັກເຮັດໃຫ້ຄວາມໄວຂອງການຜະລິດຫຼຸດລົງຢ່າງເງີບ
- ຂໍ້ມູນ ແລະ ວິນັຍທີ່ດີໃນການລ້າງເຄື່ອງຈັກ (CIP) ຊ່ວຍຮັກສາຄວາມຖືກຕ້ອງຂອງເຄື່ອງຜະລິດ
- ບ່ອນທີ່ການອັດຕະໂນມັດໃຫ້ຜົນຕອບແທນ ແລະ ບ່ອນທີ່ມັນບໍ່ໃຫ້ຜົນຕອບແທນ
- ການເລືອກເຄື່ອງຈັກໃຫ້ເໝາະສົມກັບໂຮງງານ, ບໍ່ແມ່ນໃຫ້ເໝາະສົມກັບບົດຄວາມໃນເອກະສານສົ່ງເສີມ