
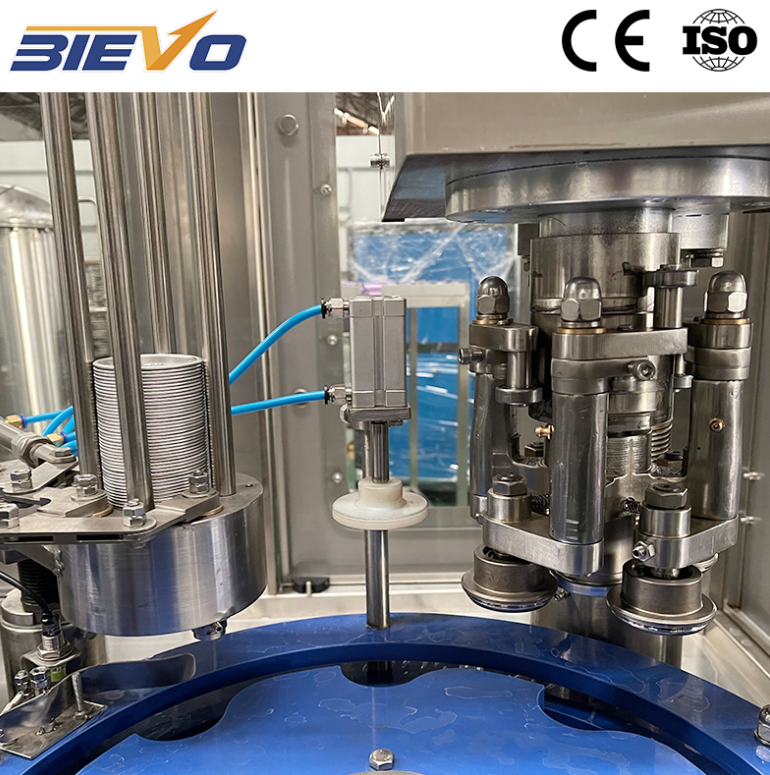
Efektívnosť začína stabilným plnením s protitlakom
Stroj na plnenie uhličitých nápojov nezvyšuje efektivitu len tým, že beží rýchlo. Efektivitu získava udržiavaním stabilného protitlaku na každom plniacom ventilu, pričom fľaše prichádzajú s konštantnou polohou a teplotou. Pri izobarickom plnení sa nápoj a plyn delia tlakovou cestou, preto je výška plnenia závislá od vyváženia tlaku, časovania ventilov a stavu tesnení. Ak sa toto vyváženie posunie, obsluha musí riešiť penenie, nedostatočné plnenie a opätovné spracovanie. Automatický stroj tento problém odstraňuje synchronizovaným ovládaním ventilov, manipuláciou s hrdlom fľaše a nastaveniami tlaku podľa preddefinovaných receptúr. Výhoda nie je len jedno dramatické číslo udávajúce rýchlosť. Ide skôr o menej mikro-pozastavení, stabilnejšiu výšku plnenia a menšiu potrebu manuálneho nastavovania medzi šaržami. Práve tu sa efektivita naozaj prejaví v dennom výkaze.
Kontrola peny je výrobné rozhodnutie, nie estetický problém
Pena je viditeľným príznakom procesu, ktorý je mimo rovnováhy. Teplý výrobok, nízky tlak CO2, hrubé zaobchádzanie s fľašami alebo opotrebovaný plniaci ventil môžu všetky spôsobiť vznik peny na plniacej hlavici. Pena má finančné náklady tromi spôsobmi: stratou výrobku, odmietnutými fľašami a časom stráveným čistením senzorov a povrchov dopravníkov. Automatické plniace linky pre karbonizované nápoje riešia problém peny prostredníctvom regulovaného protitlaku, hladkého prenosu fľašiek a konštrukcie ventilov, ktoré znížia turbulenciu. Teplota výrobku tiež zohráva dôležitú úlohu, pretože rozpustnosť CO2 klesá so stúpajúcou teplotou, takže malá odchýlka pri chladení môže zmeniť celé okno plnenia. Nižšie uvedená tabuľka poskytuje praktické porovnanie typov liniek, nie záväzný sľub pre každú výrobnú prevádzku.
|
Faktor |
Ručné alebo poloautomatické plnenie |
Automatické plnenie karbonizovaných nápojov |
Čo to znamená v praxi |
|
Konštantnosť plnenia |
Závisí od časovania operátora a stavu ventilu |
Tlak a časovanie ventilu riadené receptom |
Menej nedoplnení a preplnení |
|
Kontrolu peny |
Reaktívne, často ručne nastavované |
Protitlak a stabilita prenosu |
Menšie straty výrobkov a menej odpadu |
|
Prepnutie |
Ručné nastavenia a skúšobné fľašky |
Uložené recepty a opakovateľné polohy |
Krátky čas spustenia |
|
Využitie pracovnej sily |
Stála pozornosť pri plniči |
Monitorovanie a riešenie výnimiek |
Operátori sa presúvajú k úlohám overovania |
|
Zachytávanie dát |
Papierové poznámky, ak vôbec nejaké existujú |
Záznamy cyklov, poplakov a parametrov |
Rýchlejšie kontroly korenných príčin |
Čas potrebný na prepnutie tichým spôsobom spotrebúva získané výhody
Plniaca linka môže počas jedného výrobného cyklu s jedným výrobkom pôsobiť dojmom impresívneho výkonu a napriek tomu každý týždeň stráca hodiny pri prepnutí. Linky na výrobu nápojov s oxidom uhličitým často prechádzajú medzi rôznymi chutmi, veľkosťami fliaš a dizajnmi etikiet. Každé prepnutie vyžaduje úpravu nastavení tlaku, výšky plnenia, krútiaceho momentu uzáverov a vodičov pre dopravník. Automatizácia pomáha vtedy, keď sú receptúry uložené a možno ich vyvolať podľa kódu výrobku, nie vtedy, keď každé prepnutie závisí od pamäte technika. Dôležité sú tri praktické kontroly:
Potvrďte, že vyvolanie receptúry zahŕňa súčasne nastavenia tlaku, času plnenia a parametrov uzáverov.
Skontrolujte, či sa vymenné diely dajú vymeniť bez špeciálnych nástrojov a bez obchádzania bezpečnostných zámkov.
Overte, či sa prvé fľaše po prepnutí podrobia definovanej kontrolnej prevádzke, nie len rýchlemu vizuálnemu prehliadnutiu.
Linka, ktorá sa spustí čisto a opakovateľne, má vyššiu hodnotu ako linka s vyššou rýchlosťou uvedenou v brožúre, ktorá však po každom prepnutí vyžaduje dvadsať minút ručnej úpravy.
Dáta a disciplína pri CIP udržiavajú linku „poctivou“
Požiadavky na účinnosť strácajú na význame, keď sa čistenie a dezinfekcia považujú za mŕtvu dobu. V provozoch s karbonizovanými nápojmi musia byť plnič, ventily a výrobkové linky čistené podľa overeného harmonogramu. Sanitárne štandardy 3-A a pokyny EHEDG pre návrh zdôrazňujú možnosť čistenia povrchov, odvodnenie a overené parametre čistenia. Automatický stroj podporuje túto disciplínu prostredníctvom záznamov cyklov, histórie alarmov a opakovateľných postupov CIP. Ak je vynechaný krok oplachovania alebo sa ventil neotvorí úplne, záznam to ukáže. To má význam, pretože čistá linka beží s menej neočakávanými zastávkami a menej zadržaniami kvôli kvalite. Údaje nezastupujú kvalifikovaného operátora, ale poskytujú mu niečo spoľahlivé, s čím môže pracovať.
Kde sa automatizácia vráti a kde sa nevráti
Automatizácia nie je univerzálnym riešením. Je vhodná pre výrobné závody s opakovateľnými formátmi fliaš, stabilnou poptávkou a dostatkom technickej podpory na údržbu tesnení, senzorov a ventilových komponentov. Je menej vhodná pre veľmi malé šarže, vysokej miery variability obalov alebo prevádzky bez spoľahlivého zásobovania energiou a náhradnými dielmi. Realistická analýza návratnosti by mala zahŕňať náklady na prácu, stratu výrobkov, odpad, čas potrebný na prepnutie výroby a úroveň odbornosti pri údržbe. V závode na výrobu nealkoholických nápojov na juhu Číny tím na modernizáciu zistil, že opakujúce sa chyby pri plnení peny neboli spôsobené nastavením rýchlosti plniča. Skutočným problémom bolo nekonzistentné protitlakové nastavenie dvoch skupín ventilov a náhly príliv teplého výrobku po prepnutí výroby. Pridanie automatickej kompenzácie tlaku a štartovacej sekvencie založenej na recepte znížilo potrebu manuálneho zásahu, avšak závod stále musel opraviť reguláciu chladiaceho systému a upraviť harmonogram údržby ventilov. Automatizácia pomohla, no nepodmieňovala zanedbanie základných požiadaviek.
Prispôsobenie stroja závodu, nie brožúre
Správna automatická stroj na napájanie gazových nápojkov mala by zodpovedať rozsahu fliaš v závode, teplotnému rozsahu výrobku, postupu čistenia a schopnostiam údržby. Kupujúci by mali požadovať skúšobné plnenie na úrovni ventilov, jasné demonštrácie výmeny a postup CIP, ktorý sa zhoduje s aktuálnym potrubným rozvrhnutím. Stroj, ktorý sa nedá dobre čistiť a udržiavať, nebude poskytovať efektivitu, bez ohľadu na to, ako rýchlo beží. BIEVO prináša viac ako 30 rokov skúseností s výrobou naplnovacích a baliacich strojov pre nápojový priemysel, výrobnú plochu s rozlohou 7 000 m² a globálnu servisnú podporu pre rozmiestnenie, inštaláciu, uvádzanie do prevádzky a technické sledovanie. Praktickou voľbou je linka, ktorá udržiava stabilný tlak, opakovateľné výmeny a overiteľné čistenie zmena za zmenou.
Obsah
- Efektívnosť začína stabilným plnením s protitlakom
- Kontrola peny je výrobné rozhodnutie, nie estetický problém
- Čas potrebný na prepnutie tichým spôsobom spotrebúva získané výhody
- Dáta a disciplína pri CIP udržiavajú linku „poctivou“
- Kde sa automatizácia vráti a kde sa nevráti
- Prispôsobenie stroja závodu, nie brožúre