
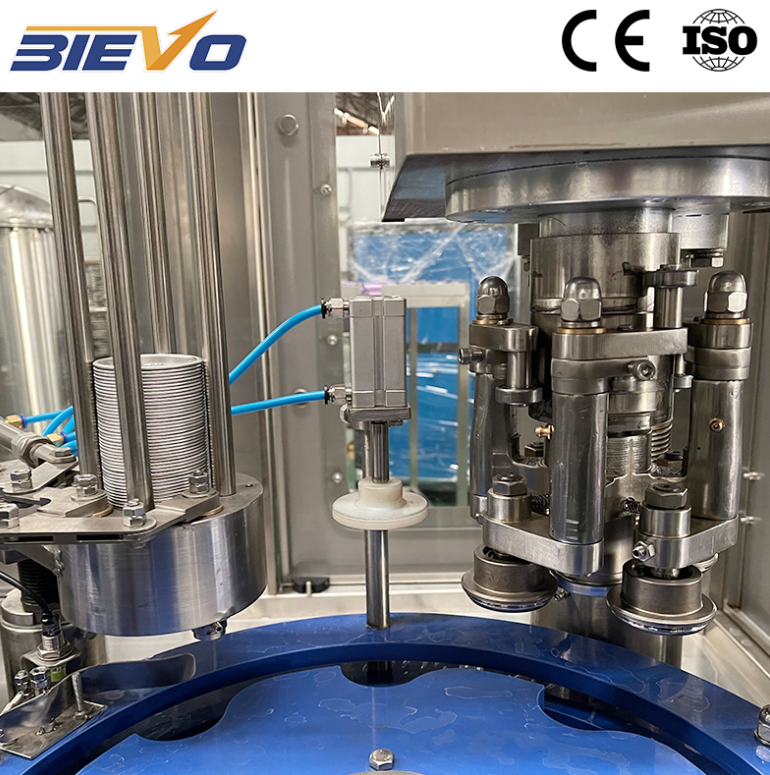
Efektivita začíná stabilním plněním za protitlaku
Náplňový stroj pro sycené nápoje nezvyšuje efektivitu pouze tím, že pracuje rychle. Efektivitu získává udržováním stabilního protitlaku na každém náplňovém ventilu, zatímco lahve přicházejí se stálou polohou a teplotou. Při izobarickém plnění mají produkt a plyn společnou tlakovou cestu, takže výška naplnění závisí na rovnováze tlaků, časování ventilů a stavu těsnění. Pokud se tato rovnováha poruší, obsluha musí řešit pěnu, nedostatečné naplnění a opakované zpracování. Automatický stroj tento problém odstraňuje synchronizovaným ovládáním ventilů, manipulací s hrdlem lahví a nastavením tlaku podle předem definovaných receptur. Výhoda není jediné velké číslo udávající rychlost. Je to méně mikro-přerušení provozu, stálejší výška naplnění a menší potřeba ruční úpravy mezi šaržemi. Právě tam se efektivita skutečně projeví v denní zprávě o provozu.
Kontrola pěny je rozhodnutím o výrobě, nikoli estetickým problémem
Pěna je viditelným příznakem procesu, který je mimo rovnováhu. Teplý výrobek, nízký tlak CO2, hrubé zacházení s lahvemi nebo opotřebený plnící ventil mohou všechny způsobit pěnu na plnící hlavici. Pěna stojí peníze třemi způsoby: ztrátou výrobku, odmítnutím lahví a časem stráveným čištěním senzorů a povrchů dopravníků. Automatické plnící linky pro karbonované nápoje řeší problém pěny pomocí řízeného protitlaku, hladkého přenosu lahví a konstrukce ventilů, která snižuje turbulenci. Teplota výrobku také hraje roli, protože rozpustnost CO2 klesá s rostoucí teplotou, takže i malá odchylka chlazení může změnit celé plnící okno. Následující tabulka poskytuje praktické srovnání typů linek, nikoli záruku pro každou továrnu.
|
Faktor |
Ruční nebo poloautomatické plnění |
Automatické plnění karbonovaných nápojů |
Co to znamená v provozu |
|
Rovnoměrnost plniva |
Závisí na časování operátora a stavu ventilu |
Tlak a časování ventilu řízené receptem |
Méně nedoplňovaných a přeplňovaných lahví |
|
Ovládání pěny |
Reaktivní, často ručně nastavované |
Protitlak a stabilita přenosu |
Menší ztráta výrobku a méně odmítnutých lahví |
|
Výměna |
Ruční nastavení a zkušební lahve |
Uložené recepty a opakovatelné polohy |
Kratší okna spuštění |
|
Využití pracovní síly |
Trvalá pozornost u plnícího zařízení |
Monitorování a řešení výjimek |
Operátoři přecházejí na úkoly ověřování |
|
Zachytávání dat |
Papírové poznámky, pokud nějaké existují |
Záznamy cyklů, poplachů a parametrů |
Rychlejší analýza kořenových příčin |
Přestavní doba tiše spotřebuje zisky
Plnič může působit dojmem výkonnosti během jednoproduktového provozu a přesto každý týden ztrácet hodiny při přestavbě. Linky pro sycené nápoje často přepínají mezi různými chutěmi, velikostmi lahví a návrhy etiket. Každé přepnutí vyžaduje úpravu nastavení tlaku, výšky plnění, utahovacího momentu uzávěrů a vodítek dopravníku. Automatizace pomáhá tehdy, jsou-li receptury uloženy a vyvolány podle kódu produktu, nikoli tehdy, je-li každá změna závislá na paměti technika. Důležité jsou tři praktické kontroly:
Ověřte, zda vyvolání receptury zahrnuje současně nastavení tlaku, doby plnění a parametrů uzavírání.
Zkontrolujte, zda lze vyměnit díly potřebné pro přestavbu bez speciálních nástrojů a bez obejítí bezpečnostních zámků.
Ujistěte se, že první lahve po přestavbě procházejí definovanou kontrolou uvedení do provozu, nikoli pouze rychlým vizuálním posouzením.
Linka, která spolehlivě a opakovatelně startuje, má vyšší hodnotu než linka s vyšší rychlostí uvedenou v brožuře, která však po každém přepnutí vyžaduje dvacet minut ručního doladění.
Data a disciplína při CIP udržují linku v pořádku
Nároky na účinnost ztrácejí na významu, pokud je čištění a dezinfekce považováno za prostoj. U provozů s karbonizací musí být plnící zařízení, ventily a výrobkové linky čištěny podle ověřeného plánu. Sanitární normy 3-A a pokyny EHEDG pro návrh zdůrazňují čistitelné povrchy, odvodnění a ověřené parametry čištění. Automatický stroj tuto disciplínu podporuje prostřednictvím záznamů cyklů, historie poplachů a opakovatelných sekvencí CIP. Pokud je vynechán krok oplachování nebo se ventil neotevře zcela, je to v záznamu patrné. To má význam, protože čistá linka běží s menším počtem neočekávaných zastávek a menším počtem přerušení kvůli kvalitě. Data nemísto zkušeného obsluhovatele nepodnikají, ale poskytují obsluhovateli spolehlivý základ pro práci.
Místa, kde se automatizace vyplatí, a místa, kde se nevyplatí
Automatizace není univerzální řešení. Je vhodná pro továrny s opakovatelnými formáty lahví, stabilní poptávkou a dostatkem technické podpory pro údržbu těsnění, senzorů a ventilových komponent. Je méně vhodná pro velmi malé šarže, vysoce proměnlivé obaly nebo provozy bez spolehlivého zásobování užitkovými službami a náhradními díly. Realistická analýza návratnosti by měla zahrnovat náklady na práci, ztráty produktu, zmetky, dobu přestavby a úroveň odborných dovedností pro údržbu. V továrně na nealkoholické nápoje na jihu Číny tým pro modernizaci zjistil, že opakující se zmetky způsobené pěnou nebyly způsobeny nastavením rychlosti plnění. Skutečným problémem byl nekonzistentní protitlak ve dvou skupinách ventilů a náhlý příliv teplého produktu po přestavbě. Přidání automatické kompenzace tlaku a spouštěcí posloupnosti založené na receptu snížilo potřebu manuálního zásahu, avšak továrna stále musela opravit řízení chladiče a upravit plán údržby ventilů. Automatizace pomohla, ale nezbavila provoz základních povinností.
Přizpůsobení stroje továrně, nikoli brožuře
Správná automatická stroj na naplnění plynatých nápojů musí odpovídat rozsahu lahví výrobního závodu, teplotnímu rozmezí produktu, režimu čištění a údržbové kapacitě. Kupující by měli požadovat zkušební plnění na úrovni ventilů, jasnou demonstraci výměny výrobků a postup CIP, který odpovídá skutečnému uspořádání potrubí. Stroj, který nelze řádně čistit a udržovat, nebude dosahovat efektivity, a to bez ohledu na to, jak rychle běží. BIEVO nabízí více než 30 let zkušeností s výrobou zařízení pro plnění a balení nápojů, výrobní základnu o rozloze 7 000 m² a globální servisní podporu pro návrh uspořádání, instalaci, uvedení do provozu a technické dohledy. Praktickou volbou je linka, která udržuje stabilní tlak, opakovatelné výměny výrobků a ověřitelné čištění směna za směnou.
Obsah
- Efektivita začíná stabilním plněním za protitlaku
- Kontrola pěny je rozhodnutím o výrobě, nikoli estetickým problémem
- Přestavní doba tiše spotřebuje zisky
- Data a disciplína při CIP udržují linku v pořádku
- Místa, kde se automatizace vyplatí, a místa, kde se nevyplatí
- Přizpůsobení stroje továrně, nikoli brožuře