
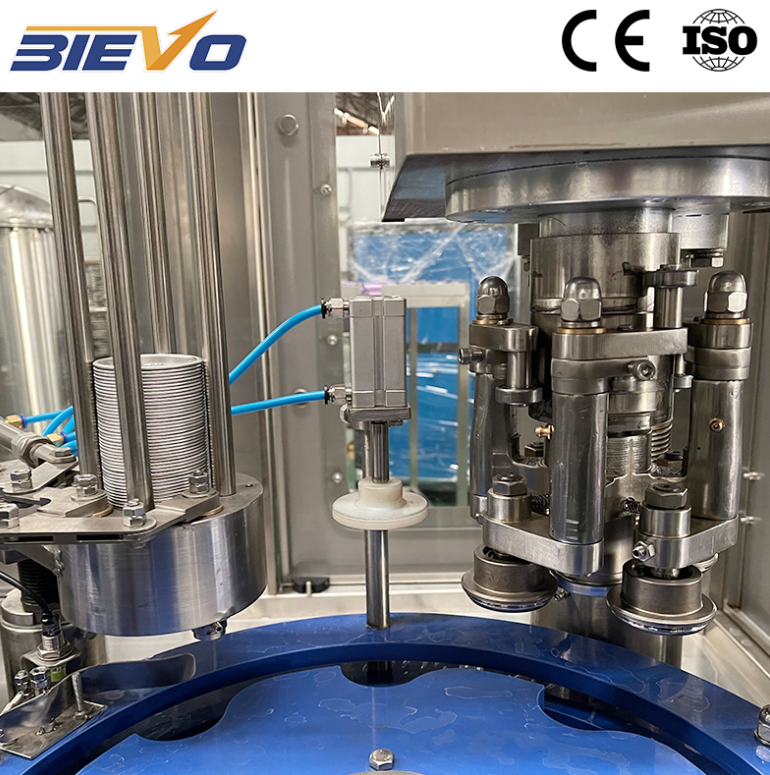
کارایی از پرکردن با فشار مقابل پایدار آغاز میشود
دستگاه پرکن نوشیدنیهای گازدار تنها با افزایش سرعت، بهرهوری ایجاد نمیکند. بلکه آن را با حفظ فشار مخالف پایدار در هر شیر پرکن، در حالی که شیشهها با تراز و دمای یکنواختی وارد میشوند، به دست میآورد. در روش پرکردن ایزوباریک، محصول و گاز مسیر فشاردار مشترکی دارند؛ بنابراین سطح پر شدن به تعادل فشار، زمانبندی باز و بسته شدن شیرها و وضعیت درزبندیها بستگی دارد. هنگامی که این تعادل اختلال پیدا میکند، اپراتوران با مشکلاتی مانند تشکیل کف، پر شدن ناقص و نیاز به انجام مجدد فرآیند مواجه میشوند. دستگاه خودکار این حلقه را با هماهنگی عملکرد شیرها، مدیریت گردن شیشهها و تنظیمات فشار مبتنی بر دستورالعملهای پیشتعیینشده بسته میکند. این بهبود تنها در یک عدد چشمگیر سرعت نمایان نمیشود، بلکه در کاهش توقفهای ریز، ثبات بیشتر در ارتفاع پر شدن و کاهش تنظیمات دستی بین دستههای مختلف مشاهده میشود. اینجاست که بهرهوری واقعاً در گزارش شیفت قابل اندازهگیری است.
کنترل کف یک تصمیم تولیدی است، نه یک مسئله ظاهری
کف نشانهی قابل مشاهدهی فرآیندی است که از حالت تعادل خارج شده است. محصول گرم، فشار پایین دیاکسیدکربن، برخورد سخت با بطریها یا سوختگی دریچهی پرکن، همه میتوانند باعث ایجاد کف در سر پرکن شوند. کف از سه جهت هزینهبر است: اتلاف محصول، رد شدن بطریها و زمان صرفشده برای پاکسازی سنسورها و سطوح نوار نقاله. خطوط پرکن خودکار برای نوشیدنیهای گازدار با اعمال فشار معکوس کنترلشده، انتقال آرام بطریها و طراحی دریچهها بهگونهای که تلاطم را کاهش دهد، با مشکل کف مقابله میکنند. دمای محصول نیز اهمیت دارد، زیرا انحلالپذیری دیاکسیدکربن با افزایش دما کاهش مییابد؛ بنابراین حتی انحراف جزئی در سردکردن میتواند پنجرهی کلی پرکردن را تغییر دهد. جدول زیر مقایسهای عملی از انواع خطوط را ارائه میدهد، نه تضمینی برای هر کارخانه.
|
عامل |
پرکردن دستی یا نیمهخودکار |
پرکردن خودکار نوشیدنیهای گازدار |
معنای آن در خط تولید |
|
یکنواختی پرکردن |
وابسته به زمانبندی اپراتور و وضعیت دریچه |
فشار و زمانبندی دریچه بر اساس دستورالعمل تنظیمشده |
پرکردنهای کوتاهتر و پرکردنهای بیشازحد کمتر |
|
کنترل کف |
واکنشی، اغلب با دست تنظیم میشود |
فشار معکوس و پایداری انتقال |
کاهش ضایعات محصول و کاهش تعداد محصولات نامناسب |
|
تغییر فرمت |
تنظیمات دستی و بطریهای آزمایشی |
دستورالعملهای ذخیرهشده و موقعیتهای قابل تکرار |
پنجرههای راهاندازی کوتاهتر |
|
مصرف نیروی کار |
توجه مداوم در خط پرکننده |
نظارت و مدیریت استثناها |
اپراتورها به وظایف تأیید انتقال مییابند |
|
ضبط دادهها |
یادداشتهای کاغذی، در صورت وجود |
سیکل، لاگ هشدارها و پارامترها |
بررسی سریعتر علت اصلی |
زمان تغییر تنظیمات بهآرامی بهرهوری را کاهش میدهد
یک پرکننده ممکن است در حین اجرای تکمحصولی چشمگیر به نظر برسد، اما همچنان هر هفته چندین ساعت از زمان خود را در زمان تغییر تنظیمات از دست بدهد. خطوط نوشابهدار اغلب بین نوشیدنیهای مختلف، اندازههای متفاوت بطری و طرحهای برچسب تغییر میکنند. هر تغییر، تنظیمات فشار، ارتفاع پرکردن، گشتاور بستن درپوش و راهنمای نوار نقاله را تحت تأثیر قرار میدهد. اتوماسیون زمانی مفید است که دستورالعملها بر اساس کد محصول ذخیره و بازیابی شوند، نه زمانی که هر تغییر به حافظهٔ تکنسین بستگی داشته باشد. سه بررسی عملی مهم هستند:
تأیید اینکه بازیابی دستورالعمل شامل پارامترهای فشار، زمان پرکردن و بستن درپوش بهصورت همزمان باشد.
بررسی اینکه قطعات جایگزین را بتوان بدون ابزارهای ویژه و بدون دور زدن قفلهای ایمنی تعویض کرد.
تأیید اینکه اولین بطریها پس از تغییر تنظیمات، از طریق یک بررسی رسمی آزادسازی عبور کنند، نه صرفاً یک نگاه سریع بصری.
خطی که با پاکی و تکرارپذیری بالا راهاندازی میشود، ارزش بیشتری نسبت به خطی دارد که سرعت نامی بالاتری دارد اما پس از هر تغییر تنظیمات بیست دقیقه زمان برای تنظیمات دقیق نیاز دارد.
انضباط دادهها و رویههای CIP، عملکرد خط را شفاف و قابل اعتماد نگه میدارند
ادعاهای مربوط به کارایی زمانی که تمیزکردن و ضدعفونیکردن را بهعنوان زمان ایستکردن در نظر بگیریم، کمرنگ میشوند. در عملیات کربناته، پرکننده، شیرها و خطوط محصول باید طبق برنامهای معتبر تمیز شوند. استانداردهای بهداشتی ۳-A و راهنمای طراحی EHEDG بر سطوح قابلتمیز، تخلیهپذیری و پارامترهای تأییدشدهٔ تمیزکردن تأکید دارند. یک ماشین خودکار از این انضباط از طریق سوابق چرخهها، تاریخچهٔ هشدارها و دنبالههای CIP تکرارپذیر حمایت میکند. وقتی مرحلهٔ شستشوی آب انجام نشود یا شیری بهطور کامل باز نگردد، این موضوع در سوابق ثبت میشود. این امر اهمیت دارد، چرا که یک خط تمیز با توقفهای غیرمنتظرهٔ کمتر و تعلیقهای کیفیت کمتر کار میکند. دادهها جایگزین یک اپراتور ماهر نمیشوند، اما به اپراتور چیزی محکم و قابلاعتماد برای کار با آن میدهند.
جایی که اتوماسیون بازده دارد و جایی که بازده ندارد
اتوماسیون پاسخی جهانی نیست. این روش برای کارخانههایی مناسب است که قالبهای بطری تکرارشدنی، تقاضای پایدار و پشتیبانی فنی کافی برای نگهداری درزبندیها، سنسورها و قطعات شیرها دارند. این روش برای تولید اندازههای بسیار کوچک، ظروف بسیار متغیر یا عملیاتی که امکانات مطمئن و قطعات یدکی در دسترس ندارند، کمتر مناسب است. بررسی واقعبینانهی بازگشت سرمایه باید شامل هزینههای نیروی کار، اتلاف محصول، محصولات ردشده، زمان تغییر تنظیمات و مهارتهای نگهداری و تعمیرات باشد. در یک کارخانهی نوشیدنی گازدار در جنوب چین، تیم ارتقاء یافته دریافت که ردشدن مکرر پَنیر (فوم) ناشی از تنظیم سرعت پرکننده نبوده است. مشکل واقعی، فشار مخالف نامنظم در دو گروه شیر و افزایش ناگهانی دمای محصول پس از تغییر تنظیمات بوده است. افزودن جبرانکنندهی خودکار فشار و دنبالهی راهاندازی مبتنی بر دستورالعمل (رِسیپی) مداخلهی دستی را کاهش داد، اما کارخانه همچنان مجبور بود کنترل سیستم خنککننده و برنامهی نگهداری شیرها را اصلاح کند. اتوماسیون کمک کرد، اما از انجام اصول اولیه معذور نساخت.
هماهنگسازی دستگاه با کارخانه، نه با کاتالوگ
اتوماسیون مناسب دستگاه پرکردن نوشیدنی کربناتزدایی باید با محدودهی ظرفیت شیشههای کارخانه، پنجرهی دمای محصول، رویهی تمیزکردن و توانایی نگهداری سازگان یابد. خریداران باید درخواست آزمایش پرکردن در سطح شیرآلات، نمایش واضح تعویض خط تولید و دنبالهی تمیزکردن درجا (CIP) را که با چیدمان واقعی لولهکشی سازگان دارد، بدهند. دستگاهی که بهدرستی تمیز و نگهداری نشود، هرچند سرعت بالایی داشته باشد، بهرهوری لازم را فراهم نخواهد کرد. بیِوو بیش از سی سال تجربهی تولید ماشینآلات پرکردن و بستهبندی نوشیدنیها را دارد، پایگاه تولیدی هفت هزار مترمربعی و پشتیبانی خدمات جهانی برای طراحی چیدمان، نصب، راهاندازی و پیگیری فنی ارائه میدهد. انتخاب عملی، خط تولیدی است که فشار را پایدار نگه میدارد، تعویض خط تولید را قابل تکرار میسازد و تمیزکردن را در هر شیفت بهصورت قابل تأیید فراهم میکند.
فهرست مطالب
- کارایی از پرکردن با فشار مقابل پایدار آغاز میشود
- کنترل کف یک تصمیم تولیدی است، نه یک مسئله ظاهری
- زمان تغییر تنظیمات بهآرامی بهرهوری را کاهش میدهد
- انضباط دادهها و رویههای CIP، عملکرد خط را شفاف و قابل اعتماد نگه میدارند
- جایی که اتوماسیون بازده دارد و جایی که بازده ندارد
- هماهنگسازی دستگاه با کارخانه، نه با کاتالوگ