
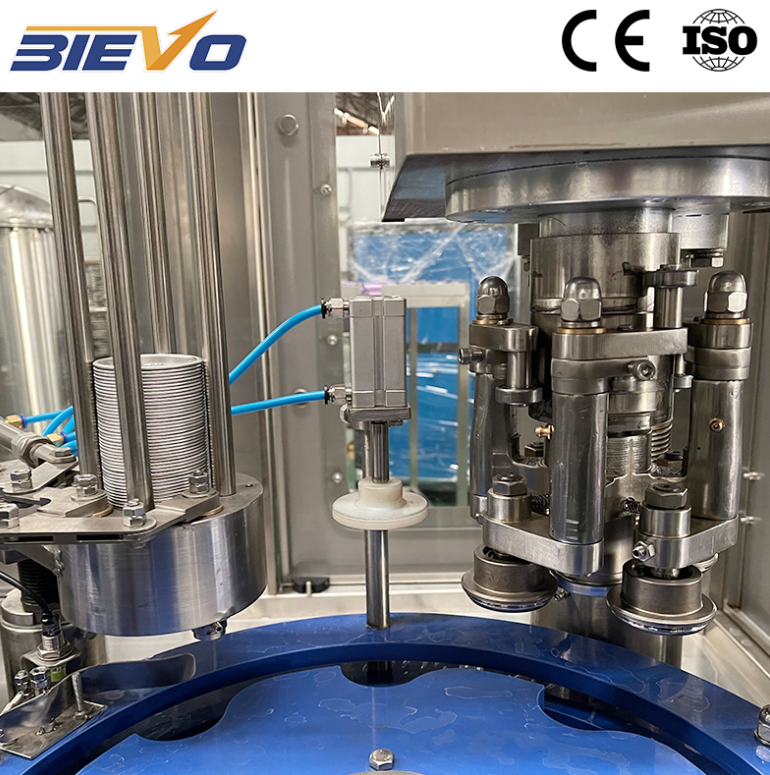
Našumas prasideda nuo stabilaus priešslėginio pripildymo
Angliuotųjų gėrimų pripildymo įrenginys nekuria efektyvumo tik greitai veikdamas. Jis ją uždirba, palaikydamas pastovų priešslėgį kiekviename pripildymo vožtuve tuo metu, kai butelius tiekia nuosekliai išlygintus ir vienodos temperatūros. Izobarinio pripildymo metu produktas ir dujos dalijasi slėgiu valdoma keliu, todėl pripildymo lygis priklauso nuo slėgio pusiausvyros, vožtuvų veikimo laiko ir sandariklių būklės. Kai ši pusiausvyra nukrypsta, operatoriai kovoja su putomis, nepilnu pripildymu ir pakartotiniu apdorojimu. Automatinis įrenginys uždaroma šią grandinę sinchronizuodamas vožtuvų veikimą, butelių kaklelių tvarkymą ir naudodamas receptūrų pagrindu nustatomus slėgio nustatymus. Nauda nėra vienas įspūdingas greičio skaičius. Tai mažiau mikroprastovų, stabiliau pripildymo lygiai ir mažiau rankinio reguliavimo tarp partijų. Būtent čia efektyvumas iš tikrųjų atsispindi pamainos ataskaitoje.
Putų kontrolė yra gamybos sprendimas, o ne estetinė problema
Putos yra matomas požymis, kad procesas išėjo iš pusiausvyros. Šiltas produktas, žemas CO2 slėgis, grublus butelių tvarkymas arba susidėvėjęs pripildymo vožtuvas gali sukelti putų susidarymą pripildymo galvutėje. Putos kainuoja pinigus trimis būdais: produkto praradimas, atmesti buteliai ir laikas, skirtas valyti jutiklius bei konvejerio paviršius. Automatinės anglies rūgštimi dujintų produktų pripildymo linijos kovoja su putomis naudodamos kontroliuojamą atgalinį slėgį, sklandų butelių perkėlimą ir vožtuvų konstrukcijas, kurios sumažina turbulenciją. Taip pat svarbu produkto temperatūra, nes CO2 tirpumas mažėja, kai temperatūra kyla, todėl net nedidelis aušinimo nuokrypis gali visiškai pakeisti visą pripildymo langą. Žemiau pateikta praktinė lyginamoji lentelė su skirtingų tipų linijomis – ne garantija kiekvienai gamyklos sąlygoms.
|
Koeficientas |
Rankinis arba pusiau automatinis pripildymas |
Automatinis anglies rūgštimi dujintų produktų pripildymas |
Ką tai reiškia gamybos aikštėje |
|
Pripildymo vienodumas |
Priklauso nuo operatoriaus laikymo ir vožtuvo būklės |
Receptūrai pagrįstas slėgis ir vožtuvo veikimo laikas |
Mažiau pernelyg mažai ir pernelyg daug pripildytų butelių |
|
Putos kontrolė |
Reaktyvus, dažnai rankiniu būdu reguliuojamas |
Atgalinis slėgis ir perkėlimo stabilumas |
Mažesnis produkto nuostolis ir mažiau brokuotų vienetų |
|
Formato keitimas |
Rankiniai nustatymai ir bandymo buteliukai |
Išsaugotos receptūros ir pakartotinai pasiekiamos pozicijos |
Trumpesni paleidimo langai |
|
Darbo jėgos naudojimas |
Nuolatinis dėmesys pildytuvui |
Stebėjimas ir išimčių valdymas |
Operatoriai perkeliami prie patvirtinimo užduočių |
|
Duomenų surinkimas |
Popieriniai užrašai, jei tokie egzistuoja |
Ciklo, įspėjimų ir parametrų žurnalai |
Greitesni šakninių priežasčių tikrinimai |
Perstatymo laikas tyliai suvalgo naudą
Pripildymo įrenginys gali atrodyti įspūdingai vienprodutės gamybos metu ir vis tiek kiekvieną savaitę prarasti valandas perstatymo metu. Deguonies turinčios gėrimų linijos dažnai keičia skonius, butelių dydžius ir etikečių dizainus. Kiekvienas keitimas įtraukia slėgio nustatymus, pripildymo aukštį, kamščių užsukimo momentą ir konvejerio vediklius. Automatizacija padeda, kai receptai saugomi ir iškviečiami pagal produkto kodą, o ne tada, kai kiekvienas keitimas priklauso nuo techniko atminties. Svarbūs trys praktiniai tikrinimai:
Patvirtinkite, kad receptų iškvietimas apima slėgį, pripildymo laiką ir kamščių užsukimo parametrus kartu.
Patikrinkite, ar keičiamos dalys gali būti pakeistos be specialių įrankių ir neatjungiant saugos tarpinės grandinės.
Patikrinkite, ar pirmieji buteliai po perstatymo praeina apibrėžtą paleidimo patikrinimą, o ne trumpą vizualinį vertinimą.
Linija, kuri startuoja švariai ir pakartotinai, vertingesnė nei linija su didesniu reklaminiu greičiu, bet kuriai po kiekvieno perstatymo reikia dvidešimties minučių derinimo.
Duomenys ir CIP disciplina išlaiko linijos sąžiningumą
Efektyvumo teiginiai išnyksta, kai valymas ir dezinfekcija laikomi prastovomis. Šampaniškojo tipo gamybos procesuose pripildymo įrenginys, vožtuvai ir produktų linijos turi būti valomos pagal patvirtintą grafiką. 3-A Sanitariniai standartai ir EHEDG projektavimo rekomendacijos akcentuoja valomų paviršių, nusausinamumą ir patikrintus valymo parametrus. Automatinis įrenginys palaiko šią discipliną naudodamas ciklų žurnalus, įspėjimų istoriją ir pakartotinus CIP (valymo vietoje) sekos veiksmus. Jei praleidžiamas plovimo etapas arba vožtuvas neužsiveria visiškai, tai fiksuojama įraše. Tai svarbu, nes švarios linijos veikia su mažesniu netikėtų sustojimų skaičiumi ir mažesniu kokybės kontrolės laukimo laiku. Duomenys nepakeičia kvalifikuoto operatoriaus, tačiau jie suteikia operatoriui tvirtą pagrindą veiksmams.
Kur automatizacija atsipildo ir kur – ne
Automatizacija nėra universali sprendžiamoji priemonė. Ji tinka gamybos įmonėms, kuriose naudojami pakartotiniai butelių formatai, pastovi paklausa ir kur yra pakankamai techninės priežiūros galimybių, kad būtų palaikomi sandarinimai, jutikliai ir vožtuvų komponentai. Ji prasčiau tinka labai mažoms serijoms, labai kintamiems konteineriams arba veiklai, kurioje trūksta patikimų komunalinių paslaugų ir atsarginių dalių. Realistinė grąžinimo analizė turėtų apimti darbo jėgos išlaidas, produkto nuostolius, netinkamus gaminį, perstatymo laiką ir techninės priežiūros specialistų kvalifikaciją. Gazuotųjų gėrimų gamykloje Pietų Kinijoje modernizavimo komanda nustatė, kad kartotiniai putų defektai nebuvo sukelti pildymo greičio nustatymo. Tikroji problema buvo nepastovus priešslėgis dviejuose vožtuvų blokuose ir šilto produkto staigus padidėjimas po perstatymo. Automatinės slėgio kompensacijos ir receptūrų pagrindu paremtos paleidimo sekos įdiegimas sumažino rankinį įsikišimą, tačiau gamykla vis tiek turėjo suremontuoti šaldytuvo valdymo sistemą ir peržiūrėti vožtuvų techninės priežiūros grafiką. Automatizacija padėjo, tačiau ji neatleido nuo pagrindinių reikalavimų.
Mašinos pritaikymas gamyklos sąlygoms, o ne katalogo aprašymui
Tinkama automatinė gazojo gėrimo užpildymo mašina turi atitikti gamyklos butelių diapazoną, produkto temperatūros langą, valymo tvarką ir techninės priežiūros galimybes. Pirkėjai turėtų paprašyti vožtuvo lygio pripildymo bandymų, aiškaus perjungimo demonstravimo ir CIP sekos, kuri tiktų faktinei vamzdyno išdėstymui. Įrenginys, kurį negalima tinkamai išvalyti ir prižiūrėti, nebus efektyvus, nepaisant to, kaip greitai jis veikia. BIEVO turi daugiau nei 30 metų patirties gaminant gėrimų pripildymo ir supakuojamojo įrangos, 7000 m² gamybos bazę ir pasaulinę paslaugų paramą planavimui, įrengimui, paleidimui ir techninei pasekai. Praktiškas pasirinkimas – tai linija, kuri išlaiko pastovią slėgio reikšmę, leidžia pakartotinus perjungimus ir užtikrina tikrinamą valymą kiekvienoje pamenoje.
Turinys
- Našumas prasideda nuo stabilaus priešslėginio pripildymo
- Putų kontrolė yra gamybos sprendimas, o ne estetinė problema
- Perstatymo laikas tyliai suvalgo naudą
- Duomenys ir CIP disciplina išlaiko linijos sąžiningumą
- Kur automatizacija atsipildo ir kur – ne
- Mašinos pritaikymas gamyklos sąlygoms, o ne katalogo aprašymui