
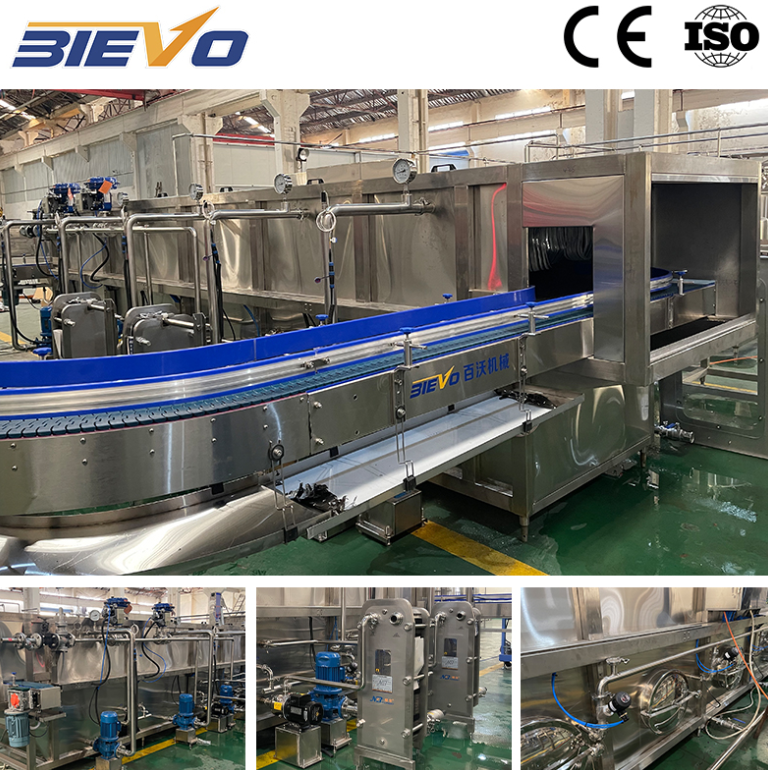
ديناميكيات شطف الحاويات وضبط درجة حرارتها
تبدأ خطوط تعبئة السوائل عالية السرعة بالتحضير المادي للحاويات للحفاظ على نظافة المشروبات، وإزالة المواد الغريبة، ومنع الصدمة الحرارية. فتمر الزجاجات الفارغة عبر عجلات التغذية الدوارة لتصل إلى منصة دورانية عالية السرعة لشطف الحاويات، حيث تمسك الماسكات الميكانيكية بكل حاوية وتقلّبها ١٨٠ درجة. ثم تُرشّ داخل تجويف الزجاجة مياه معقَّمة أو سائل مُؤكسَج بالأوزون أو هواء مضغوط معقَّم عبر فوهات رش ذات ضغط عالٍ، لإزالة جزيئات الغبار العالقة والشوائب المجهرية قبل إدخال السائل. وعند التعامل مع عصائر الفاكهة التي تُعبَّأ ساخنةً، يكتسب تسخين جدران الزجاجات الزجاجية أو البلاستيكية المقاومة للحرارة (من نوع PET) أهميةً قصوى لمنع تشوه الحاوية أو ظهور شقوق مجهرية ناجمة عن تغيرات حرارية مفاجئة. أما أنظمة معالجة الزجاجات الحديثة فهي تستخدم دوائر مائية دوَّارة خاضعة للتحكم في درجة الحرارة، لرفع درجة حرارة الجدران الداخلية للحاويات تدريجيًّا عبر مناطق حرارية متدرجة. ويعمل هذا النظام بفعاليةٍ عاليةٍ آلة ملء العصير يتطلب ذلك التنسيق السلس بين دوّار الشطف، وآلية قلب الزجاجات، ووعاء التعبئة الدوراني الرئيسي. وتوجِّه البراغي الميكانيكية الدقيقة الحاويات بسلاسة على طول حزام النقل، مما يلغي قمم التسارع التي تؤدي إلى انقلاب الزجاجات أثناء النقل عالي السرعة.
ميكانيكا جرعات السوائل ومبادئ تشغيل الصمامات
تركّز الآلية الأساسية لتغليف المشروبات غير الغازية على التحكم في نقل السائل، حيث تُنظَّم كمية السائل داخل كل عبوة بواسطة الجاذبية أو انزياح المكبس أو قياس التدفق المغناطيسي. وفي أنظمة التعبئة بالجاذبية مع الفائض التقليدية، ينسكب السائل من وعاء علوي ذي مستوى ثابت إلى الزجاجة فور إنشاء أكواب مركزية ميكانيكية ختماً مطاطياً محكماً حول عنق الزجاجة. وتُدفع المادة المنتجة إلى الأسفل بفعل الضغط الجوي عبر جدران العبوة الداخلية، بينما تعود الهواء المُزاح إلى المساحة فوق سطح السائل في الوعاء عبر أنبوب إرجاع هواء مركزي. وعندما يصل السائل إلى الفتحة السفلى لهذا الأنبوب، يتوقف التدفق تلقائياً بسبب توازن ضغط السائل. ووفقاً للوثائق الفنية الصادرة عن معهد مصنّعي آلات التغليف، فإن صمامات قياس التدفق الكهرومغناطيسي توفر دقة حجمية متفوّقة لأنها تخلص النظام من الأجزاء المتحركة الداخلية، مما يقلل البلى الميكانيكي ويمنع التلوث المتبادل في خطوط السوائل الليفية مثل عصائر اللب.
- تُضغَط الصمامات ذات التحميل الزنبركي بواسطة قواعد رفع الزجاجات الميكانيكية، مما يفتح قنوات السائل دون الحاجة إلى مشغِّلات كهربائية.
- تحسب أجهزة استشعار التدفق الكهرومغناطيسية نبضات حجم السائل في الوقت الفعلي، وتُرسل إشارات إلى صمامات الملف اللولبي لإغلاقها عند بلوغ الكميات المستهدفة بدقة.
- تسحب أسطوانات المكبس التي تُدار بواسطة محركات سيرفو حجمًا ثابتًا من السائل إلى غرف مصقولة بدقة قبل أن تُفرِّغ المنتج في أعناق الزجاجات المفتوحة.
|
مبدأ قياس الكميات |
قياس التدفق بالحجم |
نظام الفائض بالجاذبية |
وحدة إزاحة المكبس |
|
التوافق مع اللزوجة |
حتى ٨٠٠ سنتيبواز مع اللب |
لزوجة منخفضة أقل من ١٠٠ سنتيبواز |
لزوجة عالية تصل إلى ٥٠٠٠ سنتيبواز |
|
دقة التعبئة بالحجم |
+/− ٠٫٢ في المئة |
+/− ١٫٠ في المئة |
+/− ٠٫٥ في المئة |
|
معدل التآكل الميكانيكي |
ضئيل جدًّا دون وجود أختام انزلاقيّة |
تآكل ميكانيكي منخفض |
تآكل معتدل ناتج عن احتكاك الأختام |
|
مرونة التنظيف |
مرور سريع لعملية التنظيف بالغسيل المركزي دون الحاجة إلى فك المعدّة |
يتطلّب تنظيف أنبوب التهوية يدويًّا |
يتطلب غسل الأسطوانة بالكامل |
إعادة التدوير أثناء التعبئة الساخنة والتحكم في الحلقة الحرارية
يؤثر الإدارة الحرارية أثناء نقل السوائل مباشرةً على تعقيم المنتج ولزوجة السائل وخصائص طعم المشروبات. وتُعالَج خطوط التعبئة الساخنة عصائر ذات حموضة عالية عند درجات حرارة تتراوح بين ٨٥ و٩٢ درجة مئوية لتحقيق التعقيم التجاري داخل العبوة دون إضافات مواد حافظة كيميائية. ولضمان بقاء درجات حرارة السائل فوق الحدود الحرارية الحرجة المُحقِّقة للقضاء على الميكروبات، يلزم إعادة تدوير السائل باستمرار عبر حوض التعبئة الرئيسي كلما توقفت خطوط التغليف اللاحقة. وعند انخفاض درجة حرارة السائل إلى ما دون ٨٢ درجة مئوية، تقوم أجهزة استشعار الحرارة المركَّبة داخل أجسام الصمامات بتفعيل صمامات إعادة التدوير الهوائية ثلاثية الطرق، مما يعيد توجيه السائل الأبرد نحو مبادلات الحرارة الأنابيبية لإعادة تسخينه فورًا. وتمنع هذه الحلقة الحرارية دخول منتجات ذات درجة حرارة منخفضة إلى الزجاجات، مما يحمي سلامة المنتج في ظل جداول الإنتاج المتغيرة.
دراسة حالة ميدانية تشغيلية حول انسداد المضخة وتصميم الصمام من جديد
أثناء ترقية منشأة لتعبئة عصائر النكتار الاستوائية في أمريكا الجنوبية، واجه فنيو الخطوط انسدادًا متكررًا للصمامات وتغيرات في ارتفاع مستوى التعبئة عبر طاولة تعبئة دوارة مكوَّنة من أربعة وعشرين رأس تعبئة. وكانت المنشأة تُعَالج عصائر المانجو وفاكهة الجراناديللا، التي تحتوي على تركيز عالٍ من اللب والألياف. وكشف الفحص الفني أن أنابيب التهوية القياسية ذات نظام التدفق بالجاذبية والفيضان الزائد كانت تحبس اللب الليفي داخل قنوات العودة الهوائية الضيقة، ما تسبب في انسدادات هوائية وانقطاع مبكر للصمامات. ولذلك، استبدل الفريق الهندسي الأنابيب القياسية بأنابيب تهوية مخصصة تعتمد على صمامات كهرومغناطيسية للتدفق دون تلامس، ذات مجارٍ داخلية أملس خالية تمامًا من العوائق الداخلية. كما جرى تركيب فوهات إغلاق هوائية مضادة للقطرات عند طرف الصمامات للتعامل النظيف مع الخيوط الليفية. وأسفرت هذه التعديلات عن القضاء التام على انسداد الصمامات، واستعادة دقة الحجم ضمن هامش ±٠٫٥٪، وإمكانية التشغيل المستمر لورديات متعددة دون الحاجة إلى غسل الصمامات يدويًّا أو إيقاف خط الإنتاج.
أنظمة حقن البخار وسدّ القوارير وإغلاقها بشكل محكم
يتطلب تثبيت أغطية القوارير تحكُّمًا دقيقًا في العزم الميكانيكي والتشويش الحراري للأكسجين داخل الفراغ الموجود فوق السائل داخل الوعاء. وبمجرد خروج القوارير من برج التعبئة، تقوم عجلات الانتقال الدوارة بتوجيه الحاويات نحو برج تغطية دوار. ويُغذِّي منظِّم الأغطية الخاص الغطاءات البلاستيكية اللولبية أو أغطية الألمنيوم ذات النوع الملتف عبر مسار مائل نحو جهاز وضع الأغطية الآلي (الالتقاط والوضع). وقبل تركيب الغطاء، يمرّ تيار عالي الضغط من البخار عبر عنق القارورة المفتوح، فيزيح الهواء المحيط المحبوس وينشئ فراغًا جزئيًّا عند تكثُّف البخار داخل القارورة المغلقة. وتساعد ظروف الفراغ هذه على الحفاظ على محتوى الفيتامينات وتمديد مدة الصلاحية عبر كبح التدهور المؤكسد. أما رؤوس التغطية المغناطيسية المزوَّدة بمجموعات قابض متغيرة التخزين (هستريسيس) فتُطبِّق عزم تثبيتٍ متجانس، ما يشكِّل إغلاقًا محكمًا يمنع دخول الأكسجين ويحمي نكهة المشروب طوال فترة التخزين الطويلة.
دمج الخطوط الإنتاجية في المنشأة وأداء المعالجة
تحقيق أداء تغليفٍ مثالي يتطلّب تنسيق عمليات معالجة المشروبات، ومناولة الزجاجات، والتطهير الحراري، ومنطق التحكّم الآلي في تخطيط خط إنتاج متكامل ومتناسق. أما الانفصال بين وحدات البسترة، وآلات نفخ القوالب الزجاجية، وأجهزة التسمية، وآلات تعبئة العلب، فيُسبّب اختناقات تشغيلية تؤدي إلى زيادة هدر المنتجات والإجهاد الحراري على السوائل. وتضمن الهندسة الجاهزة للتشغيل توافق محركات الناقلات، والوصفات الإلكترونية المبرمجة في وحدات التحكّم المنطقية (PLC)، ودورات التنظيف الآلي داخل النظام (CIP) تحت مظلة تشغيلية واحدة. وتجمع هندسة المعدات وتكامل الخطوط من شركة BIEVO بين مكوّنات دقيقة متينة وأنظمة أتمتة مرنة، ما يدعم منتجي المشروبات بثبات إنتاجيٍّ موثوق عبر صيغ سائلة متنوعة وأشكال عبوات مختلفة.
جدول المحتويات
- ديناميكيات شطف الحاويات وضبط درجة حرارتها
- ميكانيكا جرعات السوائل ومبادئ تشغيل الصمامات
- إعادة التدوير أثناء التعبئة الساخنة والتحكم في الحلقة الحرارية
- دراسة حالة ميدانية تشغيلية حول انسداد المضخة وتصميم الصمام من جديد
- أنظمة حقن البخار وسدّ القوارير وإغلاقها بشكل محكم
- دمج الخطوط الإنتاجية في المنشأة وأداء المعالجة