
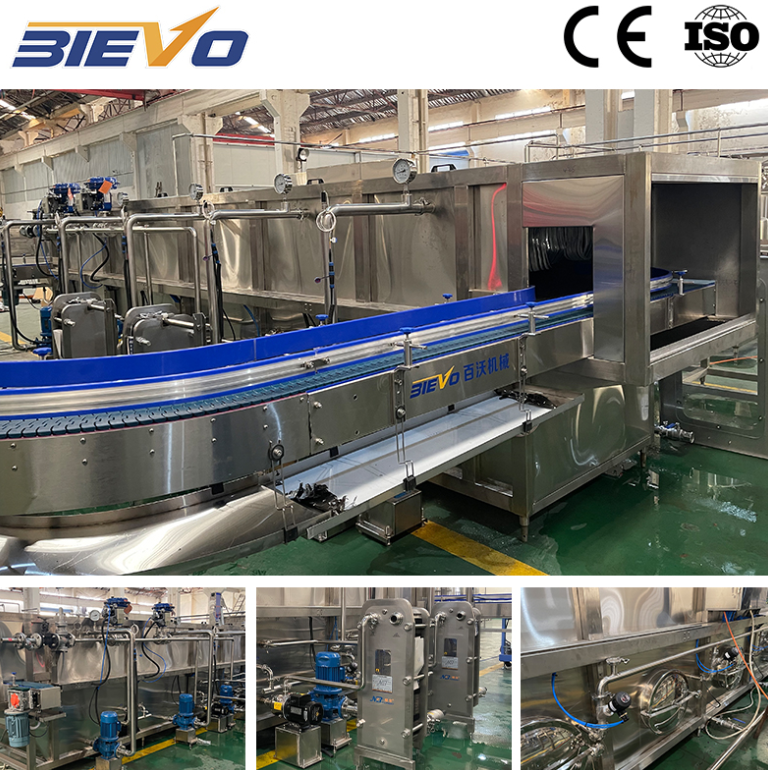
Динамика промывки контейнеров и термической подготовки
Высокоскоростные линии по розливу жидкостей начинаются с физической подготовки контейнеров для обеспечения гигиены напитков, удаления посторонних частиц и предотвращения теплового удара. Пустые бутылки поступают через звёздочки подачи в высокоскоростной поворотный барабан промывки, где механические захваты фиксируют каждый контейнер и переворачивают его на 180 градусов. Сопла высокого давления подают стерильную воду, озонированную жидкость или продезинфицированный сжатый воздух непосредственно внутрь полости бутылки, удаляя пылевые частицы и микроскопические загрязнения из окружающей среды до введения жидкости. При розливе горячих фруктовых соков предварительный нагрев стенок стеклянных или термостойких PET-бутылок приобретает критическое значение для предотвращения деформации контейнеров и микротрещин, вызванных резкими температурными перепадами. Современные системы обработки бутылок используют замкнутые циркуляционные контуры с регулируемой температурой воды, которые повышают температуру внутренних стенок контейнеров поэтапно в зонах с контролируемым тепловым воздействием. Эксплуатация высокопроизводительной машина для наполнения сока требует бесперебойной синхронизации между каруселью для ополаскивания, механизмом переворота бутылок и основным роторным блоком для наполнения. Точные механические регулировочные винты направляют контейнеры плавно по конвейерной ленте, устраняя скачки ускорения, вызывающие опрокидывание бутылок при высокоскоростной передаче.
Принципы дозирования жидкости и приведения в действие клапанов
Основной механизм розлива безгазированных напитков сосредоточен на контроле перекачки жидкости, при котором объём жидкости в каждой ёмкости регулируется за счёт силы тяжести, перемещения поршня или магнитного расходомера. В традиционных системах розлива по принципу «перелив под действием силы тяжести» жидкость поступает из расположенного сверху резервуара с постоянным уровнем в бутылку после того, как механические центрирующие стаканчики создают плотное эластомерное уплотнение вокруг горлышка бутылки. Атмосферное давление выталкивает продукт вниз по внутренним стенкам ёмкости, а вытесняемый воздух отводится обратно в надуровневое пространство резервуара через центральную трубку для возврата воздуха. Как только уровень жидкости достигает нижнего отверстия этой трубки, поток прекращается естественным образом вследствие достижения равновесия давления жидкости. Согласно технической документации Института производителей упаковочного оборудования (PMMI), клапаны с электромагнитными расходомерами обеспечивают превосходную объёмную точность за счёт отсутствия подвижных внутренних деталей, снижения механического износа и предотвращения перекрёстного загрязнения в линиях подачи жидкостей с волокнистой целлюлозной пульпой.
- Механические подъёмные стойки для бутылок сжимают пружинные клапаны, открывая каналы для жидкости без необходимости в электроприводных исполнительных устройствах.
- Электромагнитные расходомеры подсчитывают импульсы объёма жидкости в реальном времени и отправляют сигналы соленоидным клапанам на закрытие при достижении точных заданных объёмов.
- Поршневые цилиндры с сервоприводом забирают фиксированные объёмы жидкости в отшлифованные камеры перед дозированием продукта в открытые горлышки бутылок.
|
Принцип дозирования |
Расходомерная объёмная система |
Система перелива под действием силы тяжести |
Поршневой объёмный блок |
|
Совместимость по вязкости |
До 800 сП при наличии мякоти |
Низкая вязкость ниже 100 сП |
Высокая вязкость до 5000 сП |
|
Точность объёмного наполнения |
+/- 0,2 процента |
+/- 1,0 процента |
+/- 0,5 процента |
|
Скорость механического износа |
Минимальный износ без уплотнений скольжения |
Низкий механический износ |
Умеренный износ уплотнений за счёт трения |
|
Гибкость очистки |
Быстрое проведение CIP без разборки |
Требуется ручная очистка вентиляционной трубки |
Требуется полная промывка цилиндра |
Рециркуляция при горячем розливе и управление термическим контуром
Терморегулирование в процессе перекачки жидкости напрямую влияет на стерильность продукта, вязкость жидкости и вкусовые характеристики напитков. Линии горячего розлива обрабатывают соки с высоким содержанием кислоты при температурах от 85 до 92 градусов Цельсия для достижения коммерческой пастеризации непосредственно в упаковке без добавления химических консервантов. Поддержание температуры жидкости строго выше критических микробицидных порогов требует непрерывной рециркуляции жидкости через основную розливную чашу при остановках нижестоящей упаковочной линии. Датчики температуры, установленные внутри корпусов клапанов, активируют трёхходовые пневматические клапаны рециркуляции при снижении температуры жидкости ниже 82 градусов Цельсия, направляя более прохладную жидкость обратно в трубчатые теплообменники для мгновенного повторного нагрева. Такой термический контур предотвращает попадание недостаточно нагретого продукта в бутылки и обеспечивает сохранение целостности продукта при изменяющихся графиках производства.
Операционное полевое исследование по засорению клапанов целлюлозой и их повторному проектированию
Во время модернизации предприятия по розливу нектара в тропическом регионе Южной Америки техники линии столкнулись с частыми засорениями клапанов и колебаниями уровня наполнения на 24-позиционном роторном розливном устройстве. На предприятии перерабатывались соки из манго и маракуйи с высоким содержанием мякоти и волокон. Технический осмотр показал, что стандартные вентиляционные трубки с гравитационным переливом удерживали волокнистую мякоть внутри узких каналов обратного воздушного потока, вызывая воздушные пробки и преждевременное отключение клапанов. Инженерная команда заменила стандартные вентиляционные трубки на специальные бесконтактные электромагнитные расходомерные клапаны с гладкими внутренними проходами без внутренних препятствий. Кроме того, на концах клапанов были установлены пневматические насадки с функцией предотвращения каплепадения для чистого удаления волокнистых включений. Эти меры полностью устранили засорение клапанов, восстановили точность объёма в пределах ±0,5 % и позволили осуществлять непрерывное многосменное производство без ручных промывок клапанов или остановок линии.
Системы паровой инъекции, укупорки и герметичной запайки
Фиксация крышек бутылок требует точного механического контроля крутящего момента и термического вытеснения кислорода из головного пространства контейнера. После выхода бутылок из роторной разливочной турели звёздочки передачи направляют контейнеры в роторную турель укупорки. Специальный сортировщик крышек подаёт пластиковые винтовые крышки или алюминиевые обкатываемые крышки по наклонному желобу к устройству захвата и установки. Перед установкой крышки струя пара высокого давления проходит над открытым горлышком бутылки, вытесняя захваченный атмосферный воздух и создавая частичный вакуум при конденсации пара внутри герметично закрытой бутылки. Вакуумные условия сохраняют содержание витаминов и увеличивают срок хранения за счёт подавления окислительной деградации. Магнитные устройства укупорки с регулируемыми гистерезисными муфтами обеспечивают равномерный крутящий момент при навинчивании, формируя герметичное уплотнение, которое предотвращает проникновение кислорода и защищает вкус напитка в течение длительного срока хранения.
Интеграция в производственную линию предприятия и эксплуатационные характеристики процесса
Достижение оптимальных показателей упаковки требует гармоничного объединения обработки напитков, манипуляции с бутылками, термической санитарной обработки и логики автоматизированного управления в единую целостную компоновку линии. Несогласованность между блоками пастеризации, машинами для выдува бутылок, этикетировочными агрегатами и упаковщиками в короба создаёт эксплуатационные «узкие места», повышающие объём брака продукции и термическую нагрузку на жидкий продукт. Комплексное инженерное решение обеспечивает согласованную работу приводов конвейеров, электронных рецептов ПЛК и автоматизированных циклов очистки на месте (CIP) под единым операционным управлением. Инженерия оборудования и интеграция линий от BIEVO сочетает надёжные прецизионные компоненты с гибкими системами автоматизации, обеспечивая производителям напитков стабильность производства при работе с различными жидкими составами и форматами тары.
Содержание
- Динамика промывки контейнеров и термической подготовки
- Принципы дозирования жидкости и приведения в действие клапанов
- Рециркуляция при горячем розливе и управление термическим контуром
- Операционное полевое исследование по засорению клапанов целлюлозой и их повторному проектированию
- Системы паровой инъекции, укупорки и герметичной запайки
- Интеграция в производственную линию предприятия и эксплуатационные характеристики процесса