
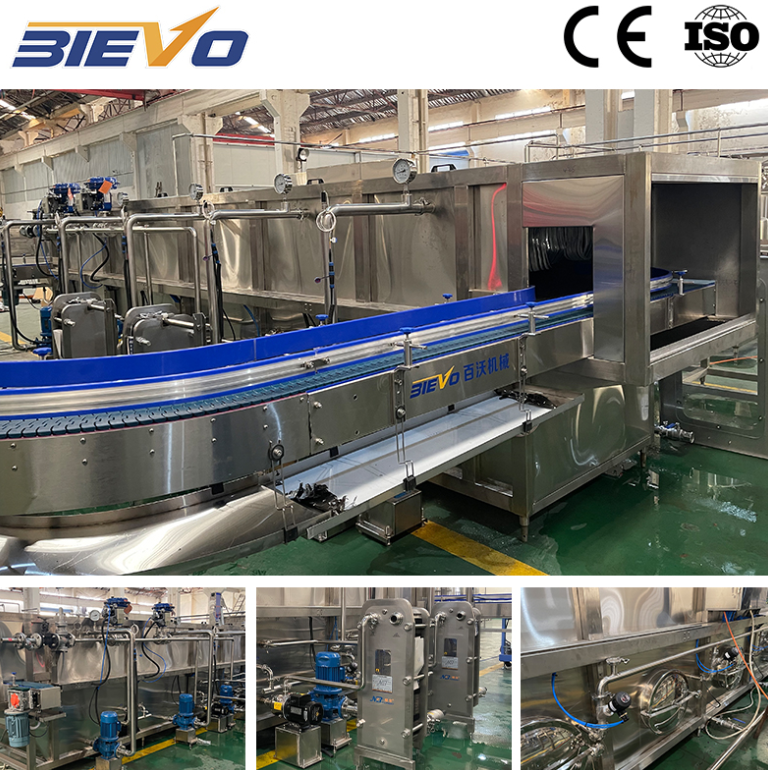
پویایی شستوشوی ظروف و تنظیم دمایی
خطوط بستهبندی مایعات با سرعت بالا از آمادهسازی فیزیکی ظروف آغاز میشوند تا بهداشت نوشیدنیها حفظ شود، مواد خارجی حذف گردند و از ضربه حرارتی جلوگیری شود. بطریهای خالی از طریق چرخدندههای ورودی به یک چرخاندهنده چرخشی با سرعت بالا برای شستوشو وارد میشوند که در آن گیرندههای مکانیکی هر ظرف را محکم نگه داشته و بهصورت دقیق ۱۸۰ درجه وارونه میکنند. نازلهای پاشش با فشار بالا آب استریل، مایع اوزوندار یا هوای فشرده ضدعفونیشده را مستقیماً درون حفره بطری تزریق میکنند تا ذرات گرد و غبار محیطی و آلودگیهای ریز قبل از ورود مایع از ظرف جدا شوند. در مورد آبمیوههای پرکنی گرم، گرمکردن پیشین دیوارههای شیشهای یا بطریهای PET مقاوم در برابر حرارت بسیار حیاتی است تا از تغییر شکل ساختاری ظروف و ترکهای ریز ناشی از گرادیانهای ناگهانی دما جلوگیری شود. سیستمهای مدرن مدیریت ظروف از مدارهای آب گردشی با کنترل دما استفاده میکنند که دمای دیواره داخلی ظروف را در مناطق حرارتی تدریجی افزایش میدهند. بهرهبرداری از یک عملکرد بالا ماشین تعبیه جویس نیازمند همگامسازی بیدرز بین چرخدندهی شستشو، مکانیزم وارونهکردن بطری و ظرف اصلی پرکننده است. پیچهای زمانبندی مکانیکی دقیق، ظروف را بهصورت نرم در طول نوار نقاله هدایت میکنند و اوجهای شتابی که باعث واژگونی بطری در حین انتقال با سرعت بالا میشوند را از بین میبرند.
اصول مکانیکی تزریق مایع و فعالسازی شیرها
مکانیزم اصلی بستهبندی نوشیدنیهای غیرگازدار بر کنترل انتقال مایع متمرکز است، جایی که نیروی گرانش، جابجایی پیستون یا شمارش جریان مغناطیسی، حجم مایع را در هر ظرف تنظیم میکند. در سیستمهای سنتی پرکردن با سرریز گرانشی، مایع از ظرف بالادستی با سطح ثابت به داخل شیشه جریان مییابد، به محض آنکه کپسولهای مرکزگیری مکانیکی در برابر دهانهٔ شیشه درزی لاستومری محکم ایجاد کنند. فشار جو محصول را در امتداد دیوارههای داخلی ظرف به سمت پایین هل میدهد، در حالی که هواي جابجا شده از طریق لولهٔ بازگشت هواي مرکزی به فضای خالی بالای ظرف باز میگردد. به محض اینکه سطح مایع به سوراخ پایینی لولهٔ تهویه برسد، جریان بهصورت طبیعی به دلیل تعادل فشار مایع متوقف میشود. بر اساس اسناد فنی از مؤسسهٔ سازندگان ماشینآلات بستهبندی، شیرهای شمارش جریان الکترومغناطیسی با حذف قطعات متحرک داخلی، سایش مکانیکی را کاهش داده و آلودگی متقابل را در خطوط مایع پالپ الیافی جلوگیری میکنند و دقت حجمی بالاتری ارائه میدهند.
- پایههای مکانیکی بلندکننده شیشهها با فشردن شیرهای فنری، کانالهای جریان مایع را باز میکنند و نیازی به عملگرهای موتوردار ندارند.
- سنسورهای جریان الکترومغناطیسی، پالسهای حجم مایع را در زمان واقعی شمارش کرده و به شیرهای سولنوئیدی اعلام میکنند تا در لحظه رسیدن به حجم دقیق هدف بسته شوند.
- استوانههای پیستونی محرک سروو، حجم ثابتی از مایع را به داخل محفظههای صیقلیشده میکشند و سپس محصول را در دهانه باز شیشهها تخلیه میکنند.
|
اصل توزیع |
سنجش جریان بر اساس حجم |
سیستم سرریز گرانشی |
واحد جابجایی پیستون |
|
سازگاری با ویسکوزیته |
تا ۸۰۰ سانتیپواز با ذرات معلق |
کمویسکوزیته زیر ۱۰۰ سانتیپواز |
بالا-ویسکوزیته تا ۵۰۰۰ سانتیپواز |
|
دقت پرکردن بر اساس حجم |
+/- ۰٫۲ درصد |
+/- ۱٫۰ درصد |
+/- ۰٫۵ درصد |
|
نرخ سایش مکانیکی |
حداقل بدون آببندیهای لغزشی |
سایش مکانیکی کم |
سایش متوسط ناشی از اصطکاک آببندی |
|
انعطافپذیری در پاکسازی |
عبور سریع از فرآیند پاکسازی درجا (CIP) بدون نیاز به بازکردن دستگاه |
نیازمند پاکسازی دستی لوله تخلیه |
نیازمند شستوشوی کامل سیلندر است |
گردش مجدد پرکردن در دمای بالا و کنترل حلقهٔ حرارتی
مدیریت حرارتی در طول انتقال مایع بهطور مستقیم بر استریل بودن محصول، ویسکوزیتهٔ مایع و مشخصات طعم نوشیدنی تأثیر میگذارد. خطوط پرکردن در دمای بالا، آبمیوههای با اسیدیتهٔ بالا را در دماهایی بین ۸۵ تا ۹۲ درجهٔ سانتیگراد پر میکنند تا پاستوریزاسیون تجاری درون بستهبندی بدون استفاده از نگهدارندههای شیمیایی اضافی حاصل شود. حفظ دمای مایع بهطور دقیق بالاتر از آستانههای حیاتی کشتن میکروارگانیسمها، نیازمند گردش مداوم مایع از طریق ظرف اصلی پرکردن است هر زمان که توقف در خط بستهبندیِ پاییندست رخ دهد. سنسورهای دما که درون بدنهٔ شیرها نصب شدهاند، در صورت کاهش دمای مایع زیر ۸۲ درجهٔ سانتیگراد، شیرهای پنوماتیک سهراهی گردش مجدد را فعال میکنند و مایع سردتر را به مبدلهای حرارتی لولهای بازمیگردانند تا بلافاصله دوباره گرم شود. این حلقهٔ حرارتی جلوی ورود محصول با دمای پایینتر از حد مطلوب به شیشهها را میگیرد و یکپارچگی محصول را در برنامههای تولید متغیر محافظت میکند.
مطالعهٔ موردی عملیاتی دربارهٔ گرفتگی خمیر و بازطراحی شیر
در طی ارتقای یک واحد تولید عسلترش در آمریکای جنوبی با آبوهوای گرمسیری، تکنسینهای خط تولید با انسداد مکرر شیرها و نوسانات ارتفاع پرکردن در صفحهچرخان بیستوچهارسر مواجه شدند. این واحد آبمیوههای انگوری و ماراکوژا را که دارای غلظت بالای لیف و خمیر بودند، فرآوری میکرد. بازرسی فنی نشان داد که لولههای تخلیه هوای استاندارد مبتنی بر جاذبه، خمیر لیفی را در کانالهای بازگشت هوا با سطح مقطع باریک به دام انداخته و باعث قفلشدن جریان هوا و قطع زودهنگام شیرها میشدند. تیم مهندسی لولههای تخلیه استاندارد را با شیرهای الکترومغناطیسی جریانسنج بدون تماس و با سطح داخلی صاف و فاقد مانع جایگزین کرد. همچنین، نازلهای پنوماتیک ضد قطرهریز در انتهای شیرها نصب شد تا رشتههای لیفی را بهصورت پاک و بدون مشکل از بین ببرند. این اصلاحات کاملاً انسداد شیرها را رفع کرد، دقت حجمی را به محدودهٔ ±۰٫۵ درصد بازگرداند و امکان تولید پیوسته در نوبتهای کاری چندگانه را بدون نیاز به شستوشوی دستی شیرها یا توقف خط تولید فراهم ساخت.
سیستمهای پوششدهی با تزریق بخار و دربندی هرمتیک
ثابتنگاهداشتن درپوش شیشهها نیازمند کنترل دقیق گشتاور مکانیکی و جابهجایی اکسیژن حرارتی در فضای خالی بالای ظرف است. پس از خروج شیشهها از برج پرکن، چرخهای انتقال ظروف را به سمت برج دربندی چرخان هدایت میکنند. یک جداساز ویژهٔ درپوش، درپوشهای پلاستیکی پیچی یا درپوشهای آلومینیومی نوع «رول-آن» را از طریق یک شیب مورب به سمت دستگاه اعمالکنندهٔ نوع «بردار-و-قرارده» هدایت میکند. پیش از قرار دادن درپوش، جریان بخار با فشار بالا روی دهانهٔ باز شیشه عبور میکند و هوای محیطی محبوسشده را جابهجا کرده و با میعان بخار درون شیشهٔ دربندیشده، خلأ جزئی ایجاد میکند. شرایط خلأ محتوای ویتامینی را حفظ کرده و عمر انبارداری را با مهار تخریب اکسیداتیو افزایش میدهد. سردرپوشهای مغناطیسی مجهز به کلاچهای هیسترزیس قابل تنظیم، گشتاور اعمال یکنواختی را فراهم میکنند و دربندی هرمتیکی را تشکیل میدهند که از ورود اکسیژن جلوگیری کرده و طعم نوشیدنی را در طول دورهٔ طولانی انبارداری محافظت میکند.
ادغام خط تولید در واحد صنعتی و عملکرد فرآیندی
دستیابی به عملکرد بستهبندی ایدهآل نیازمند هماهنگسازی فرآیند تولید نوشیدنی، دستکاری بطریها، ضدعفونی حرارتی و منطق کنترل خودکار در یک چیدمان یکپارچهی خط تولید است. ناهماهنگیهای بین واحدهای پاستوریزاسیون، ماشینهای دمش بطری، دستگاههای برچسبزنی و دستگاههای بستهبندی در جعبه، مانعهای عملیاتی ایجاد میکنند که منجر به افزایش ضایعات محصول و تنش حرارتی روی مایع میشوند. مهندسی کلید در دست (Turnkey) با یکپارچهسازی سیستمهای محرک نوار نقاله، دستورالعملهای الکترونیکی PLC و دنبالههای خودکار شستوشوی درجا (CIP) تحت یک چتر عملیاتی واحد، این چالش را برطرف میکند. مهندسی تجهیزات و یکپارچهسازی خط تولید توسط BIEVO، اجزای دقیق و مستحکم را با سیستمهای اتوماسیون انعطافپذیر ترکیب میکند و تولیدکنندگان نوشیدنی را در دستیابی به پایداری قابل اعتماد تولید، برای فرمولهای مایع متنوع و قالبهای مختلف ظرف، حمایت مینماید.