
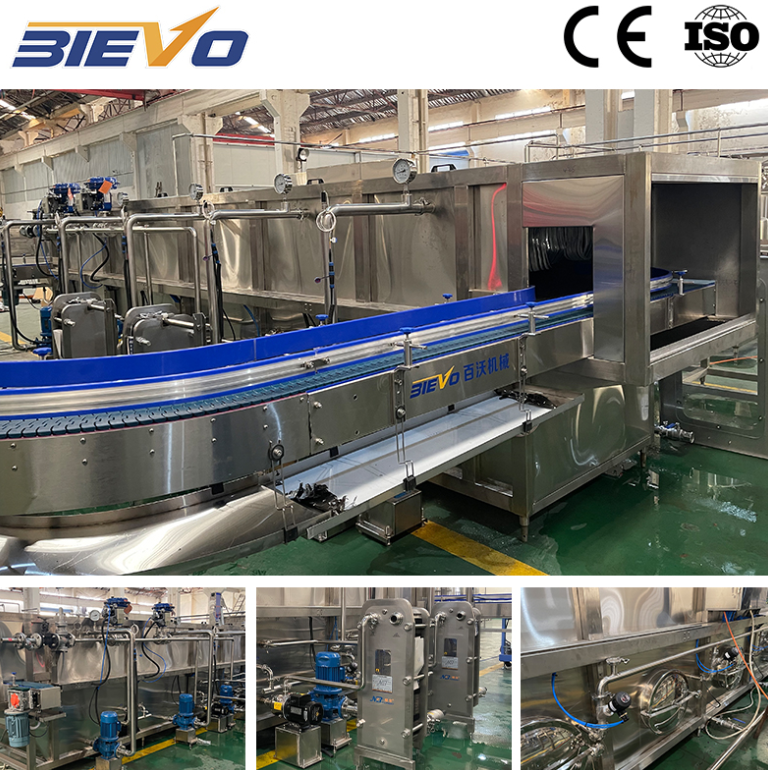
Динамика на испирање на садовите и термичко кондиционирање
Линиите за пакување на течности со висока брзина започнуваат со физичка подготовка на садовите за да се задржи хигиената на напојните течности, да се отстранат страните материи и да се спречи топлинскиот шок. Празните боцки патуваат низ звездестите влезни точкачи во ротационен карусел за испирање со висока брзина, каде што механичките шипки ги фиксираат и ги преобрнуваат секој сад за 180 степени. Сопствените млазници со висок притисок вбризгуваат стерилна вода, озонирана течност или дезинфекциран компресиран воздух директно во шуплината на боцката, отстранувајќи ја амбиенталната prašина и микроскопските честички пред внесувањето на течноста. При работа со горещо пълнење на плодни сокови, предгреењето на стаклените или термоотпорните PET боцки станува критично за спречување на структурната деформација на садовите и микропукнатините предизвикани од изведните топлински градиенти. Современите системи за ракување со боцки користат рециркулирачки водени кола со контролирана температура кои ги зголемуваат температурите на внатрешните ѕидови на садовите во постепени топлински зони. Работење на високо перформантен машина за полнење сок бара безпрекинска синхронизација помеѓу каруселот за испирање, механизмот за преокренување на боцките и главниот ротационен дел за полнење. Точните механички винти за тайминг ги водат садовите гладко по конвејерската лента, елиминирајќи ја забрзувачката шпика која предизвикува превртување на боцките при пренос со висока брзина.
Механика на дозирање на течности и принципи на активирање на вентилите
Основниот механизам на флаширање на безгазирани напојки се врти околу контролата на преносот на течност, каде што гравитацијата, поместувањето на буталото или мерењето со магнетни струјни мерачи го регулираат волуменот на течноста во секој контейнер. Во традиционалните системи за флаширање со преливање под дејство на гравитација, течноста тече од горниот резервоар со постојан ниво во флашата веднаш штом механичките чашки за центрирање создадат затворен еластомерен печат околу вратот на флашата. Атмосферскиот притисок го потиснува производот надолу по внатрешните ѕидови на контейнерот, додека воздухот што се истиснува се враќа во просторот над течноста во резервоарот преку централна цевка за враќање на воздухот. Кога течноста ќе стигне до долниот отвор на цевката за вентилација, протокот спира природно поради рамнотежа на притисокот на течноста. Според техничката документација на Институтот за производители на опрема за пакување, клапите со електромагнетни струјни мерачи овозможуваат посупериорна волуменска точност бидејќи елиминираат внатрешни движечки делови, намалуваат механичко износување и спречуваат крос-контаминација во линиите за течности со влакнести пулпи.
- Механичките подигачи за боцки стиснуваат пружински вентили, отворајќи ги каналите за течност без потреба од моторизирани активатори.
- Електромагнетните сензори за проток бројат импулси на течноста во реално време и ги сигнализираат соленоидните вентили да се затворат кога ќе се достигне прецизно целно количество.
- Серво-погонските цилиндри со плунжер влечат фиксни количества течност во обработени комори пред дозирање на производот во отворените вратови на боцките.
|
Принцип на дозирање |
Мерење на протокот по волумен |
Систем за преливање под дејство на гравитација |
Единица за поместување со плунжер |
|
Совместливост со вискозитет |
До 800 cP со пулп |
Ниска вискозитет под 100 cP |
Висока вискозитет до 5000 cP |
|
Точност на волуменско полнење |
+/- 0,2 проценти |
+/- 1,0 проценти |
+/- 0,5 проценти |
|
Стапка на механичко истрошување |
Минимална без клизачки затворачи |
Ниско механичко истрошување |
Умерено триење на затворачите |
|
Флексибилност при чистење |
Брз премин низ CIP без демонтажа |
Потребно е рачно чистење на вентилационата цевка |
Потребно е целосно испирање на цилиндарот |
Топло полнење со рециркулација и контрола на термалната петлја
Топлинското управување во текот на течното пренесување директно влијае врз стерилноста на производот, вискозитетот на течноста и вкусовите на пијалоците. Линиите за топло пълнење обработуваат сокови со висока киселост на температури помеѓу 85 и 92 степени Целзиус за да се постигне комерцијална пастеризација во самата амбалажа без додавање на хемиски конзерванси. Одржувањето на температурата на течноста строго над критичните микробицидни прагови бара непрекината рециркулација на течноста низ главната пълнења чаша секогаш кога доаѓа до застој на опремата во подолниот дел на амбалажната линија. Датчиците за температура инсталирани внатре во телата на клапите ги активираат тривозначните пневматски клапи за рециркулација кога температурата на течноста падне под 82 степени Целзиус, со што по-ладната течност се преусмерува кон цевковидните топлински разменувачи за моментално повторно загревање. Овој топлински циклус спречува внесување на производ со недоволна температура во боцките и така ја заштитува целосноста на производот при менливи производствени распореди.
Студија на случај од оперативната пракса за запчнување со пулп и повторно дизајнирање на клапа
Во текот на модернизација на фабрика за боцкање на тропски нектар во Јужна Америка, техничарите на линијата имале чести проблеми со запчање на вентилите и варијации во висината на полнењето на 24-главниот карусел за полнење. Фабриката обработувала сокови од манго и пасифлор, кои содржат висока концентрација на пулп и влакна. Техничката инспекција покажала дека стандардните вентилски цевки за преливање со гравитација ги задржуваат влакнестите делчиња на пулпот внатре во тесните канали за враќање на воздухот, што предизвикува заклучување на воздухот и прерано затворање на вентилите. Инженерскиот тим ги заменил стандардните вентилски цевки со посебни електромагнетни вентили без контакт, со глатки внатрешни отвори и без внатрешни препречки. Додека тоа, на врвовите на вентилите биле инсталирани пневматски дюзини против капење за чисто справување со влакнестите нишки. Овие прилагодувања целосно елиминирале запчањето на вентилите, вратиле точноста на волуменот на полнење во опсег од плус или минус 0,5 проценти и овозможиле непрекината производство во повеќе смени без рачно испирање на вентилите или исклучување на линијата.
Системи за запечатување со парна инјекција и херметичко запечатување
Осигурувањето на затворачите на боцките бара прецизен механички контролен момент и топлинско отстранување на кислород од просторот над течноста во боцката. Откако боцките ќе излезат од филтрирачката вртележ, преносните вртележи ги водат садовите кон ротационата вртележ за затворање. Посебен сортирач за капаци ги испраќа пластичните завртени капаци или алуминиумските капаци со виткање низ наклонет жлеб кон апликаторот за фиксирање. Пред ставањето на капакот, инјекција на пара под висок притисок поминува преку отворениот врат на боцката, отстранувајќи го заробениот амбиентален воздух и создавајќи делумен вакуум при кондензацијата на парата внатре во запечатената боцка. Вакуумските услови го запазуваат содржанието на витамини и го прошируваат рокот на траење со спречување на оксидативната деградација. Магнетните глави за затворање со прилагодливи хистерезис-спојки применуваат еднаков момент на примена, формирајќи херметичко запечатување што спречува продирање на кислород и го заштитува вкусот на пијалокот во текот на долготрајно складирање.
Интеграција на линијата во објектот и перформанси на процесирање
Постигнувањето на оптимална перформанса во пакувањето бара хармонизација на обработката на безалкохолни напитоци, ракувањето со боцки, топлинската санитација и логиката за автоматизирано управување во една единствена, кохезивна распоредна линија. Несовпаѓањата помеѓу единиците за пастеризација, машините за формирање на боцки со дувачки процес, етикетиралките и кутијалките создаваат оперативни задршки што зголемуваат отпадот од производот и топлинскиот стрес врз течниот производ. Клуч-во-рака инженеринг ги усогласува погоните на конвејерите, електронските PLC рецепти и автоматизираните CIP (чистење во поставката) секвенци под едно единство на оперативно управување. Инженерингот на опремата и интеграцијата на линијата од BIEVO комбинира робустни прецизни компоненти со адаптивни автоматизирани системи, што овозможува стабилна производствена работа за производителите на напитоци со различни течни формули и формати на садови.
Содржина
- Динамика на испирање на садовите и термичко кондиционирање
- Механика на дозирање на течности и принципи на активирање на вентилите
- Топло полнење со рециркулација и контрола на термалната петлја
- Студија на случај од оперативната пракса за запчнување со пулп и повторно дизајнирање на клапа
- Системи за запечатување со парна инјекција и херметичко запечатување
- Интеграција на линијата во објектот и перформанси на процесирање