
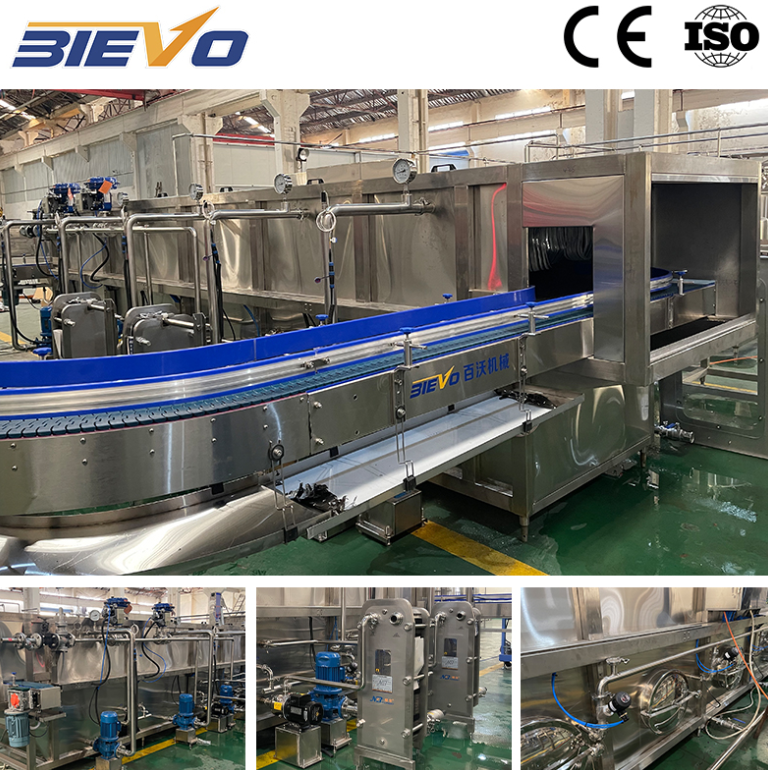
Konteinerių plovimas ir šiluminis reguliavimas
Didelės našumo skysčių pakuotės linijos prasideda fiziniais konteinerių paruošimo veiksmais, kad būtų išlaikyta gėrimų higiena, pašalintos svetimos medžiagos ir išvengta šiluminio smūgio. Tušti buteliai per įėjimo žvaigždės ratukus patenka į didelės našumo sukamąjį plovimo paviljoną, kuriame mechaniniai griebtukai suima kiekvieną konteinerį ir apverčia jį 180 laipsnių kampu. Aukšto slėgio purškimo srautai įpurškia sterilų vandenį, ozonuotą skystį arba dezinfekuotą suspaustą orą tiesiai į butelio vidinę ertmę, pašalindami aplinkos dulkes ir mikrodyliukus prieš skysčio įpilimą. Kai apdorojami karštu būdu pildomi vaisių sulčių produktai, stiklo ar šilumai atsparių PET butelių sienelių išankstinis įkaitinimas tampa esminis, kad būtų išvengta konteinerių konstrukcinio deformavimo ir mikrotrūkių, kurie gali atsirasti dėl staigių temperatūros gradientų. Šiuolaikinės butelių tvarkymo sistemos naudoja temperatūrai reguliuojamas cirkuliuojančias vandens grandines, kurios padidina konteinerių vidinių sienelių temperatūrą pakopomis šiluminėse zonose. Veikiant aukštos našumo sokų užpildymo aparatas reikalauja bepersto sinchronizavimo tarp plovimo karuselės, butelių apvertimo mechanizmo ir pagrindinio pildymo sukamojo dubens. Tikslūs mechaniniai laikymo sraigtais reguliuojami varikliai lygiai vedžioja konteinerius per perduodamąjį juostą, pašalindami greičio šuolius, kurie sukelia butelių apvertimą per aukšto greičio perkėlimą.
Skystojo skysčio dozavimo mechanika ir vožtuvų valdymo principai
Neangliuojų gėrimų pildymo į talpyklas pagrindinis mechanizmas remiasi skysčio perpildymo valdymu, kai skysčio kiekis kiekvienoje talpykloje reguliuojamas naudojant gravitacinį pildymą, stūmoklinį tūrio keitimą arba magnetinį srauto matavimą. Tradicinėse gravitacinėse perteklinio pildymo sistemose skystis iš viršutinės pastovaus lygio dubenėlio teka į butelį, kai mechaniniai centriniai žiedai sukuria tankų elastingojo sandarinimo ratuką prie butelio kaklelio. Atmosferos slėgis stumia produktą žemyn iš vidaus sienų, o išstumtas oras grįžta į dubenėlio viršutinę erdvę per centrinią oro grąžinimo vamzdelį. Kai skystis pasiekia ventiliacijos vamzdelio apatinę angą, srautas sustoja natūraliai dėl skysčio slėgio pusiausvyros. Pagal Pakuotės mašinų gamintojų instituto techninę dokumentaciją elektromagnetiniai srauto matavimo vožtuvai užtikrina aukštesnę tūrinę tikslumą, pašalinant vidinius judančius komponentus, sumažinant mechaninį nusidėvėjimą ir neleidžiant kryžminiam užteršimui pluoštinėse celiuliozės tirpalų linijose.
- Mechaniniai butelių pakėlimo pamatai suspaudžia spyruoklinius voztuvus, atverdami skysčio kanalus be reikalingumo naudoti varomuosius valdymo įtaisus.
- Elektromagnetiniai srauto jutikliai realiuoju laiku skaičiuoja skysčio tūrio impulsus ir siunčia signalus solenoidiniams voztuvams užsidaryti pasiekus tikslų nustatytą kiekį.
- Servovaromi stūmokliniai cilindrai traukia tikslų skysčio tūrį į apdirbtus kambarius prieš išpildydami produktą į atviras butelių kakleles.
|
Dozavimo principas |
Srauto matavimas tūriu |
Gravitacinė perpildymo sistema |
Stūmoklio poslinkio vienetas |
|
Klampumo suderinamumas |
Iki 800 cP su minkštėjimu |
Žema klampumas žemiau 100 cP |
Aukšta klampumas iki 5000 cP |
|
Tūrinio pripildymo tikslumas |
+/- 0,2 procento |
+/- 1,0 procento |
+/- 0,5 procento |
|
Mechaninio nusidėvėjimo našumas |
Minimalus be slydžiųjų sandarinimų |
Žemas mechaninis nusidėvėjimas |
Vidutinis sandarinimo trinties nusidėvėjimas |
|
Valymo lankstumas |
Greitas CIP praleidimas be išmontavimo |
Reikalauja rankiniu būdu valyti ventiliacinę vamzdelį |
Reikalauja visiško cilindro nuplovimo |
Karšto pripildymo cirkuliacija ir šiluminės kilpos valdymas
Skystojo produkto perkėlimo metu vykstantis šilumos valdymas tiesiogiai veikia produkto steriliškumą, skysčio klampumą ir gėrimų skonio profilius. Karšto pripildymo linijos perdirba rūgštingus sulčių mišinius temperatūroje nuo 85 iki 92 laipsnių Celsijaus, kad pasiektų prekinę pasterizaciją paketo viduje be papildomų cheminių konservantų. Siekiant užtikrinti skysčio temperatūrą griežtai aukščiau kritinių mikrobų naikinimo ribų, bet kuriuo gamybos linijos sustojimo momentu skysčio cirkuliacija turi būti nepertraukiama per pagrindinį pripildymo dubenėlį. Temperatūros jutikliai, įmontuoti vožtuvų korpusuose, aktyvina trijų krypčių pneumatinius cirkuliacijos vožtuvus, kai skysčio temperatūra nukrenta žemiau 82 laipsnių Celsijaus, nukreipdami šaltesnį skystį atgal į vamzdinius šilumos mainytuvus nedelsiant pakartotinai pašildyti. Ši šiluminė kilpa neleidžia peršaltam produktui patekti į butelius, taip apsaugodama produkto vientisumą keičiantis gamybos grafikams.
Operacinės sritys atvejo tyrimas apie medienos masės užsikimšimą ir vožtuvų perprojektavimą
Tropinėje Pietų Amerikoje esančioje nektaro buteliavimo gamykloje atnaujinant įrangą linijos technikai dažnai susidūrė su vožtuvų užsikimšimu ir pripildymo aukščio svyravimais dėl dvidešimt keturių galvutės pripildymo sukamojo stalo. Įmonė perdirbo mangų ir marakujos sultis, kurių pulpo ir pluošto koncentracija buvo labai didelė. Techninė inspekcija parodė, kad standartinės gravitacinės perpildymo ventiliacijos vamzdeliai pluoštinį pulpalą laikė siauruose oro grąžinimo kanaluose, sukeliant orinius užsikimšimus ir ankstesnį vožtuvų išjungimą. Inžinerijos komanda pakeitė standartinius ventiliacijos vamzdelius specialiais bekontaktiniais elektromagnetiniais srauto vožtuvais, turinčiais lygius vidinius skerspjūvius be vidinių kliūčių. Be to, ant vožtuvų galiukų buvo įdiegti pneumatiniai priešlašiniai nutraukimo žarnos galai, kurie švariai tvarkėsi su pluoštinėmis siūlais. Šie pakeitimai visiškai pašalino vožtuvų užsikimšimą, atstatė tūrio tikslumą ±0,5 procento ribose ir leido tęsti nuolatinę daugiapamatinę gamybą be rankinio vožtuvų praplautimo ar linijos sustabdymo.
Garso injekcijos dangčių uždarymo ir hermetiško sandarinimo sistemos
Butelių dangčių pritvirtinimui reikia tikslaus mechaninio sukimo momento valdymo ir šiluminio deguonies išstumimo iš talpyklos viršutinės erdvės. Kai buteliai išeina iš pripildymo būgnelio, perkėlimo žvaigždiniai ratukai nukreipia talpyklas į sukamąjį dangčių uždarymo būgnelį. Specializuotas dangčių rūšiaviklis tiekia plastikinius sriegiuotus dangčius arba aliuminio vyniojamuosius dangčius per nuolaidžią griovelį link parinkimo ir padėjimo įtaiso. Prieš dangčių uždėjimą aukšto slėgio garai įpurškiami per atvirą butelio kaklelį, išstumdami įstrigusį aplinkos orą ir sukuriant dalinę vakuumą, kai garai butelyje susilieja ir susitraukia. Vakuumo sąlygos išsaugo vitaminų kiekį ir padeda pratęsti galiojimo terminą, slopindami oksidacinį skilimą. Magnetiniai dangčių uždarymo galvakai su reguliuojamais histerezės sankabomis taiko vienodą uždarymo sukimo momentą, kuriant hermetišką sandarinimą, kuris neleidžia prasiskverbti deguoniui ir apsaugo gėrimo skonį visą ilgą laikymo laikotarpį.
Gamyklos linijos integracija ir apdorojimo našumas
Optimalaus pakavimo našumo pasiekimas reikalauja harmonizuoti gėrimų perdirbimą, butelių tvarkymą, šiluminę dezinfekciją ir automatinę valdymo logiką į vieną vientisą linijos išdėstymą. Atskirtumas tarp pasterizavimo įrenginių, butelių pūtimui skirtų formavimo įrenginių, etikečių klijavimo įrenginių ir dėžių pildymo įrenginių sukuria eksploatacines spąstas, kurios padidina produkto atmetimą ir šiluminę įtampą skystajam produktui. Raktinės inžinerinės paslaugos suderina konvejerių variklių pavaras, elektronines PLC technologines procedūras ir automatinį valymą vietoje (CIP) į vieną bendrą eksploatacinę sistemą. BIEVO įrangos inžinerija ir linijų integracija sujungia patikimus tikslumą užtikrinančius komponentus su lankstiomis automatizavimo sistemomis, taip palaikydama gėrimų gamintojus patikima gamybos stabilumu įvairioms skystųjų produktų formulėms ir talpyklų formatams.
Turinys
- Konteinerių plovimas ir šiluminis reguliavimas
- Skystojo skysčio dozavimo mechanika ir vožtuvų valdymo principai
- Karšto pripildymo cirkuliacija ir šiluminės kilpos valdymas
- Operacinės sritys atvejo tyrimas apie medienos masės užsikimšimą ir vožtuvų perprojektavimą
- Garso injekcijos dangčių uždarymo ir hermetiško sandarinimo sistemos
- Gamyklos linijos integracija ir apdorojimo našumas