
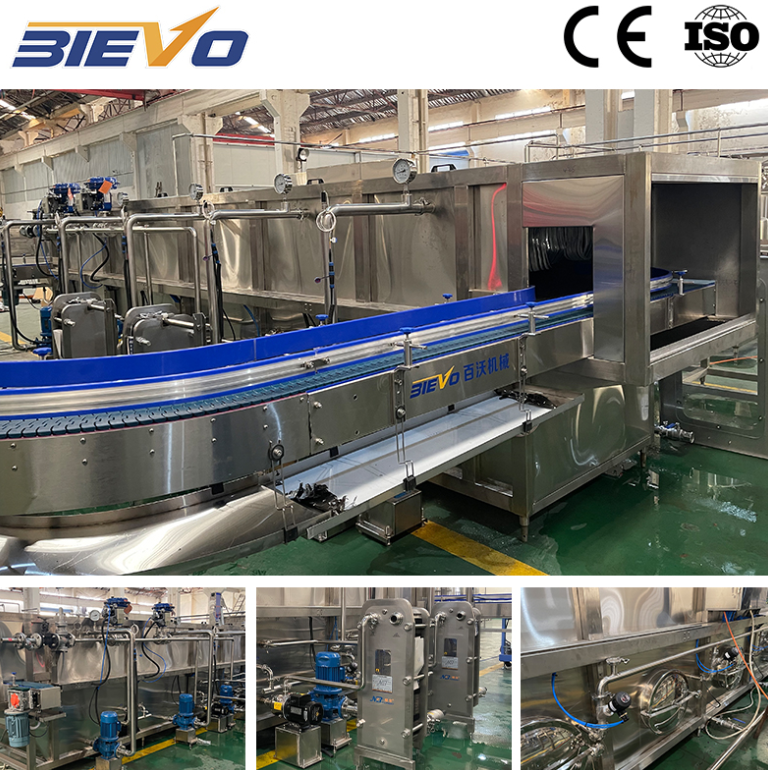
Კონტეინერების გამორეცხვა და თერმული რეგულირების დინამიკა
Სიჩქარის მაღალი სითხის პაკეტირების ხაზები იწყება ფიზიკური კონტეინერების მომზადებით, რათა შეინარჩუნოს სასმელების ჰიგიენა, მოიშოროს უცხო ნაკლები და თავიდან აიცილოს თერმული შოკი. ცარიელი ბოთლები შემოსასვლელი ვარსკვლავის ბრუნვის სისტემით მიდიან სიჩქარის მაღალი ბრუნვის გამორეცხვის კარუსელში, სადაც მექანიკური ხელსაწყოები აკერძებენ და აბრუნებენ თითოეულ კონტეინერს 180 გრადუსით. მაღალი წნევის სპრეის ნოზლები სტერილურ წყალს, ოზონით დამუშავებულ სითხეს ან დეზინფიცირებულ შეკუმშულ ჰაერს იყრიან პირდაპირ ბოთლის შიგნით, რათა მოიშორონ გარემოს მტვერის ნაკლები და მიკრო-ნაკლები სითხის შეყვანამდე. ცხელი შესავსებლად განკუთვნილი ხილის წვენების დამუშავების დროს მნიშვნელოვანია მინის ან ცხელოსტრესის მეტად მოწინააღმდეგე PET ბოთლების კედლების წინასწარი გათბობა, რათა თავიდან აიცილოს კონტეინერების სტრუქტურული დეფორმაცია და მიკრო-გატეხილები, რომლებიც წარმოიქმნება მოულოდნელი თერმული გრადიენტების გამო. ახალგაზრდული ბოთლების მომსახურების სისტემები გამოიყენებენ ტემპერატურით კონტროლირებად რეცირკულირებად წყლის წრეებს, რომლებიც კონტეინერების შიგნით მდებარე კედლების ტემპერატურას ზონების მიხედვით ნაკლებად ამაღლებენ. მაღალი სიკეთის მქონე სისტემის ექსპლუატაცია წვენის შემავსებელი მანქანა მოითხოვს უწყვეტ სინქრონიზაციას სარეცხი კარუსელს, ბოთლების გადაბრუნების მექანიზმსა და ძირითად სავსების როტაციულ ჭურჭელს შორის. სიზუსტის მექანიკური დროგანაკვეთის სარკელები ხელს უწყობს კონტეინერების სიმუშაო გადატანას ტრანსპორტირების ბელტზე და არიდებს აჩქარების პიკებს, რომლებიც იწვევენ ბოთლების გადახრას სიჩქარის მაღალი რეჟიმში.
Თხევადი სითხის დოზირების მექანიკა და ვალვების აქტივაციის პრინციპები
Არაგაზიანებული სასმელების დაყოფის ძირითადი მექანიზმი ეფუძნება სითხის გადატანის კონტროლს, სადაც გრავიტაცია, პისტონის გადაადგილება ან მაგნიტური სითხის გაზომვის მეთოდი რეგულირებს თითოეული კონტეინერში სითხის მოცულობას. ტრადიციულ გრავიტაციულ გადავსების სისტემებში სითხე მოძრაობს მუდმივი დონის ზემოდან მოთავსებული ჭურჭლიდან ბოთლში, როგორც კი მექანიკური ცენტრირების ფინჯეფები ქმნის სიმკვრივის ელასტომერულ სილაგს ბოთლის ყელზე. ატმოსფერული წნევა აძლევს სასმელს მიმართულებას ქვემოთ კონტეინერის შიგა კედლებზე, ხოლო გადაადგილებული ჰაერი აბრუნდება ჭურჭლის თავის სივრცეში ცენტრალური ჰაერის დაბრუნების მილის მეშვეობით. როგორც კი სითხე აღწევს ვენტილაციის მილის ქვედა ხვრელს, სითხის გადატანა შეჩერდება ნატურალურად სითხის წნევის ბალანსის გამო. შეფუთვის მანქანების წარმოებლების ინსტიტუტის ტექნიკური დოკუმენტაციის მიხედვით, ელექტრომაგნიტური სითხის გაზომვის ვენტილები უზრუნველყოფს მოცულობის სიზუსტეს მოძრავი შიგა ნაკეთობების არ არსებობის გამო, რაც ამცირებს მექანიკურ აბრაზიას და თავიდან არიდებს შერევას ბოჭკოვანი პულპის სითხის ხაზებში.
- Მექანიკური ბოთლის აწევის პედესტალები შეაჭარბებს სპირალურად ჩართული სავარძლებს, რაც სითხის არხების გახსნას უზრუნველყოფს მოტორიზებული აქტუატორების გარეშე.
- Ელექტრომაგნიტური სითხის სიჩქარის სენსორები რეალურ დროში ათვლის სითხის მოცულობის პულსებს და სიგნალს აძლევს სოლენოიდურ ვალვებს, რომ დაიხურონ ზუსტი სამიზნის მოცულობის მიღწევის შემდეგ.
- Სერვო-მიერ მართვადი პისტონური ცილინდრები ათვლის განსაკუთრებული სითხის მოცულობას გამოსახვევი კომპონენტებში, სანამ პროდუქტი ღარების გახსნილ ბოთლებში გადაისხმება.
|
Დოზირების პრინციპი |
Სითხის მოცულობის გაზომვა |
Გრავიტაციური გადასხმის სისტემა |
Პისტონის განტოლების ერთეული |
|
Სიბლანტის თავსებადობა |
Მაქსიმუმ 800 cP მოხერხებული ნაკერით |
Დაბალი სიბლანტე 100 cP-ზე ნაკლები |
Მაღალი სიბლანტე 5000 cP-მდე |
|
Მოცულობითი სიზუსტე სავსების დროს |
± 0,2 პროცენტი |
± 1,0 პროცენტი |
± 0,5 პროცენტი |
|
Მექანიკური აბრაზიული მოხმარება |
Მინიმალური, სრიალის საჭიროების გარეშე |
Დაბალი მექანიკური აბრაზიული მოხმარება |
Საშუალო დონის საჭიროების მოხმარება |
|
Სუფთავის მოქნილობა |
Სწრაფი CIP პროცედურა დამოკიდებულების გარეშე |
Საჭიროებს ხელით გამოტანის მილის გასუფთავებას |
Მოითხოვს ცილინდრის სრულ გაწმენდას |
Ცხელი შევსების რეცირკულაცია და თერმული ციკლის კონტროლი
Თერმული მართვა სითხის გადატანის დროს პირდაპირ აისახება პროდუქტის სტერილობაზე, სითხის ვისკოზიტეტზე და სასმელის გემოს პროფილებზე. ცხელი შევსების ხაზები მუშავებენ მაღალმჟავიან წვენებს 85–92 °C ტემპერატურაზე, რათა მიიღონ კომერციული პასტერიზაცია კონტეინერში დამატებითი ქიმიური კონსერვანტების გარეშე. სითხის ტემპერატურის მკაცრად მიკრობიციდური კრიტიკული ზღვრების ზემოთ შენარჩუნება მოითხოვს სითხის უწყვეტ რეცირკულაციას ძირითად შევსების კოლბაში ყოველთვის, როცა დაბლა მდებარე პაკეტირების ხაზზე შეჩერებები ხდება. ვალვის სხეულებში დაყენებული ტემპერატურის სენსორები არეაგირებენ სამგზავრიან პნევმატიკურ რეცირკულაციურ ვალვებზე, როცა სითხის ტემპერატურა დაეცემა 82 °C-ზე ნაკლებად, რაც ცხელდება სითხის გადამისამართველ მილაკებში მიმდინარე გათბობის მიზნით. ეს თერმული ციკლი არ აძლევს ქვემოთ ტემპერატურის პროდუქტს შესასვლელად ბოთლებში და აცილებს პროდუქტის მთლიანობას მერყევი წარმოების გრაფიკების განმავლობაში.
Ფულპის დაბლოკვისა და ვალვის ხელახლა დიზაინის ოპერაციული ველის შემთხვევის შესწავლა
Ტროპიკული ნექტარის ბოთლების წარმოების საწარმოს მოდერნიზაციის დროს სამხრეთ ამერიკაში ხაზის ტექნიკოსებმა 24-თავიანი სავსების კარუსელზე ხშირად დაფიქსირეს კლაპანების დაბლოკვა და სავსების სიმაღლის ცვალებადობა. საწარმო მანგოსა და პასიონფრუტის წვენებს ამზადებდა, რომლებშიც მაღალი პულპისა და ბოჭკოს კონცენტრაცია იყო. ტექნიკურმა შემოწმებამ დაადგინა, რომ სტანდარტული გრავიტაციული გადაჭარბებული გამოტანის საჰაერო მილები ბოჭკოს მოხვდა მილების ვერტიკალურ ჰაერის დაბრუნების არხებში, რამაც ჰაერის ბლოკირება და კლაპანების ადრეული გამორთვა გამოიწვია. ინჟინერულმა ჯგუფმა სტანდარტული გამოტანის მილები ჩაანაცვლა მორგებული არაკონტაქტური ელექტრომაგნიტური სიმკვრივის კლაპანებით, რომლებსაც შიგნით არ ჰქონდა შეზღუდვები და მათი შიგნით მიმდინარე სივრცე სრულიად გლუვი იყო. ამასთან, კლაპანების ბოლოებზე დამონტაჟდა პნევმატიკური წვეთების საწინააღმდეგო გამორთვის ნოზლები, რათა ბოჭკოს ძაფები სუფთა და უხარვეზოდ დაიმუშავებინა. ამ ცვლილებებმა სრულიად ამოაღება კლაპანების დაბლოკვას, აღადგინა მოცულობის სიზუსტე ±0,5 პროცენტის ფარგლებში და საშუალება მისცა მრავალშიფტიანი უწყვეტი წარმოების განხორციელებას ხელით კლაპანების გასუფთავების ან ხაზის გათიშვის გარეშე.
Აორთქლების ჩასხმის და ჰერმეტული დახურვის სისტემები
Ბოთლების დახურვის უსაფრთხოების უზრუნველყოფა მოითხოვს სწორ მექანიკურ ტორქის კონტროლს და კონტეინერის თავის სივრცეში სითბური ჟანგბადის გადაადგილებას. როგორც კი ბოთლები გამოდიან სავსების ბრუნვადი ტურეტიდან, გადამისამართველი ვარსკვლავის მსგავსი მექანიზმები მიაწოდებენ კონტეინერებს ბრუნვად დახურვის ტურეტში. განსაკუთრებული ფარდების სორტირების მოწყობილობა აძლევს პლასტმასის სახურავებს ან ალუმინის როლ-ონ დახურვებს დახრილი საჭურველის გასწვრივ პიკ-ენდ-პლეის აპლიკატორის მიმართ. სახურავის დადებამდე, მაღალი წნევის აორთქლი გადაეცემა ღია ბოთლის ყელზე, რაც აძლევს შესაძლებლობას გადაადგილებული იყოს შემომზადებული ჰაერი და შეიქმნას ნაკლები წნევა აორთქლის კონდენსაციის შედეგად დახურულ ბოთლში. ნაკლები წნევის პირობები აცოცხლებენ ვიტამინების შემცველობას და გრძელებენ შენახვის ვადას, რადგან ამცირებენ ოქსიდაციურ დეგრადაციას. მაგნიტური დახურვის თავები, რომლებსაც ახასიათებს რეგულირებადი ჰისტერეზის კლატჩები, ახდენენ ერთნაირ ტორქს დახურვის დროს და ქმნიან ჰერმეტულ სილინდრს, რომელიც თავისდათავად არ უშვებს ჟანგბადს და იცავს სასმელის გემოს გრძელვადიანი შენახვის პროცესში.
Საწარმოს ხაზის ინტეგრაცია და დამუშავების შედეგი
Ოპტიმალური შეფუთვის შედეგის მიღება მოითხოვს სასმელების დამუშავების, ბოთლების მოძრაობის, თერმული სადეზინფექციო დამუშავების და ავტომატიზებული კონტროლის ლოგიკის ჰარმონიზაციას ერთი მთლიანი ხაზის განლაგებაში. პასტერიზაციის ერთეულებს, ბოთლების ჩასხმის ფორმებს, ეტიკეტების მოწყობილობასა და ყუთების შევსების მოწყობილობას შორის არსებული დაშორებები ქმნის ექსპლუატაციურ ბოთლებს, რაც იწვევს პროდუქტის დაკარგვას და სითხის პროდუქტზე თერმულ დატვირთვას. სრულად მოწყობილი ინჟინერია ერთი მთლიანი ექსპლუატაციური სახურავის ქვეშ აერთიანებს კონვეიერების მოძრავი ძრავებს, ელექტრონულ პროგრამულ კონტროლერს (PLC) და ავტომატიზებულ სასუფთავო პროცედურებს. BIEVO-ს მოწყობილობის ინჟინერია და ხაზის ინტეგრაცია კომბინირებს მძლავრ სიზუსტის კომპონენტებს და მორგებად ავტომატიზებულ სისტემებს, რაც სასმელების წარმოებლებს უზრუნველყოფს სანდო წარმოების სტაბილურობით სხვადასხვა სითხის ფორმულასა და ტარების ფორმატზე.
Სარჩევი
- Კონტეინერების გამორეცხვა და თერმული რეგულირების დინამიკა
- Თხევადი სითხის დოზირების მექანიკა და ვალვების აქტივაციის პრინციპები
- Ცხელი შევსების რეცირკულაცია და თერმული ციკლის კონტროლი
- Ფულპის დაბლოკვისა და ვალვის ხელახლა დიზაინის ოპერაციული ველის შემთხვევის შესწავლა
- Აორთქლების ჩასხმის და ჰერმეტული დახურვის სისტემები
- Საწარმოს ხაზის ინტეგრაცია და დამუშავების შედეგი