
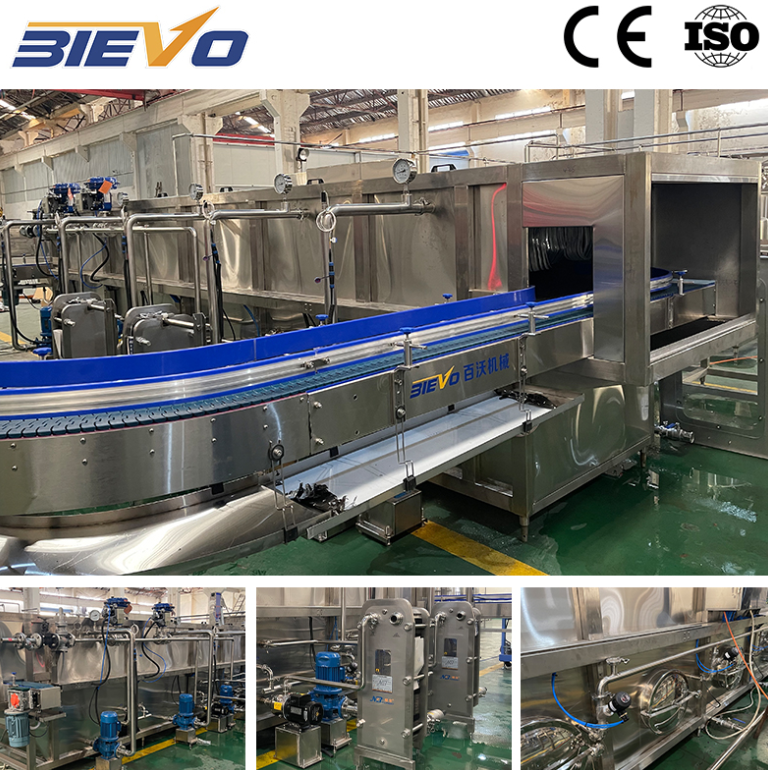
Dynamique du rinçage des récipients et de la conditionnement thermique
Les lignes d’emballage liquide à haute vitesse commencent par la préparation physique du contenant afin de préserver l’hygiène des boissons, d’éliminer les corps étrangers et de prévenir le choc thermique. Les bouteilles vides circulent via des étoiles d’alimentation vers un carrousel rotatif de rinçage à haute vitesse, où des pinces mécaniques saisissent puis inversent chaque contenant de 180 degrés. Des buses de pulvérisation à haute pression injectent directement dans la cavité de la bouteille de l’eau stérile, un liquide ozoné ou de l’air comprimé désinfecté, ce qui permet de déloger les poussières ambiantes et les micro-débris avant l’introduction du liquide. Lors de la mise en bouteille à chaud de jus de fruits, le préchauffage des parois en verre ou en PET résistant à la chaleur devient essentiel pour éviter toute déformation structurelle du contenant et toute microfissuration causée par des gradients thermiques soudains. Les systèmes modernes de manutention de bouteilles utilisent des circuits d’eau régénérée à température contrôlée qui élèvent progressivement la température des parois intérieures des contenants dans des zones thermiques successives. Exploiter une performance élevée machine à remplir le jus nécessite une synchronisation parfaite entre le carrousel de rinçage, le mécanisme d’inversion des bouteilles et le bol rotatif principal de remplissage. Des vis de réglage mécanique précises guident les récipients en douceur le long du convoyeur, éliminant les pics d’accélération qui provoquent le renversement des bouteilles lors des transferts à haute vitesse.
Mécanique de dosage du liquide et principes d’actionnement des vannes
Le mécanisme fondamental du conditionnement des boissons non gazeuses repose sur le contrôle du transfert de liquide, où la gravité, le déplacement d’un piston ou le débitmètre magnétique régulent le volume de fluide à l’intérieur de chaque récipient. Dans les systèmes classiques de remplissage par gravité à débordement, le liquide s’écoule depuis un bac supérieur à niveau constant vers la bouteille dès que des coupelles de centrage mécanique établissent un joint élastomère étanche contre le col de la bouteille. La pression atmosphérique pousse le produit vers le bas le long des parois internes du récipient, tandis que l’air déplacé est évacué vers l’espace libre situé au-dessus du liquide dans le bac via un tube central de retour d’air. Dès que le liquide atteint l’orifice inférieur du tube de ventilation, l’écoulement cesse naturellement en raison de l’équilibre des pressions fluides. Selon la documentation technique de l’Institut des fabricants de machines d’emballage, les vannes à débitmètre électromagnétique offrent une précision volumétrique supérieure en éliminant les pièces mobiles internes, en réduisant l’usure mécanique et en empêchant la contamination croisée dans les lignes de liquides à base de pulpe fibreuse.
- Les supports mécaniques de levage de bouteilles compriment des valves à ressort, ouvrant ainsi les canaux fluides sans nécessiter d'actionneurs motorisés.
- Les capteurs électromagnétiques de débit comptent en temps réel les impulsions de volume de fluide, déclenchant la fermeture des vannes solénoïdes dès l'atteinte des quantités cibles précises.
- Des cylindres à piston entraînés par servo-moteur aspirent des volumes fixes de liquide dans des chambres rectifiées avant de verser le produit dans les goulets ouverts des bouteilles.
|
Principe de dosage |
Mesure volumétrique par débitmètre |
Système par débordement gravitaire |
Unité à déplacement de piston |
|
Compatibilité viscosité |
Jusqu'à 800 cP avec pulpe |
Faible viscosité inférieure à 100 cP |
Haute viscosité jusqu'à 5000 cP |
|
Précision volumétrique de remplissage |
+/- 0,2 pour cent |
+/- 1,0 pour cent |
+/- 0,5 pour cent |
|
Taux d’usure mécanique |
Minimale sans joints d’étanchéité glissants |
Faible usure mécanique |
Usure modérée par friction des joints d’étanchéité |
|
Souplesse de nettoyage |
Passage CIP rapide sans démontage |
Nécessite un nettoyage manuel du tube de ventilation |
Exige un rinçage complet du cylindre |
Recirculation en remplissage à chaud et régulation de la boucle thermique
La gestion thermique pendant le transfert de liquide influence directement la stérilité du produit, la viscosité du liquide et les profils gustatifs des boissons. Les lignes de remplissage à chaud traitent des jus à forte teneur en acide à des températures comprises entre 85 et 92 degrés Celsius afin d’atteindre une pasteurisation commerciale dans l’emballage, sans conservateurs chimiques ajoutés. Le maintien des températures du fluide strictement supérieures aux seuils microbiocides critiques exige une recirculation continue du liquide à travers le bac principal de remplissage chaque fois qu’une arrêt survient en aval sur la ligne d’emballage. Des capteurs de température installés à l’intérieur des corps de vanne déclenchent des vannes pneumatiques à trois voies pour la recirculation dès que la température du fluide descend en dessous de 82 degrés Celsius, redirigeant ainsi le liquide plus frais vers des échangeurs thermiques tubulaires afin de le réchauffer instantanément. Cette boucle thermique empêche tout produit sous-tempéré d’entrer dans les bouteilles, préservant ainsi l’intégrité du produit malgré des plannings de production fluctuants.
Étude de cas sur le terrain concernant l’obstruction par la pâte et la refonte de la vanne
Lors d’une modernisation des installations d’une usine sud-américaine de conditionnement de nectar tropical, les techniciens de ligne ont constaté un bouchonnage fréquent des vannes et des variations de hauteur de remplissage sur un carrousel de remplissage à vingt-quatre têtes. L’usine traitait des jus de mangue et de fruit de la passion contenant de fortes concentrations de pulpe et de fibres. Une inspection technique a révélé que les tubes de dégazage par débordement gravitaire standard retenaient la pulpe fibreuse à l’intérieur des canaux étroits de retour d’air, provoquant des blocages d’air et une fermeture prématurée des vannes. L’équipe d’ingénierie a remplacé les tubes de dégazage standard par des vannes électromagnétiques à débit sans contact, sur mesure, dotées de canaux internes lisses et totalement dépourvus d’obstructions internes. En outre, des buses pneumatiques anti-goutte ont été installées aux extrémités des vannes afin de gérer proprement les filaments fibreux. Ces ajustements ont éliminé complètement le bouchonnage des vannes, rétabli la précision volumétrique à ± 0,5 % et permis une production continue sur plusieurs postes sans rinçage manuel des vannes ni arrêt de la ligne.
Systèmes d’obturation par injection de vapeur et de scellement hermétique
La fixation des bouchons exige un contrôle mécanique précis du couple et un déplacement thermique de l’oxygène dans l’espace libre du récipient. Une fois les bouteilles sorties de la tourelle de remplissage, des étoiles de transfert guident les récipients vers la tourelle rotative de bouchonnage. Un trieuse de bouchons dédiée alimente des bouchons vissés en plastique ou des bouchons en aluminium à visser par roulement le long d’un toboggan incliné jusqu’à un dispositif de préhension et de positionnement. Avant le positionnement du bouchon, une injection de vapeur à haute pression balaye le goulot ouvert de la bouteille, chassant l’air ambiant piégé et créant un vide partiel lors de la condensation de la vapeur à l’intérieur de la bouteille scellée. Les conditions sous vide préservent la teneur en vitamines et prolongent la durée de conservation en inhibant la dégradation oxydative. Des têtes de bouchonnage magnétiques équipées d’embrayages à hystérésis réglables appliquent un couple uniforme lors de la pose, assurant un scellement hermétique qui empêche toute pénétration d’oxygène et protège la saveur des boissons pendant une longue période de stockage.
Intégration dans les installations industrielles et performances de traitement
Atteindre des performances optimales en matière d’emballage exige l’harmonisation des procédés de transformation des boissons, de la manutention des bouteilles, de la stérilisation thermique et de la logique de commande automatisée au sein d’une seule disposition intégrée de ligne. Les incohérences entre les unités de pasteurisation, les machines de soufflage des moules à bouteilles, les équipements d’étiquetage et les emballeuses de caisses créent des goulots d’étranglement opérationnels qui augmentent les pertes de produit et les contraintes thermiques subies par le liquide. L’ingénierie clé en main aligne les entraînements moteurs des convoyeurs, les recettes électroniques des automates programmables (PLC) et les séquences automatisées de nettoyage sur place (CIP) sous un même cadre opérationnel unifié. L’ingénierie des équipements et l’intégration de ligne proposées par BIEVO combinent des composants de précision robustes avec des systèmes d’automatisation adaptables, offrant aux producteurs de boissons une stabilité fiable de la production, quelle que soit la formule liquide ou le format de contenant.
Table des matières
- Dynamique du rinçage des récipients et de la conditionnement thermique
- Mécanique de dosage du liquide et principes d’actionnement des vannes
- Recirculation en remplissage à chaud et régulation de la boucle thermique
- Étude de cas sur le terrain concernant l’obstruction par la pâte et la refonte de la vanne
- Systèmes d’obturation par injection de vapeur et de scellement hermétique
- Intégration dans les installations industrielles et performances de traitement