
Dynamika płukania pojemników i ich warunkowania termicznego
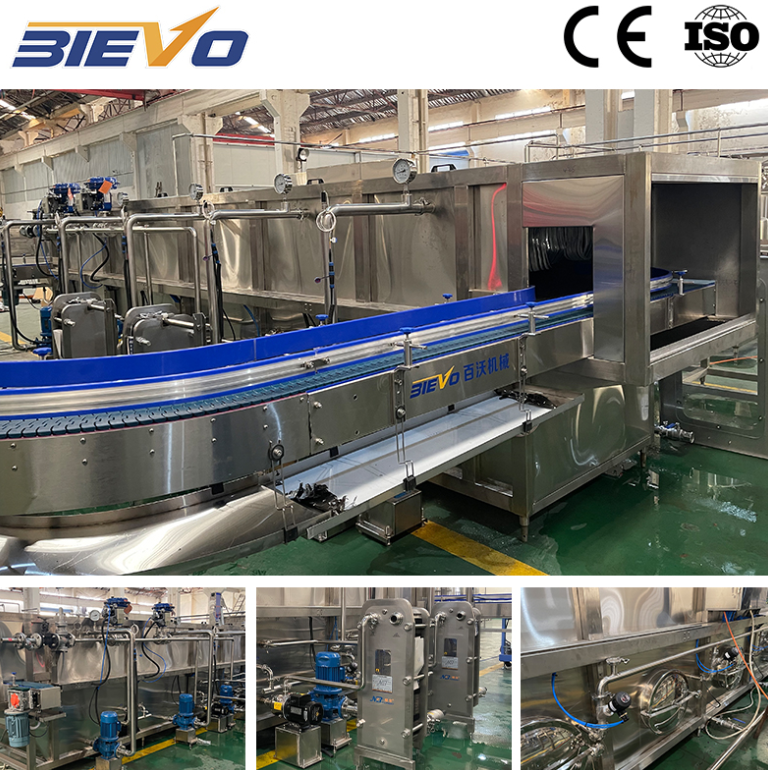
Linie do pakowania płynów o wysokiej wydajności zaczynają się od fizycznego przygotowania pojemników w celu zachowania higieny napojów, usuwania zanieczyszczeń obcych oraz zapobiegania szokowi termicznemu. Puste butelki przemieszczają się przez tarcze wejściowe (star-wheels) do wirującej karuzeli do płukania o wysokiej wydajności, gdzie chwytaki mechaniczne chwytają każdy pojemnik i odwracają go o 180 stopni. Dysze pod wysokim ciśnieniem wprowadzają do wnętrza butelki sterylną wodę, ciecz ozonowaną lub zdezynfekowane powietrze sprężone, usuwając pył otoczenia oraz mikroskopijne zanieczyszczenia przed napełnieniem płynem. W przypadku soków owocowych w technologii gorącego napełniania (hot-fill) wstępne nagrzewanie ścianek szklanych butelek lub butelek z odpornego na ciepło PET staje się kluczowe, aby zapobiec odkształceniom strukturalnym pojemników oraz mikropęknięciom spowodowanym nagłymi gradientami temperatury. Nowoczesne systemy obsługi butelek wykorzystują obiegi cyrkulacyjne wody z regulowaną temperaturą, które stopniowo podnoszą temperaturę wewnętrznych ścianek pojemników w strefach termicznych o kontrolowanej wartości. Eksploatacja wysokowydajnej maszyna do napełniania sokami wymaga bezszczelnej synchronizacji między karuzelą płuczącą, mechanizmem odwracania butelek oraz głównym obrotowym misem napełniającym. Precyzyjne śruby czasowe kierują pojemnikami płynnie wzdłuż taśmy transportowej, eliminując skoki przyspieszenia powodujące przewracanie się butelek podczas szybkiego przenoszenia.
Mechanika dawkowania cieczy i zasady działania zaworów
Podstawowym mechanizmem napełniania butelek napojami bezgazowymi jest kontrola przepływu cieczy, przy czym objętość płynu w każdej pojemności regulowana jest za pomocą grawitacji, przesuwu tłoka lub pomiaru przepływu magnetycznego. W tradycyjnych systemach napełniania przelewem grawitacyjnym ciecz przepływa z umieszczonego u góry zbiornika o stałym poziomie do butelki, gdy mechaniczne kubki centrujące tworzą szczelną uszczelkę z elastomeru na szyjce butelki. Ciśnienie atmosferyczne powoduje opadanie produktu wzdłuż wewnętrznych ścian pojemnika, podczas gdy wypychane powietrze odprowadzane jest z powrotem do przestrzeni nadpowierzchniowej zbiornika przez centralną rurę odpowietrzającą. Gdy poziom cieczy osiągnie dolne otwory rury odpowietrzającej, przepływ ustaje naturalnie wskutek osiągnięcia równowagi ciśnień cieczy. Zgodnie z dokumentacją techniczną Instytutu Producentów Maszyn Opakowaniowych (Packaging Machinery Manufacturers Institute), zawory z przepływomierzami elektromagnetycznymi zapewniają wyższą dokładność objętościową dzięki brakowi ruchomych części wewnętrznych, ograniczeniu zużycia mechanicznego oraz zapobieganiu krzyżowemu zanieczyszczeniu w liniach przesyłających ciecze zawierające włókna celulozowe.
- Mechaniczne podnośniki butelek ściskają zawory z obciążeniem sprężynowym, otwierając kanały przepływu cieczy bez konieczności stosowania napędów silnikowych.
- Elektromagnetyczne czujniki przepływu mierzą objętość cieczy w czasie rzeczywistym, wysyłając sygnał do zaworów elektromagnetycznych w celu zamknięcia po osiągnięciu dokładnej, zadanej ilości.
- Cylindry tłokowe z napędem serwo pobierają stałe objętości cieczy do precyzyjnie szlifowanych komór przed dawkowaniem produktu do otwartych szyjek butelek.
|
Zasada dawkowania |
Pomiar przepływu objętościowy |
System przelewowy grawitacyjny |
Jednostka wyporu tłokowego |
|
Zgodność lepkości |
Do 800 cP przy zawartości miąższu |
Niska lepkość poniżej 100 cP |
Wysoka lepkość do 5000 cP |
|
Dokładność napełniania objętościowego |
+/- 0,2 procenta |
+/- 1,0 procenta |
+/- 0,5 procenta |
|
Szybkość zużycia mechanicznego |
Minimalne bez uszczelnień ślizgowych |
Niskie zużycie mechaniczne |
Umiarkowane zużycie uszczelnień przez tarcie |
|
Elastyczność czyszczenia |
Szybkie przepłukiwanie CIP bez rozmontowywania |
Wymaga ręcznego czyszczenia rurki odpowietrzającej |
Wymaga pełnego przepłukania cylindra |
Cykliczne wypełnianie gorącą cieczą oraz kontrola pętli termicznej
Zarządzanie temperaturą podczas przenoszenia cieczy ma bezpośredni wpływ na sterylność produktu, lepkość cieczy oraz smak napojów. Linie do wypełniania gorącą cieczą przetwarzają soki o wysokim stopniu kwasowości w temperaturze od 85 do 92 stopni Celsjusza, aby osiągnąć pasteryzację komercyjną wewnątrz opakowania bez dodatkowych konserwantów chemicznych. Utrzymanie temperatury cieczy powyżej krytycznych progów mikrobiobójczych wymaga ciągłej cyklicznej cyrkulacji cieczy przez główną miskę napełniającą za każdym razem, gdy następuje zatrzymanie linii opakowaniowej w dalszej części procesu. Czujniki temperatury zamontowane w korpusach zaworów aktywują trójdrożne zawory pneumatyczne do cyrkulacji, gdy temperatura cieczy spadnie poniżej 82 stopni Celsjusza, przekierowując chłodniejszą ciecz z powrotem do rurowych wymienników ciepła w celu natychmiastowego ponownego nagrzania. Ta pętla termiczna zapobiega wprowadzeniu do butelek produktu o zbyt niskiej temperaturze, chroniąc jego integralność przy zmieniających się harmonogramach produkcji.
Studium przypadku z zakresu działania operacyjnego dotyczącego zatykania się zaworu masą celulozową oraz jego ponownego zaprojektowania
Podczas modernizacji zakładu butelkującego nektar tropikalny w Ameryce Południowej technicy linii produkcyjnej stali się świadkami częstego zatykania zaworów oraz wahania wysokości napełnienia na dwudziestoczterogłowicowym karuzelowym urządzeniu napełniającym. Zakład przetwarzał soki mango i owocku marakuja zawierające wysokie stężenie miąższu i włókien. Inspekcja techniczna wykazała, że standardowe rury odpowietrzające działające na zasadzie przelewowej grawitacyjnej utrapiały włóknisty miąższ w wąskich kanałach powrotnych powietrza, powodując blokady powietrzne oraz przedwczesne zamknięcie zaworów. Zespół inżynieryjny zastąpił standardowe rury odpowietrzające niestandardowymi bezkontaktowymi zaworami elektromagnetycznymi do pomiaru przepływu, wyposażonymi w gładkie wewnętrzne przewężki pozbawione przeszkód wewnętrznych. Dodatkowo na końcówkach zaworów zainstalowano pneumatyczne dysze zapobiegające kapaniu, które skutecznie radziły sobie z włóknistymi niciami. Te modyfikacje całkowicie wyeliminowały zatykanie zaworów, przywróciły dokładność objętościową na poziomie ±0,5 procenta oraz umożliwiły nieprzerwaną produkcję w wielu zmianach bez konieczności ręcznego przepłukiwania zaworów lub zatrzymywania linii.
Systemy zamykania z wtryskiem pary i uszczelniania hermetycznego
Zabezpieczenie zamknięć butelek wymaga precyzyjnej kontroli momentu obrotowego oraz termicznego wypychania tlenu z przestrzeni nad płynem w pojemniku. Gdy butelki opuszczają wirującą stację napełniania, koła przekładkowe kierują je do wirującej stacji zakręcania. Specjalny sortownik pokrywek doprowadza plastikowe pokrywki śrubowe lub aluminiowe pokrywki typu roll-on przez nachylony żleb do aplikatora typu pick-and-place. Tuż przed umieszczeniem pokrywki strumień pary pod wysokim ciśnieniem przemiatает otwartą szyjkę butelki, wypychając uwięziony powietrzny gaz otoczenia i tworząc częściowy próżniowy stan po skropleniu pary wewnątrz uszczelnionej butelki. Warunki próżniowe zachowują zawartość witamin oraz wydłużają termin przydatności do spożycia poprzez hamowanie degradacji utleniającej. Magnetyczne głowice zakręcające wyposażone w regulowane sprzęgła histerezy zapewniają jednolity moment dokręcania, tworząc uszczelnienie hermetyczne, które zapobiega dostępowi tlenu i chroni smak napoju w trakcie długotrwałego przechowywania.
Integracja linii produkcyjnej z obiektem oraz wydajność przetwarzania
Osiągnięcie optymalnej wydajności pakowania wymaga zharmonizowania przetwarzania napojów, obsługi butelek, dezynfekcji termicznej oraz logiki sterowania automatycznego w ramach jednej spójnej układu liniowego. Brak współpracy między jednostkami pasteryzacyjnymi, maszynami do dmuchania form butelek, urządzeniami do etykietowania oraz maszynami do pakowania w kartony powoduje wąskie gardła operacyjne, które zwiększają ilość odpadów produkcyjnych oraz obciążenie termiczne płynnego produktu. Kompleksowe inżynierstwo zapewnia zgodność napędów taśmociągów, elektronicznych receptur PLC oraz sekwencji automatycznego czyszczenia na miejscu (CIP) w ramach jednolitego systemu operacyjnego. Inżynieria urządzeń i integracja linii firmy BIEVO łączy solidne, precyzyjne komponenty z elastycznymi systemami automatyki, zapewniając producentom napojów niezawodną stabilność produkcji przy różnorodnych formułach płynów oraz różnych formatach pojemników.
Spis treści
- Dynamika płukania pojemników i ich warunkowania termicznego
- Mechanika dawkowania cieczy i zasady działania zaworów
- Cykliczne wypełnianie gorącą cieczą oraz kontrola pętli termicznej
- Studium przypadku z zakresu działania operacyjnego dotyczącego zatykania się zaworu masą celulozową oraz jego ponownego zaprojektowania
- Systemy zamykania z wtryskiem pary i uszczelniania hermetycznego
- Integracja linii produkcyjnej z obiektem oraz wydajność przetwarzania