
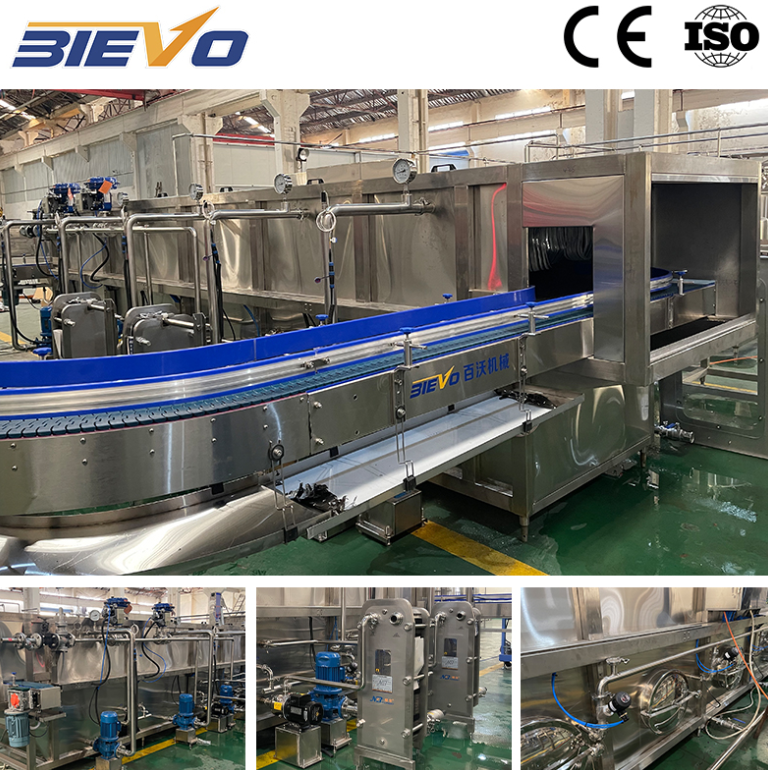
Konteineru mazgāšana un termiskā regulēšana
Augsta ātruma šķidruma iepakošanas līnijas sākas ar fizisku konteineru sagatavošanu, lai saglabātu dzērienu higiēnu, noņemtu svešķermeņus un novērstu termisko triecienu. Tukšie pudelēs pārvietojas caur ievadstaru riteni uz augsta ātruma rotējošo mazgāšanas karuseli, kur mehāniskie satverēji notver un pagriež katru konteineru par 180 grādiem. Augsspiediena pulverizatoru sprauslas injicē sterilu ūdeni, ozonētu šķidrumu vai dezinficētu kompresēto gaisu tieši pudelē, noņemot gaisā esošos putekļu daļiņas un mikroatkritumus pirms šķidruma ievadīšanas. Kad apstrādā karstās pildīšanas augļu sulas, stikla vai karstumizturīgu PET pudelēm ir būtiski iepriekš uzsiltināt sienas, lai novērstu konteineru strukturālu deformāciju un mikroplaisājumus, ko izraisa pēkšņi temperatūras gradienti. Mūsdienu pudelēm apstrādes sistēmas izmanto temperatūras regulējamus recirkulējošus ūdens aprites kontūrus, kas pakāpeniski paaugstina konteineru iekšējo sienu temperatūru termiskajās zonās. Darbojoties ar augsta veiktspējas sula aizpildīšanas mašīna prasa nekavējoties sinhronizēt mazgāšanas karuseli, pudeļu apgriešanas mehānismu un galveno pildīšanas rotējošo bļodu. Precīzi mehāniski laika regulēšanas skrūves novada konteinerus gludi pa transportiera lenti, novēršot paātrinājuma straujus pieaugumus, kas izraisa pudeļu apgāšanos augstas ātruma pārvadāšanas laikā.
Šķidruma dozēšanas mehānika un vārstu darbināšanas principi
Galvenais bezgāzēto dzērienu pildīšanas iekārtu darbības princips ir šķidruma pārvadāšanas kontrole, kur šķidruma daudzumu katrā traukā regulē gravitācija, pistona pārvietošanās vai magnētiskā plūsmas mērīšana. Tradicionālajās gravitācijas pārapstrādes pildīšanas sistēmās šķidrums no augšējā pastāvīgā līmeņa bļodas ietek traukā, kad mehāniskās centrēšanas kausi izveido ciešu elastomēra blīvi pret trauka kaklu. Atmosfēras spiediens virza produktu lejup pa trauka iekšējām sienām, bet izspiestais gaiss atgriežas atpakaļ bļodas telpā caur centra gaisa atgaitas cauruli. Kad šķidrums sasniedz gaisa atgaitas caurules apakšējo atveri, plūsma automātiski apstājas, jo rodas šķidruma spiediena līdzsvars. Saskaņā ar Iepakojuma mašīnu ražotāju institūta tehnisko dokumentāciju elektromagnētiskās plūsmas mērīšanas vārsti nodrošina augstāku tilpuma precizitāti, jo tie neizmanto iekšējas kustīgas detaļas, samazina mehānisko nodilumu un novērš krustenisku piesārņojumu šķiedrainu masu šķidruma caurulēs.
- Mehāniskie pudeļu pacēlāju piedestāli spiež spirālveida vārstus, atverot šķidruma kanālus bez elektrodzinēju izmantošanas.
- Elektromagnētiskie plūsmas sensori reāllaikā skaita šķidruma tilpuma impulsus un signālē solenoīda vārstiem aizvērties, sasniedzot precīzi noteiktus daudzumus.
- Servodzinēti pistona cilindri ievilina fiksētu šķidruma tilpumu kalibrētās kamerās, pirms izdošanas produktu atverto pudeļu kaklos.
|
Dozēšanas princips |
Plūsmas mērīšana pēc tilpuma |
Gravitācijas pārapstrādes sistēma |
Pistona pārvietošanas vienība |
|
Viskozitātes saderība |
Līdz 800 cP ar pulpu |
Zema viskozitāte zem 100 cP |
Augsta viskozitāte līdz 5000 cP |
|
Iepildes tilpuma precizitāte |
+/- 0,2 procenti |
+/- 1,0 procenti |
+/- 0,5 procenti |
|
Mehāniskā nodiluma ātrums |
Minimāls bez slīdošajām blīvēm |
Zems mehāniskais nodilums |
Vidējs blīvējuma berzes nodilums |
|
Tīrīšanas elastība |
Ātra CIP procedūra bez demontāžas |
Prasa manuālu ventilācijas caurules tīrīšanu |
Prasa pilnu cilindra izskalošanu |
Karstās pildīšanas recirkulācija un termiskā cikla vadība
Šķidruma pārvadāšanas laikā notiekošā termiskā vadība tieši ietekmē produkta stērilizāciju, šķidruma viskozitāti un dzērienu garšas profilus. Karstās pildīšanas līnijas apstrādā augstskābju sulas temperatūrā no 85 līdz 92 grādiem pēc Celsija, lai sasniegtu komerciālo pasterizāciju iepakojumā bez papildu ķīmiskiem konservantiem. Šķidruma temperatūras uzturēšanai stingri virs kritiskajām mikrobu nogalināšanas robežvērtībām nepieciešama nepārtraukta šķidruma recirkulācija caur galveno pildīšanas bļodu katru reizi, kad notiek apakšplūsmas iepakojuma līnijas apturēšana. Trīsceļu pneimatiskie recirkulācijas vārsti tiek aktivizēti, kad temperatūras sensori, kas uzstādīti vārstu korpusos, fiksē šķidruma temperatūras kritumu zem 82 grādiem pēc Celsija, novirzot aukstāku šķidrumu atpakaļ uz cauruļveida siltummainiem, lai to nekavējoties atkal uzsildītu. Šis termiskais cikls novērš zemtemperatūras produkta nonākšanu pudelēs, aizsargājot produkta integritāti mainīgā ražošanas grafikā.
Operacionālās darbības prakses izpēte par masas aizsprostojumu un vārsta pārprojektēšanu
Tropiskā nektāra pildīšanas rūpnīcā Dienvidamerikā, veicot rūpnīcas modernizāciju, līnijas tehniskie speciālisti bieži saskārās ar vārstu aizsprostojumiem un piepildījuma augstuma svārstībām 24 galvu pildīšanas rotējošajā līnijā. Rūpnīca apstrādāja mango un pašionfrūta sulas, kurās bija augsta šķiedru un pulpa koncentrācija. Tehniskā pārbaude atklāja, ka standarta gravitācijas pārpildes izplūdes caurules cieši noturēja šķiedraino pulpu šaurajos gaisa atgaitas kanālos, izraisot gaisa bloķēšanu un vārstu agrīnu izslēgšanos. Inženieru komanda aizvietoja standarta izplūdes caurules ar pielāgotiem bezkontakta elektromagnētiskajiem plūsmas vārstiem, kuru iekšējās caurules bija gludas un bez iekšējiem šķēršļiem. Papildus vārstu galos tika uzstādīti pneimatiski pretizlaišanas izslēgšanas dzelkšņi, lai tīri apstrādātu šķiedrainās pavedienus. Šīs izmaiņas pilnībā novērsa vārstu aizsprostojumus, atjaunoja tilpuma precizitāti līdz ±0,5 procentiem un ļāva nepārtrauktai daudzshiftu ražošanai bez manuāliem vārstu izskalošanas procesiem vai līnijas apturēšanas.
Tvaika injekcijas vākšanas un hermētiskās noslēgšanas sistēmas
Pudeļu aizvēršanas nodrošināšanai nepieciešama precīza mehāniskā griezes momenta regulēšana un termiskā skābekļa izspiešana no konteineru galvvieta. Kad pudeles iziet no pildīšanas pagriezamās turetāja, pārvadāšanas zvaigznveida riteņi novada konteinerus uz rotējošo vākšanas turetāju. Speciāls vāku klasifikators piegādā plastmasas vītņotus vākus vai alumīnija apvītus vākus pa slīpu cauruli uz pieķeršanas un ievietošanas ierīci. Pirms vāka uzlikšanas augstspiediena tvaiks tiek injicēts pāri atvērtajai pudelēs kaklam, izspiežot ieslēgto apkājējo gaisu un veidojot daļēju vakuumu, kad tvaiks kondensējas iekšpusē noslēgtajā pudelē. Vakuumstāvoklis saglabā vitamīnu saturu un pagarinās derīguma termiņu, novēršot oksidatīvo degradāciju. Magnētiskās vākšanas galvas ar regulējamām histērēzes sajūgām pieliek vienmērīgu uzlikšanas griezes momentu, veidojot hermētisku noslēgumu, kas novērš skābekļa iekļūšanu un aizsargā dzēriena garšu visā ilgākajā glabāšanas laikā.
Rūpnīcas līnijas integrācija un apstrādes veiktspēja
Optimālas iepakojuma veiktspējas sasniegšanai ir nepieciešams saskaņot dzērienu apstrādi, pudeļu apstrādi, termisko dezinfekciju un automatizēto vadības loģiku vienā holistiskā līnijas izkārtojumā. Nepilnības starp pasterizācijas vienībām, pudeļu izpūšanas formētājiem, etiķetēšanas iekārtām un kastēs iepakošanas iekārtām rada operacionālus šaurus vietās, kas palielina produktu atkritumu daudzumu un termisko slodzi uz šķidro produktu. Komplektā piegādāta inženierija saskaņo konveijera elektrodzinējus, elektroniskās PLC receptes un automatizētās tīrīšanas ciklus vienotā operacionālā sistēmā. BIEVO iekārtu inženierija un līnijas integrācija apvieno izcilas precizitātes komponentus ar pielāgojamām automatizācijas sistēmām, nodrošinot dzērienu ražotājiem uzticamu ražošanas stabilitāti dažādām šķidrām formulām un konteineru formātiem.
Saturs
- Konteineru mazgāšana un termiskā regulēšana
- Šķidruma dozēšanas mehānika un vārstu darbināšanas principi
- Karstās pildīšanas recirkulācija un termiskā cikla vadība
- Operacionālās darbības prakses izpēte par masas aizsprostojumu un vārsta pārprojektēšanu
- Tvaika injekcijas vākšanas un hermētiskās noslēgšanas sistēmas
- Rūpnīcas līnijas integrācija un apstrādes veiktspēja