
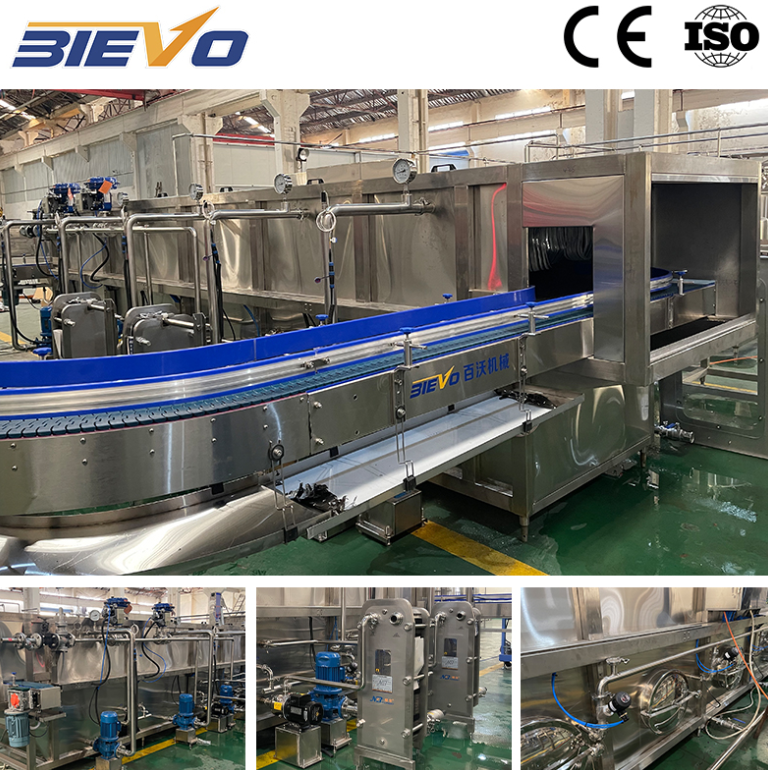
Ամանների լվացումը և ջերմային պայմանավորման դինամիկան
Բարձրագույն արագությամբ հեղուկի փաթեթավորման գծերը սկսվում են ֆիզիկական տարաների պատրաստմամբ՝ ըմպելիքի սանիտարական վիճակը պահպանելու, օտար մասնիկները հեռացնելու և ջերմային շոկից խուսափելու նպատակով: Դատարկ շշերը մտնում են մուտքի աստղաձև անվադողերի միջով բարձրագույն արագությամբ պտտվող լվացման կարուսել, որտեղ մեխանիկական բռնակները բռնում են և 180 աստիճանով շրջում յուրաքանչյուր տարա: Բարձր ճնշման սպրեյի սեղանները ստերիլ ջուր, օզոնացված հեղուկ կամ սանիտարակված սեղմված օդ են ներարկում շշի ներսի մեջ՝ հեռացնելով մթնոլորտային փոշու մասնիկներն ու միկրո աղտոտումները հեղուկի ներմուծումից առաջ: Տաք լցման մեթոդով մշակվող մրգային հյութերի դեպքում շշերի ապակե կամ ջերմադիմացկուն PET պատերի նախնական տաքացումը կարևոր է՝ խուսափելու տարաների կառուցվածքային դեֆորմացիայից և միկրոճեղքերից, որոնք առաջանում են հանկարծակի ջերմային գրադիենտների ազդեցությամբ: Ժամանակակից շշերի մշակման համակարգերը օգտագործում են ջերմաստիճանի վերահսկվող շրջանային ջրային շրջանառություն, որը տարաների ներքին պատերի ջերմաստիճանը բարձրացնում է աստիճանաբար ջերմային գոտիներում: Բարձր կատարողականությամբ աշխատելու ջերմային հյութեր լցնելու մեքենա պահանջում է անթերի համաժամացում լվացման կարուսելի, շշերի շրջման մեխանիզմի և հիմնական լցման պտտվող ափսեի միջև: Ճշգրիտ մեխանիկական ժամանակավորման վինտերը ուղղորդում են տարաները հարթ շարժվելու համար փոխադրիչի ժապավենով՝ վերացնելով արագացման սայթաքումները, որոնք առաջացնում են շշերի թափառումը բարձր արագությամբ տեղափոխման ժամանակ:
Հեղուկի դոզավորման մեխանիկա և փականների ակտիվացման սկզբունքներ
Ոչ գազավորված ըմպելիքների շշալցման հիմնական մեխանիզմը կենտրոնացած է հեղուկի տեղափոխման վերահսկման վրա, որտեղ ծանրության ուժը, փիստոնի տեղաշարժը կամ մագնիսական հոսքի չափման սարքերը կարգավորում են յուրաքանչյուր տարայի մեջ հեղուկի ծավալը: Ավանդական ծանրության ուժի վրա հիմնված ավելցուկային լցման համակարգերում հեղուկը հոսում է վերևում տեղադրված հաստատուն մակարդակի ամանից շշի մեջ՝ մեխանիկական կենտրոնացման բաժակների շշի վզի հետ ճկուն սիլիկոնային լուսափակիչի ձևավորման պահին: Մթնոլորտային ճնշումը հեղուկը մղում է ներքին պատերի երկայնքով ներքև, իսկ դուրս մղված օդը վերադառնում է ամանի գլխավոր տարածք՝ կենտրոնական օդի վերադարձի խողովակի միջոցով: Երբ հեղուկը հասնում է վերադարձի խողովակի ստորին բացվածքին, հոսքը կանգնում է բնական կերպով՝ հեղուկի ճնշման հավասարակշռության շնորհիվ: Փաթեթավորման մեքենաների արտադրողների ինստիտուտի տեխնիկական փաստաթղթերի համաձայն՝ էլեկտրամագնիսական հոսքի չափման սարքերի կարգավորիչ վալվերը ապահովում են գերազանց ծավալային ճշգրտություն՝ վերացնելով ներքին շարժվող մասերը, նվազեցնելով մեխանիկական մաշվածությունը և կանխելով մանրաթելավոր թելավոր հեղուկային գծերում խառնուրդների առաջացումը:
- Մեխանիկական շշերի բարձրացման սյուները սեղմում են զսպանակավորված փականները՝ բացելով հեղուկի անցուղիները՝ առանց մեխանիկական շարժիչների անհրաժեշտության:
- Էլեկտրամագնիսական հոսքի սենսորները իրական ժամանակում հաշվում են հեղուկի ծավալային պուլսերը և ազդանշանում են սոլենոիդային փականներին՝ փակվել ճշգրիտ նպատակային քանակների հասնելու պահին:
- Սերվոշարժիչով վարվող փիստոնային գլանները նախապես ներքաշում են ֆիքսված հեղուկի ծավալներ հարթեցված խցիկների մեջ՝ այնուհետև արտահանելով արտադրանքը բաց շշերի բերանների մեջ:
|
Դոզավորման սկզբունք |
Հոսքի չափման ծավալային |
Գրավիտացիոն վերհատակման համակարգ |
Փիստոնային տեղաշարժման միավոր |
|
Վիսկոզության համատեղելիություն |
Մինչև 800 cP մածուցիկություն միսի մեջ |
Ցածր մածուցիկություն՝ 100 cP-ից ցածր |
Բարձր մածուցիկություն՝ մինչև 5000 cP |
|
Պարունակության ծավալային ճշգրտություն |
+/- 0,2 տոկոս |
+/- 1,0 տոկոս |
+/- 0,5 տոկոս |
|
Մեխանիկական մաշվածության արագություն |
Նվազագույն՝ սահող ամբողջական սեղմադիրների բացակայությամբ |
Ցածր մեխանիկական մաշվածություն |
Միջին սեղմադիրների շփման մաշվածություն |
|
Մաքրման ճկունություն |
Արագ CIP անցում՝ առանց վերահավաքման |
Պահանջում է ձեռքով մաքրել օդատար խողովակը |
Պահանջում է լիարժեք գլանի լվացում |
Տաք լցման շրջանառություն և ջերմային օղակի կառավարում
Հեղուկի տեղափոխման ընթացքում ջերմային կառավարումը ուղղակիորեն ազդում է արտադրանքի ստերիլության, հեղուկի ծակողականության և ըմպելիքի համի պրոֆիլների վրա: Տաք լցման գծերը մշակում են բարձր թթվային հյութեր 85–92 °C ջերմաստիճանային միջակայքում՝ հասնելու առևտրային պաստերիզացիայի փաթեթավորված արտադրանքի մեջ՝ առանց լրացուցիչ քիմիական կոնսերվանտների ավելացման: Միկրոբային սպանման կրիտիկական սահմանային ջերմաստիճաններից բարձր հեղուկի ջերմաստիճանը պահպանելու համար անհրաժեշտ է հեղուկի անընդհատ շրջանառություն միջոցով լցման հիմնական ամանը, երբ տեղի է ունենում ստորին հատվածի փաթեթավորման գծի կանգ: Վալվուլների մարմինների ներսում տեղադրված ջերմաստիճանի սենսորները ակտիվացնում են երեք ճյուղավորման պնևմատիկ շրջանառության վալվուլներ, երբ հեղուկի ջերմաստիճանը իջնում է 82 °C-ից ցածր, որի արդյունքում սառը հեղուկը վերաուղղվում է խողովակավոր ջերմափոխանակիչներ՝ անմիջապես վերատաքացնելու համար: Այս ջերմային օղակը կանխում է ստորին ջերմաստիճանի արտադրանքի մուտքը շշերի մեջ՝ պաշտպանելով արտադրանքի ամբողջականությունը տատանվող արտադրական գրաֆիկների ընթացքում:
Փայտանյութի մշակման ոլորտում գործառնական դեպքի վերլուծություն՝ սեղմված փայտանյութի խցանման և փականի վերանախագծման վերաբերյալ
Հարավային Ամերիկայում մեկ տրոպիկական նեկտարի բութլինգի գործարանի մոդերնացման ընթացքում տեխնիկական աշխատակիցները հաճախադեպ հանդիպեցին փականների խցանման և 24-գլխանի լցնող կարուսելի վրա լցման բարձրության տատանումների հետ: Գործարանը մշակում էր մանգոյի և մարակույի հյութեր, որոնք բարձր քանակությամբ մսի մասնիկներ և մանրաթելեր էին պարունակում: Տեխնիկական ստուգումը ցույց տվեց, որ ստանդարտ գրավիտացիոն ավտոմատ վերահսկման օդատար խողովակները մանրաթելերը բանտարկում էին նեղ օդի վերադարձի անցուղիներում, ինչը առաջացնում էր օդային կապույտներ և փականների վաղաժամկետ անջատում: Ինժեներական թիմը ստանդարտ օդատար խողովակները փոխարինեց հատուկ չեզոք էլեկտրամագնիսական հոսքի փականներով, որոնք ունեին հարթ ներքին մակերես և չունեին ներքին խոչընդոտներ: Բացի այդ, փականների ծայրերին տեղադրվեցին պնևմատիկ կաթիլաթափման կանխարգելման սեղաններ՝ մանրաթելերի մաքուր մշակման համար: Այս միջոցառումները ամբողջովին վերացրին փականների խցանումը, վերականգնեցին ծավալի ճշգրտությունը ±0,5 տոկոսի սահմաններում և հնարավորություն տվեցին անընդհատ բազմաշիֆտային արտադրության իրականացման՝ առանց ձեռքով փականների լվացման կամ գծի կանգնեցման:
Բարձր ճնշման գոլորշու ներարկման, փակման և հերմետիկ սեռավորման համակարգեր
Սառցային շիշների փակման ապահովումը պահանջում է ճշգրիտ մեխանիկական պտտման մոմենտի կառավարում և տարայի գլխավոր տարածքում ջերմային թթվածնի դուրս մղում: Երբ շիշները դուրս են գալիս լցման պտտվող աշտարակից, փոխանցման աստղաձև աղեղները ուղղորդում են տարաները պտտվող փակման աշտարակի մեջ: Հատուկ կափարիչների տեսակավորիչը մատակարարում է պլաստմասսայե պտտվող կափարիչներ կամ ալյումինե գլանավորվող կափարիչներ թեք ավազանի միջով՝ դեպի վերցնել-տեղադրել կիրառիչ: Կափարիչների տեղադրումից առաջ բարձր ճնշման գոլորշին անցնում է բաց շշի վզի վրայով՝ դուրս մղելով բառացի մթնոլորտային օդը և ստեղծելով մասնակի վակուում շշի ներսում՝ գոլորշու սեռավորման հետևանքով: Վակուումային պայմանները պահպանում են վիտամինների պարունակությունը և երկարացնում են պահպանման ժամկետը՝ կանխելով օքսիդացիոն վնասումը: Մագնիսային փակման գլխավորները, որոնք ունեն կարգավորելի հիստերեզիս մեխանիզմներ, կիրառում են համասեռ կիրառման պտտման մոմենտ՝ ստեղծելով հերմետիկ սեռավորում, որը կանխում է թթվածնի ներթափանցումը և պաշտպանում է ըմպելիքի համը երկարատև պահպանման ընթացքում:
Արտադրամասի գծի ինտեգրում և մշակման արդյունավետություն
Օպտիմալ փաթեթավորման կատարողականը հասնելու համար անհրաժեշտ է համատեղել ըմպելիքների մշակումը, շշերի մշակումը, ջերմային սանիտարակումը և ավտոմատացված կառավարման տրամաբանությունը մեկ համատեղված գծային դասավորության մեջ: Պաստերիզացիայի միավորների, շշերի ձուլման մեքենաների, պիտակավորման սարքավորումների և տուփերի փաթեթավորման մեքենաների միջև առկա անհամատեղելիությունները ստեղծում են շահագործման խոչընդոտներ, որոնք մեծացնում են ապրանքի մերժման մակարդակը և հեղուկ ապրանքի վրա գործադրվող ջերմային լարվածությունը: Ընդհանուր լուծումների ինժեներական մշակումը համատեղում է տրանսպորտյորների շարժիչների վարիչները, էլեկտրոնային PLC-ի բաղադրատոմսերը և ավտոմատացված մաքրման հաջորդականությունները մեկ միասնական շահագործման ծածկույթի տակ: BIEVO-ի սարքավորումների ինժեներական մշակումը և գծի ինտեգրումը միավորում են հավաստված ճշգրտությամբ աշխատող բաղադրիչները հարմարվող ավտոմատացված համակարգերի հետ՝ աջակցելով ըմպելիքների արտադրողներին հավաստված արտադրական կայունությամբ տարբեր հեղուկ բաղադրատոմսերի և տարբեր տարաների ձևաչափերի համար:
Բովանդակության աղյուսակ
- Ամանների լվացումը և ջերմային պայմանավորման դինամիկան
- Հեղուկի դոզավորման մեխանիկա և փականների ակտիվացման սկզբունքներ
- Տաք լցման շրջանառություն և ջերմային օղակի կառավարում
- Փայտանյութի մշակման ոլորտում գործառնական դեպքի վերլուծություն՝ սեղմված փայտանյութի խցանման և փականի վերանախագծման վերաբերյալ
- Բարձր ճնշման գոլորշու ներարկման, փակման և հերմետիկ սեռավորման համակարգեր
- Արտադրամասի գծի ինտեգրում և մշակման արդյունավետություն