
ما الذي يحققه الضغط فعليًّا داخل جهاز تعبئة البيرة
الضغط داخل آلة تعبئة البيرة ليس مجرَّد إعدادٍ على مقياس ضغط. بل هو القوة الفيزيائية التي تحافظ على ذوبان غاز ثاني أكسيد الكربون في السائل، وتُنظِّم معدلات التدفُّق، وتحدد ما إذا كان الرغوة ستبقى تحت السيطرة أم ستنفلت بشكلٍ غير منضبط. فعندما تكون البيرة ساكنةً في خزان الإضاءة (برايتش تانك)، يظل ثاني أكسيد الكربون محلولاً فيها لأن الضغط في الجزء الفارغ فوق السائل يُحافظ عليه بدقة عند ضغط التشبع المطلوب. وفي اللحظة التي تدخل فيها هذه البيرة إلى حوض التعبئة ثم تنتقل نحو صمامات التعبئة، يصبح كل تذبذب في الضغط محفِّزًا محتملًا لانطلاق الغاز من المحلول. فإذا انخفض الضغط في الحوض أكثر من اللازم، فإن ثاني أكسيد الكربون ينطلق فجأةً من المحلول قبل أن تصل البيرة حتى إلى العبوة. أما إذا ارتفع الضغط أكثر من اللازم، فإن سرعة التعبئة تنخفض لأن الفرق في الضغط الذي يُحرِّك التدفُّق يختفي تمامًا. وترتبط العلاقة بين الضغط والغاز المحلول بقانون هنري، الذي ينصُّ على أن كمية الغاز المحلول في سائلٍ ما تتناسب طرديًّا مع الضغط الجزئي لذلك الغاز فوق السائل. وهذا ليس فيزياءً نظريةً مجردةً، بل تظهر آثارُها مباشرةً على خط الإنتاج: إما كتعبئةٍ سلسةٍ ومتسقةٍ، أو كخط تغليفٍ يغرق في الرغوة.
نقطة الضغط المثلى في الوعاء ولماذا تتحرك
العثور على ضغط الوعاء الصحيح هو الخطوة الأولى. أما الحفاظ على هذا الضغط طوال وردية إنتاج كاملة فهو التحدي الحقيقي. ويعتمد إعداد الضغط المثالي على عدة عوامل متغيرة: محتوى ثاني أكسيد الكربون في البيرة، ودرجة حرارة المنتج عند مدخل ماكينة التعبئة، وارتفاع الموقع عن سطح البحر. فعلى سبيل المثال، اكتشفت مصانع جعة في المكسيك، الواقعة على ارتفاع كبير فوق مستوى سطح البحر، أن إعدادات الضغط الموصى بها في دليل أوروبي لمعدات التعبئة لم تكن منطبقة أصلًا. فبسبب انخفاض الضغط الجوي عند ذلك الارتفاع، احتاج وعاء التعبئة إلى ضغط قياسي أعلى نسبيًّا للحفاظ على نفس ضغط التشبع المطلق داخل الخزان. وبعد إعادة المعايرة، اختفت مشكلات الرغوة التي كانت تُعقِّد عملية التشغيل الأولي. وبجانب عامل الارتفاع، يتغير نطاق الضغط الأمثل للوعاء مع تغير درجة حرارة المنتج. فزيادة طفيفة تبلغ نصف درجة مئوية في درجة حرارة السائل عند دخوله ماكينة التعبئة تتطلب رفعًا بسيطًا في ضغط الغلاف للاحتفاظ بثاني أكسيد الكربون في حالة ذائبة. أما المنشآت التي تستثمر في أنظمة مراقبة الضغط الفورية مع حلقات تغذية راجعة آلية — بدلًا من التعديل اليدوي لمنظم الضغط — فهي قادرة على التعويض باستمرار عن هذه التغيرات الحرارية. أما المنشآت التي تعتمد على مشغلٍ يتحقق من قراءة مقياس الضغط مرة واحدة كل ساعة، فهي غالبًا ما تقضي بقية الوردية في محاولة السيطرة على ظاهرة الرغوة بعد أي انحراف حراري.
دورة الضغط المعاكس وأسرار توقيتها
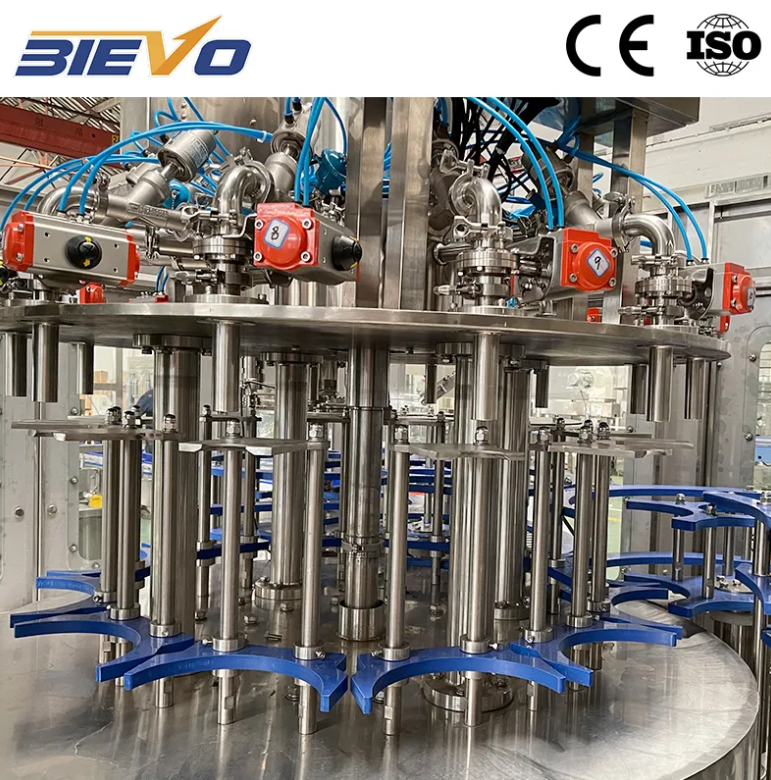
صمام التعبئة نفسه هو المكان الذي تصبح فيه تحكّم الضغط أكثر ديناميكيةً. فكل عبوةٍ تمرّ بسلسلةٍ سريعةٍ من المراحل: أولاً، رفع الضغط الابتدائي؛ ثم التعبئة تحت ضغط معاكس؛ وأخيراً، إفراغ الضغط بشكلٍ خاضعٍ للتحكم. ولتوقيت كل مرحلةٍ أهميةٌ بالغة. فإذا دخل غاز الضغط المعاكس بسرعةٍ زائدة، فقد يُحدث ثقباً في طبقة البيرة الموجودة أصلاً داخل أنبوب التعبئة، ما يولّد الرغوة قبل أن يدخل أي قطرةٍ من المنتج إلى الزجاجة. وإذا فُتحت مرحلة التعبئة قبل أن تصل العبوة إلى الضغط الكامل المطابق لضغط الحوض، فإن البيرة تلامس بيئة ذات ضغط منخفض فتتحرّر الغازات منها فوراً. أما مرحلة التهوية، التي يخرج فيها الغاز المُزاح من العبوة أثناء دخول البيرة، فيجب أن تحافظ على ضغطٍ عكسيٍ كافٍ لكبح الرغوة مع السماح بخروج الغاز بسلاسة. ومن التفاصيل الشائعة — لكنها غالباً ما تُهمَل — صمام الاستنشاق (السنفتِر) عند نهاية الدورة. فهذه الآلية الصغيرة تُطلِق نفخةً دقيقةً من الضغط بعد إغلاق صمام السائل، ما يولّد ارتفاعاً رغويّاً خاضعاً للتحكم يدفع الأكسجين خارج الفراغ العلوي. فإن كانت نفخة الصمام عنيفةً جداً، انفجرت البيرة فوق حافة الزجاجة؛ وإن كانت لطيفةً جداً، ازداد امتصاص الأكسجين، ما قلّص مدة الصلاحية. وكل انتقالٍ من هذه الانتقالات يحدث خلال أجزاءٍ من الثانية عند سرعاتٍ عالية، ولتحقيق ذلك بدقةٍ لا بدّ من استخدام جهاز تعبئةٍ يحافظ على ضغوطٍ ثابتةٍ في جميع محطات الصمامات في الوقت نفسه.
|
عامل التحكم في الضغط |
الحالة المثلى |
نمط الفشل الشائع |
|
ضغط رأس وعاء الحشوة |
يتم الحفاظ عليه عند ضغط التشبع المطابق لحجم ثاني أكسيد الكربون في المنتج ودرجة حرارته |
تقلبات الضغط الناتجة عن إمداد الغاز غير المستقر أو صمامات التفريغ المسربة |
|
معادلة الضغط المعاكس |
يتم تضخيم الضغط داخل العبوة حتى يساوي ضغط الوعاء قبل فتح صمام السائل |
وقت التضخيم غير الكافي ما يؤدي إلى تكون رغوة مفاجئة عند ملامسة البيرة |
|
ضغط الإطلاق باستخدام جهاز السنيفتِر |
انخفاض ضغط لطيف يُحدث ارتفاعاً رغوياً بطول يتراوح بين سنتيمترين وثلاثة سنتيمترات |
إطلاق عنيف جداً يؤدي إلى فقدان المنتج عبر فيضان الزجاجة |
|
نقاء واستقرار إمدادات الغاز |
غاز خامل عند ضغط توصيل ثابت مع سعة تدفق كافية |
تلوث بالرطوبة أو الأكسجين يُغيّر سلوك الغاز في وحدة التعبئة |
ما الذي يحدث عندما ينخفض إمداد الغاز
الأفضل آلة ملء البيرة لا يمكن للغاز المتاح في السوق تعويض عيب نظام إمداد الغاز الذي لا يفي بالمتطلبات. ويجب أن يصل غاز ثاني أكسيد الكربون أو النيتروجين إلى جهاز التعبئة بضغطٍ ثابتٍ وبحجمٍ كافٍ لتلبية الاستهلاك الأقصى. وعندما يكون حجم خط الإمداد أصغر من المطلوب، ينخفض الضغط عند مدخل جهاز التعبئة أثناء التشغيل عالي السرعة، لأن الطلب اللحظي يفوق ما يستطيع المواسير توصيله. وهذا الانخفاض في الضغط يؤدي مباشرةً إلى انخفاض ضغط الحاويات وانفجار الرغوة. أما وجود الرطوبة في غاز الإمداد فيُسبِّب مشكلةً مختلفةً لكنها مُحبطةٌ بنفس القدر. فقد تتكوَّن بلورات الجليد من بخار الماء الموجود في خط غاز ثاني أكسيد الكربون عند نقاط التوسع التي ينخفض فيها الضغط وتتدهور الحرارة بشكل حاد. وهذه الجزيئات الجليدية الصغيرة تسد فتحات الصمامات وتؤدي إلى توصيل غير منتظم للضغط إلى رؤوس التعبئة الفردية. وقد ربطت شركة تُنتج البيرة في شرق إفريقيا مستويات التعبئة غير المنتظمة في خط تعبئة العلب عالي السرعة بهذه المشكلة بالضبط. وتم حلّ هذه المشكلة خلال وردية واحدة فقط بعد تركيب جهاز تجفيف غاز ذي سعة مناسبة وصهريج استقبال (ريسيفر تانك) قبل جهاز التعبئة. والدرس المستفاد بسيطٌ: إن نظام إمداد الغاز ليس مجرد مرافق يمكن تجاهلها أو التعامل معها كأمرٍ ثانوي، بل هو جزءٌ لا يتجزأ من نظام التعبئة.
كيف تؤثر صيانة الحشوة مباشرةً على استقرار الضغط
تسربات الضغط لا تُعلن عن نفسها بصوتٍ عالٍ. فقد يصدر خاتم أو-رينج مُستهلك على جذع صمام التعبئة صوتَ هسهسةٍ خفيفٍ لدرجة أن أحدًا لا ينتبه إليه وسط الضوضاء المحيطة في قاعة التعبئة. لكن هذا التسرب الصغير يُفقد النظام ضغطه باستمرار. وبمرور عشرات دورات التعبئة كل دقيقة، ولكل رأس تعبئة، فإن التأثير التراكمي يؤدي إلى انخفاض ضغط الحوض، ما يجبر نظام التحكم على بذل جهدٍ أكبر للتعويض. وفي النهاية، يزداد التسرب سوءًا، ويصل التعويض إلى حده الأقصى. وحينها يلاحظ المشغل وجود رغوة، فيُحمّل إعدادات آلة التعبئة المسؤولية، ويبدأ في تعديل المعايير التي كانت صحيحةً منذ البداية. أما الحل الحقيقي فيكمن في برنامج صيانة منهجي يُتبع فيه عمر الختم وفق ساعات التشغيل، بدل انتظار حدوث الفشل الظاهري. ويجب أن تتضمّن عملية إعادة تركيب صمام التعبئة استبدال جميع الخواتم الديناميكية واختبار انخفاض الضغط على الصمام بعد تجميعه، قبل تركيبه مجددًا على الآلة. كما يتطلّب أنابيب التهوية وأجراس التمركز وممرات الغاز فحصًا دوريًّا لاكتشاف الانسدادات أو الترسبات التي قد تقيّد تدفق الغاز وتؤدي إلى اختلالات محلية في الضغط عند المحطات الفردية.
هندسة تتوقع الظروف الواقعية
التحكم في الضغط داخل آلة تعبئة البيرة ليس أمراً يمكن إضافته لاحقاً كحلٍ عاجل. بل هو مُدمجٌ في تصميم هندسة وعاء التعبئة، وملفات تشغيل الصمامات، وتوجيه أنبوب توزيع الغاز. والفرق بين آلة تعبئة تعمل باستقرار طوال نوبة عمل كاملة، وأخرى تتطلب ضبطاً مستمراً، غالباً ما يعود إلى مدى فهم الشركة المصنِّعة لفيزياء التعبئة تحت الضغط أثناء مرحلة الهندسة. فشركة مثل «بييفو» (BIEVO)، التي تمتلك عقوداً من الخبرة في بناء خطوط تعبئة وتغليف المشروبات الكاملة، تحمل هذه المعرفة معها إلى كل نظام تسلّمه. ويعكس هيكل إدارة الضغط في أنظمة تعبئة «بييفو» سنواتٍ عديدة من البيانات الميدانية التي جُمعت من التركيبات المنفذة في قارات متعددة ومناطق مناخية مختلفة. وعند وصول آلة التعبئة إلى الموقع، يركّز عملية التشغيل الأولي على الضبط الدقيق لا على إعادة التصميم. وهذه الميزة التنافسية المسبقة تعني بلوغ أهداف الإنتاج في وقت أسرع، كما يقضـي فريق التغليف وقتاً أقل في تفسير قراءات مقاييس الضغط، ووقتاً أكثر في تشغيل المنتج.