
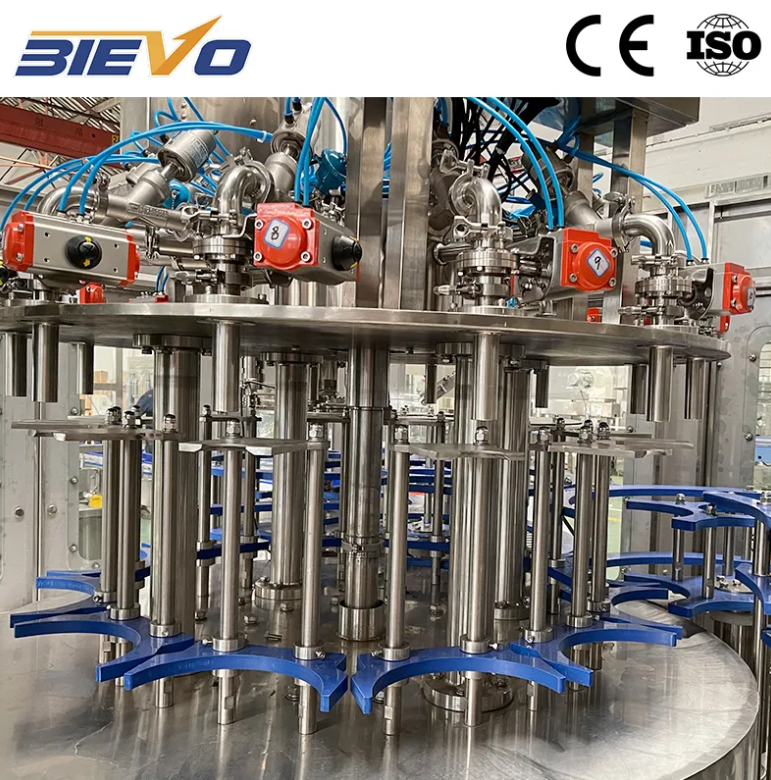
Co tlak ve skutečnosti dělá uvnitř pivního plnícího stroje
Tlak uvnitř plnícího stroje pro pivo není jen nastavením na manometru. Je to fyzikální síla, která udržuje oxid uhličitý rozpuštěný v tekutině, řídí průtoky a rozhoduje o tom, zda se pěna zůstane pod kontrolou nebo se začne neovladatelně šířit. Pivo v klidu ve světlém tanku udržuje CO2 v roztoku, protože prostor nad ním je udržován při přesném tlaku nasycení. V okamžiku, kdy toto pivo vstoupí do plnící misky a poté se pohybuje směrem k plnícím ventilům, se každá změna tlaku může stát potenciálním spouštěčem uvolnění plynu. Pokud je tlak v misce příliš nízký, CO2 se uvolní z roztoku ještě před tím, než pivo vůbec dosáhne nádoby. Pokud je příliš vysoký, klesne rychlost plnění, protože zmizí tlakový rozdíl, který pohání tok. Vztah mezi tlakem a množstvím rozpuštěného plynu je popsán Henryho zákonem, který stanovuje, že množství plynu rozpuštěného v kapalině je přímo úměrné parciálnímu tlaku tohoto plynu nad kapalinou. Toto není abstraktní fyzika. Na výrobní lince se projevuje buď hladkým a konzistentním plněním, nebo naopak balicí linkou zaplavenou pěnou.
Bod optimálního tlaku v misce a proč se posouvá
Nalezení správného tlaku v nádobě je prvním krokem. Udržet tento tlak po celou dobu výrobní směny je skutečnou výzvou. Ideální nastavení tlaku závisí na několika proměnných faktorech: obsahu CO2 v pivu, teplotě produktu na vstupu do plnícího zařízení a nadmořské výšce provozu. Pivovar v Mexiku, nacházející se výrazně nad mořskou hladinou, zjistil, že tlaková nastavení doporučená evropskou příručkou pro zařízení nebyla použitelná. Nižší atmosférický tlak na této nadmořské výšce vyžadoval, aby manometrický tlak v nádobě plnícího zařízení byl poměrně vyšší, aby se udržel stejný absolutní tlak nasycení uvnitř nádoby. Po překalibraci zmizely pěnové problémy, které trápily provoz od jeho spuštění. Kromě nadmořské výšky se optimální tlak v nádobě mění i při kolísání teploty produktu. Pokud je produkt o půl stupně Celsia teplejší při vstupu do plnícího zařízení, je nutné mírně zvýšit tlak nad hladinou, aby zůstal CO2 rozpuštěný. Provozy, které investují do monitorování tlaku v reálném čase s automatickými zpětnovazebními smyčkami místo ručního nastavování regulátorů, dokáží tyto tepelné změny kompenzovat nepřetržitě. Ty, které spoléhají na operátora, který kontroluje manometr jednou za hodinu, obvykle po teplotním výkyvu zbytek směny trápí pěna.
Cyklus protitlaku a jeho časovací tajemství
Samotný plnicí ventil je místem, kde se tlakové řízení stává nejdynamičtějším. Každá nádoba prochází rychlou posloupností fází: počáteční zvyšování tlaku, plnění protitlakem a nakonec kontrolované uvolnění tlaku. Časování každé fáze má obrovský význam. Pokud protitlakový plyn proudí příliš rychle, může prorazit díru skrz pivo již přítomné v plnicí trubici a vyvolat pěnu ještě před tím, než do lahve vstoupí jediná kapka produktu. Pokud se fáze plnění otevře dříve, než je nádoba plně zatlačena na tlak odpovídající tlaku v nádobě (bowl), pivo narazí na prostředí s nízkým tlakem a okamžitě se z něj uvolňují plyny. Ve výpuštní fázi, kdy se plyn vytlačený přitékajícím pivem z nádoby uvolňuje, je nutné udržet dostatečný zpětný tlak, aby byla potlačena tvorba pěny, a zároveň umožnit hladký odvod plynu. Běžný, avšak často opomíjený detail se týká snifterového ventilu na konci cyklu. Tento malý mechanismus uvolní po uzavření kapalného ventilu malý trysk pohybu tlaku, čímž vznikne kontrolované zvýšení pěny, které vytláčí kyslík z volného prostoru nad povrchem kapaliny (headspace). Příliš agresivní uvolnění snifterového ventilu způsobí, že pivo vytryskne přes okraj lahve; příliš mírné uvolnění zase zvyšuje absorpci kyslíku a zkracuje dobu skladovatelnosti. Každý z těchto přechodů probíhá za zlomek sekundy při vysoké rychlosti a jejich správné nastavení vyžaduje plnič, který dokáže současně udržovat stálé tlaky na všech ventilech.
|
Faktor řízení tlaku |
Optimální stav |
Běžný typ poruchy |
|
Tlak v hlavě naplňovací nádoby |
Udržován na tlaku nasycení odpovídajícím objemu CO2 v produktu a teplotě |
Kolísání tlaku způsobené neustálým přívodem plynu nebo netěsností pojistných ventilů |
|
Vyrovnání protitlaku |
Nádoba je před otevřením kapalinového ventilu zatlačena na tlak v nádobě |
Nedostatečná doba zatlačování způsobující prudké pěnění při kontaktu s pivem |
|
Tlak uvolnění snifteru |
Mírný pokles tlaku vyvolávající zvýšení pěny přibližně o 2 až 3 centimetry |
Příliš prudké uvolnění způsobující ztrátu produktu přetečením lahve |
|
Čistota a stabilita dodávky plynu |
Inertní plyn za stálého tlaku dodávky s dostatečnou průtokovou kapacitou |
Kontaminace vlhkostí nebo kyslíkem, která mění chování plynu v naplňovači |
Co se stane, když dodávka plynu nestačí
Nejlepší. pivní plnicí stroj na trhu nedokáže kompenzovat systém dodávky plynu, který nestačí. CO2 nebo dusík musí do plnícího zařízení přicházet stálým tlakem a v dostatečném množství pro zvládnutí špičkové spotřeby. Pokud je přívodní potrubí příliš malé, klesne tlak na vstupu do plnícího zařízení během provozu vysokou rychlostí, protože okamžitá poptávka přesáhne množství plynu, které potrubí dokáže dodat. Tento pokles tlaku se přímo projeví nedostatečným tlakem v nádobách a vznikem pěny. Vlhkost v dodávce plynu způsobuje jiný, ale stejně obtížný problém. Vodní pára v CO2 potrubí může v místech expanze, kde klesá tlak plynu a teplota prudce klesá, tvořit ledové krystalky. Tyto drobné ledové částice ucpávají otvory ventilů a způsobují nepravidelné dodávání tlaku jednotlivým plnícím hlavám. Pivovar ve východní Africe, který provozoval vysokorychlostní plechovkovou linku, zjistil, že neustálé plnění je způsobeno právě tímto jevem. Instalace správně dimenzovaného sušiče plynu a vyrovnávací nádrže před plnícím zařízením tento problém vyřešila během jediné směny. Závěr je jednoduchý: dodávka plynu není pouhá technická služba, kterou lze považovat za vedlejší záležitost. Je nedílnou součástí plnícího systému.
Jak údržba plniva přímo ovlivňuje stabilitu tlaku
Tlakové úniky se neozvou hlasitě. Opotřebený O-kroužek na ventilovém hřídeli plnicího ventilu může syčet tak tiše, že ho nikdo nepostřehne nad pozadím hluku plnicí haly. Tento malý únik však neustále odčerpává tlak ze systému. Při desítkách plnicích cyklů za minutu a za jednotlivou hlavu se kumulativní účinek projeví poklesem tlaku v nádobě a nutí řídicí systém pracovat intenzivněji, aby kompenzoval ztrátu. Časem se únik zhorší a kompenzace dosáhne svého limitu. V tu chvíli operátor zaznamená pěnu, obviní nastavení plniče a začne upravovat parametry, které byly od počátku správné. Skutečné řešení spočívá v systematickém údržbovém programu, který sleduje životnost těsnění podle provozních hodin, nikoli až do doby, než dojde k viditelnému poškození. Při přestavbě plnicích ventilů je třeba vyměnit všechna dynamická těsnění a před instalací ventilu zpět do stroje provést test poklesu tlaku na sestaveném ventilu. Výfukové trubice, centrovací zvonky a plynové průchody vyžadují pravidelnou kontrolu na přítomnost ucpaní nebo usazenin, které mohou omezit tok plynu a způsobit lokální tlakové anomálie na jednotlivých stanicích.
Inženýrský přístup, který předvídat reálné podmínky
Řízení tlaku v pivní plnicí strojní jednotce není něco, co lze dodatečně připojit. Je integrováno do konstrukce tvaru plnicí misky, profilů ovládání ventilů a uspořádání rozvodu plynu. Rozdíl mezi plnicí jednotkou, která běží stabilně po celou směnu, a jednotkou, která vyžaduje neustálé doladění, často závisí na tom, jak dobře výrobce pochopil fyzikální principy plnění za tlaku již v fázi technického návrhu. Společnost jako BIEVO, která má desetiletí zkušeností s výrobou kompletních řad pro plnění a balení nápojů, tento poznatek přináší do každého systému, který dodává. Architektura řízení tlaku v plnicích systémech BIEVO odráží roky provozních dat shromážděných z instalací na více kontinentech a v různých klimatických pásmách. Když plnicí jednotka dorazí na místo instalace, proces uvedení do provozu se zaměřuje na jemné doladění, nikoli na přepracování konstrukce. Tento náskok znamená, že výrobní cíle jsou dosaženy dříve a tým pro balení tráví méně času interpretací údajů z manometrů a více času vlastním provozem výrobku.