
Welche Funktion hat der Druck tatsächlich innerhalb einer Bierabfüllmaschine
Der Druck innerhalb einer Bierabfüllmaschine ist nicht nur eine Einstellung an einem Manometer. Er ist die physikalische Kraft, die Kohlendioxid im Flüssigkeitszustand hält, die Durchflussraten steuert und entscheidet, ob der Schaum kontrollierbar bleibt oder außer Kontrolle gerät. Bier in Ruhe in einem Bright-Tank enthält CO2 gelöst, weil der Kopfraum darüber mit einem präzisen Sättigungsdruck aufrechterhalten wird. Sobald das Bier die Füllschale betritt und sich dann den Füllventilen nähert, wird jede Druckschwankung zu einem potenziellen Auslöser für Gasaustritt. Ein zu niedriger Druck in der Schale bewirkt, dass CO2 bereits vor Erreichen des Behälters aus der Lösung austreten kann. Ein zu hoher Druck verlangsamt die Abfüllgeschwindigkeit, weil der Druckunterschied, der den Durchfluss antreibt, verschwindet. Die Beziehung zwischen Druck und gelöstem Gas folgt dem Henryschen Gesetz, das besagt, dass die Menge eines Gases, die sich in einer Flüssigkeit löst, direkt proportional zum Partialdruck dieses Gases über der Flüssigkeit ist. Dies ist keine abstrakte Physik. Sie zeigt sich in der Produktion entweder als glatte, gleichmäßige Abfüllung oder als Verpackungslinie, die im Schaum ertrinkt.
Der optimale Schüsseldruck und warum er sich verschiebt
Die Ermittlung des richtigen Schüsseldrucks ist der erste Schritt. Diesen Druck während einer gesamten Produktionsschicht konstant zu halten, stellt die eigentliche Herausforderung dar. Die ideale Druckeinstellung hängt von mehreren variablen Faktoren ab: dem CO2-Gehalt des Bieres, der Produkttemperatur am Füllereingang und der Höhe über dem Meeresspiegel, an der sich die Brauerei befindet. Eine Brauerei in Mexiko, die deutlich über dem Meeresspiegel liegt, stellte einmal fest, dass die vom europäischen Anlagenhandbuch empfohlenen Druckeinstellungen einfach nicht zutrafen. Der niedrigere atmosphärische Druck auf dieser Höhe bedeutete, dass die Füllerschüssel einen entsprechend höheren Überdruck benötigte, um den gleichen absoluten Sättigungsdruck im Tank aufrechtzuerhalten. Nach der Neukalibrierung verschwanden die Schaumprobleme, die den Produktionsstart zuvor behindert hatten. Neben der Höhe verschiebt sich der optimale Schüsseldruck auch bei Temperaturschwankungen des Produkts. Ein um nur 0,5 Grad Celsius wärmeres Produkt am Füller erfordert eine geringfügige Erhöhung des Kopfdrucks, um das CO2 in Lösung zu halten. Betriebe, die in eine Echtzeit-Drucküberwachung mit automatisierten Rückkopplungsschleifen – statt manueller Regleranpassungen – investieren, können diese thermischen Schwankungen kontinuierlich ausgleichen. Betriebe, die sich stattdessen auf eine stündliche manuelle Ablesung eines Manometers durch einen Bediener verlassen, müssen meist den Rest der Schicht lang Schaumprobleme beheben, sobald es zu einer Temperaturabweichung gekommen ist.
Der Gegendruckzyklus und seine zeitlichen Geheimnisse
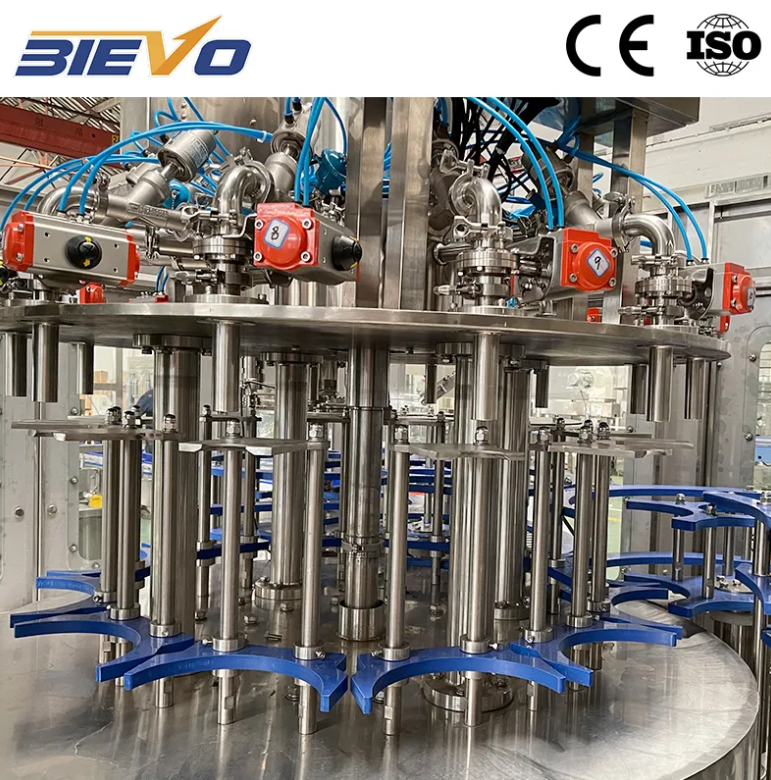
Das Füllventil selbst ist der Ort, an dem die Druckregelung am dynamischsten wird. Jeder Behälter durchläuft eine schnelle Abfolge: initiale Druckerhöhung, Füllen unter Gegendruck und schließlich gezielte Druckentlastung. Die Timing-Abstimmung jeder Phase ist von entscheidender Bedeutung. Fließt das Gegendruckgas zu schnell ein, kann es ein Loch durch das bereits im Füllrohr befindliche Bier „sprengen“ und so bereits vor Eintritt der ersten Produktmenge Schaum erzeugen. Öffnet sich die Füllphase, bevor der Behälter vollständig auf den Druck der Schale aufgepresst ist, trifft das Bier auf ein Niederdruckumfeld und entgasst sofort. In der Entlüftungsphase – bei der das verdrängte Gas den Behälter verlässt, während Bier einströmt – muss ausreichend Gegendruck aufrechterhalten werden, um Schaumbildung zu unterdrücken, gleichzeitig aber einen reibungslosen Gasaustritt zuzulassen. Ein häufig übersehener, doch wichtiger Detailaspekt betrifft das Snifter-Ventil am Ende des Zyklus: Dieser kleine Mechanismus entlässt nach Schließen des Flüssigkeitsventils einen winzigen Druckstoß, wodurch ein kontrollierter Schaumanstieg ausgelöst wird, der Sauerstoff aus dem Kopfraum verdrängt. Ist die Snifter-Entlastung zu heftig, sprudelt das Bier über den Flaschenrand; ist sie zu schwach, steigt die Sauerstoffaufnahme an und verkürzt die Haltbarkeit. Jeder dieser Übergänge erfolgt in Bruchteilen einer Sekunde bei hoher Geschwindigkeit; ihre präzise Steuerung erfordert einen Füller, der an allen Ventilstationen gleichzeitig konstante Drücke hält.
|
Druckregelfaktor |
Optimaler Zustand |
Häufige Ausfallart |
|
Füllschüsselkopfdruck |
Wird auf dem Sättigungsdruck gehalten, der dem CO2-Volumen und der Temperatur des Produkts entspricht |
Druckschwankungen durch inkonsistente Gasversorgung oder undichte Sicherheitsventile |
|
Gegendruckausgleich |
Behälter wird vor Öffnung des Flüssigkeitsventils auf den Schüsseldruck druckbeaufschlagt |
Unzureichende Druckaufbauzeit führt zu Flash-Schaumbildung beim Kontakt mit dem Bier |
|
Schnüffler-Freigabedruck |
Sanfter Druckabfall erzeugt einen Schaumanstieg von etwa 2 bis 3 Zentimetern |
Zu aggressiver Druckabbau verursacht Produktverlust durch Flaschenüberlauf |
|
Reinheit und Stabilität der Gasversorgung |
Inertgas mit konstantem Lieferdruck und ausreichender Durchflusskapazität |
Feuchtigkeits- oder Sauerstoffkontamination, die das Gasverhalten im Füller verändert |
Was passiert, wenn die Gasversorgung unzureichend ist
Der Beste bierabfüllmaschine auf dem Markt kann eine unzureichende Gasversorgung nicht kompensiert werden. CO2 oder Stickstoff müssen mit konstantem Druck und ausreichendem Volumen am Füllkopf eintreffen, um den Spitzenverbrauch zu bewältigen. Ist die Versorgungsleitung zu klein dimensioniert, sinkt der Druck am Füllkopfeingang während des Hochgeschwindigkeitsbetriebs, weil die Nachfrage kurzfristig das übersteigt, was die Rohrleitung liefern kann. Dieser Druckabfall führt direkt zu unzureichend befüllten Behältern und Schaumbildung. Feuchtigkeit in der Gasversorgung verursacht ein anderes, jedoch genauso frustrierendes Problem. Wasserdampf in der CO2-Leitung kann an Stellen der Expansion, an denen der Gasdruck fällt und die Temperatur stark absinkt, Eis kristalle bilden. Diese winzigen Eisteilchen verstopfen Ventilöffnungen und führen zu unregelmäßiger Druckversorgung einzelner Füllköpfe. Eine Brauerei in Ostafrika mit einer Hochgeschwindigkeits-Dosenfüllanlage führte inkonsistente Füllmengen genau auf dieses Problem zurück. Der Einbau eines richtig dimensionierten Gas-Trockners und eines Pufferspeichers stromaufwärts des Füllkopfs löste das Problem innerhalb einer einzigen Schicht. Die Erkenntnis ist einfach: Die Gasversorgung ist keine Nebenfunktion, die man als nachträglichen Aspekt behandeln kann. Sie ist ein integraler Bestandteil des Abfüllsystems.
Wie die Wartung des Füllstoffs die Druckstabilität unmittelbar beeinflusst
Druckverluste kündigen sich nicht laut an. Ein abgenutzter O-Ring an einem Füllventilstamm könnte so leise zischen, dass niemand ihn über dem Umgebungsgeräusch einer Abfüllhalle bemerkt. Doch dieser winzige Leck verursacht kontinuierlich Druckverlust im System. Bei Dutzenden Abfüllzyklen pro Minute und pro Füllkopf führt der kumulierte Effekt zu einem Absinken des Schüsseldrucks und zwingt das Regelungssystem, stärker zu kompensieren. Irgendwann verschlechtert sich die Undichtigkeit weiter, und die Kompensation erreicht ihre Grenze. Zu diesem Zeitpunkt beobachtet der Bediener Schaumbildung, führt sie auf falsche Füllereinstellungen zurück und beginnt, Parameter anzupassen, die ursprünglich korrekt waren. Die eigentliche Lösung liegt in einem systematischen Wartungsprogramm, das die Lebensdauer von Dichtungen anhand der Betriebsstunden – nicht anhand sichtbarer Ausfälle – verfolgt. Bei der Überholung von Füllventilen müssen sämtliche dynamischen Dichtungen ausgetauscht und am montierten Ventil vor der Wiedereinbau in die Maschine ein Druckabfalltest durchgeführt werden. Entlüftungsrohre, Zentrierglocken und Gaspassagen bedürfen regelmäßig einer Inspektion auf Verstopfungen oder Ablagerungen, die den Gasstrom einschränken und an einzelnen Stationen lokale Druckanomalien verursachen können.
Technik, die realen Bedingungen vorausahnt
Die Druckregelung in einer Bierabfüllmaschine ist keine nachträglich angebrachte Komponente. Sie ist vielmehr in die Konstruktion der Füllschale, die Ventilbetätigungsprofile und die Rohrverlegung des Gasverteilers integriert. Der Unterschied zwischen einer Abfüllmaschine, die über eine ganze Schicht stabil läuft, und einer, die ständige Nachjustierungen erfordert, hängt oft davon ab, wie gut der Hersteller während der Konstruktionsphase die Physik des druckbeaufschlagten Abfüllens verstanden hat. Ein Unternehmen wie BIEVO, das jahrzehntelange Erfahrung im Bau kompletter Getränkeabfüll- und Verpackungsanlagen vorweisen kann, bringt dieses Verständnis in jedes von ihm gelieferte System ein. Die Druckmanagement-Architektur in den BIEVO-Abfüllsystemen spiegelt jahrelange Felderfahrungen wider, die bei Installationen auf mehreren Kontinenten und in unterschiedlichen Klimazonen gesammelt wurden. Sobald die Abfüllmaschine am Einsatzort eintrifft, konzentriert sich der Inbetriebnahmeprozess auf Feinjustierungen statt auf Neukonstruktionen. Dieser Vorsprung bedeutet, dass Produktionsziele früher erreicht werden – und das Verpackungsteam weniger Zeit mit dem Auswerten von Druckmanometern und mehr Zeit mit dem Abfüllen von Produkten verbringt.
Inhaltsverzeichnis
- Welche Funktion hat der Druck tatsächlich innerhalb einer Bierabfüllmaschine
- Der optimale Schüsseldruck und warum er sich verschiebt
- Der Gegendruckzyklus und seine zeitlichen Geheimnisse
- Was passiert, wenn die Gasversorgung unzureichend ist
- Wie die Wartung des Füllstoffs die Druckstabilität unmittelbar beeinflusst
- Technik, die realen Bedingungen vorausahnt