
แรงดันทำหน้าที่อะไรกันแน่ภายในเครื่องบรรจุเบียร์
ความดันภายในเครื่องบรรจุเบียร์ไม่ใช่เพียงค่าที่ตั้งไว้บนมาตรวัดเท่านั้น แต่เป็นแรงทางกายภาพที่ทำให้ก๊าซคาร์บอนไดออกไซด์ยังคงละลายอยู่ในของเหลว ควบคุมอัตราการไหล และกำหนดว่าฟองจะอยู่ภายใต้การควบคุมหรือล้นหลามจนเกินเหตุ เบียร์ที่พักนิ่งอยู่ในถังเก็บแบบใส (bright tank) จะเก็บก๊าซคาร์บอนไดออกไซด์ไว้ในสถานะละลาย เพราะความดันเหนือผิวของเหลว (headspace) ถูกควบคุมให้คงที่ตามค่าความดันที่จำเป็นสำหรับการละลายสูงสุด ทันทีที่เบียร์ไหลเข้าสู่ชามบรรจุ (filler bowl) แล้วเคลื่อนตัวไปยังวาล์วบรรจุ ความผันผวนของความดันทุกครั้งอาจกลายเป็นตัวกระตุ้นให้ก๊าซแยกตัวออกจากของเหลว (gas breakout) ได้ ถ้าความดันในชามบรรจุต่ำเกินไป ก๊าซคาร์บอนไดออกไซด์จะแยกตัวออกจากสารละลายก่อนที่เบียร์จะถึงภาชนะบรรจุเลยทีเดียว แต่ถ้าความดันสูงเกินไป อัตราการบรรจุจะลดลง เนื่องจากความต่างของความดันที่ขับเคลื่อนการไหลหายไป ความสัมพันธ์ระหว่างความดันกับปริมาณก๊าซที่ละลายอยู่นั้นสอดคล้องกับกฎของเฮนรี (Henry’s Law) ซึ่งระบุว่า ปริมาณก๊าซที่ละลายอยู่ในของเหลวมีค่าสัดส่วนโดยตรงกับความดันบางส่วน (partial pressure) ของก๊าซชนิดนั้นเหนือผิวของเหลว ปรากฏการณ์นี้ไม่ใช่ทฤษฎีฟิสิกส์เชิงนามธรรมแต่อย่างใด แต่มันแสดงผลจริงบนสายการผลิต ไม่ว่าจะเป็นการบรรจุที่ราบรื่นและสม่ำเสมอ หรือจะกลายเป็นสายการบรรจุที่ถูกกลบกลืนด้วยฟองอย่างสิ้นเชิง
จุดสมดุลของแรงดันในชามและเหตุผลที่มันเปลี่ยนแปลง
การหาค่าความดันที่เหมาะสมสำหรับถังบรรจุเป็นขั้นตอนแรก แต่การรักษาระดับความดันนั้นให้คงที่ตลอดกะการผลิตทั้งหมดต่างหากคือความท้าทายที่แท้จริง ค่าความดันที่เหมาะสมที่สุดขึ้นอยู่กับปัจจัยหลายประการที่เปลี่ยนแปลงได้ เช่น ปริมาณ CO2 ในเบียร์ อุณหภูมิของผลิตภัณฑ์ที่เข้าสู่เครื่องบรรจุ และระดับความสูงเหนือระดับน้ำทะเลของโรงงาน ตัวอย่างเช่น โรงเบียร์แห่งหนึ่งในเม็กซิโกซึ่งตั้งอยู่สูงจากระดับน้ำทะเลมาก พบว่าค่าความดันที่ระบุไว้ในคู่มืออุปกรณ์จากยุโรปนั้นใช้ไม่ได้จริง เนื่องจากความดันบรรยากาศที่ต่ำกว่าที่ระดับความสูงดังกล่าว ทำให้ถังบรรจุจำเป็นต้องใช้ความดันเกจสูงขึ้นตามสัดส่วน เพื่อรักษาความดันการละลายแบบสัมบูรณ์ภายในถังให้คงที่ เมื่อมีการปรับค่าใหม่ ปัญหาฟองที่เกิดขึ้นซ้ำแล้วซ้ำเล่าในช่วงเริ่มต้นการผลิตก็หายไปอย่างสิ้นเชิง นอกจากปัจจัยด้านระดับความสูงแล้ว จุดความดันที่เหมาะสมสำหรับถังบรรจุยังเปลี่ยนแปลงไปตามการแปรผันของอุณหภูมิผลิตภัณฑ์ด้วย ตัวอย่างเช่น หากผลิตภัณฑ์เข้าสู่เครื่องบรรจุที่อุณหภูมิสูงขึ้นเพียง 0.5 องศาเซลเซียส ก็จำเป็นต้องเพิ่มความดันส่วนหัวขึ้นเล็กน้อยเพื่อคง CO2 ไว้ในสารละลาย สถานประกอบการที่ลงทุนติดตั้งระบบตรวจสอบความดันแบบเรียลไทม์พร้อมวงจรควบคุมอัตโนมัติ จะสามารถปรับค่าความดันให้สอดคล้องกับการเปลี่ยนแปลงด้านอุณหภูมิได้อย่างต่อเนื่อง ในทางกลับกัน สถานประกอบการที่พึ่งพาพนักงานตรวจสอบค่าความดันจากมาตรวัดเพียงครั้งเดียวต่อหนึ่งชั่วโมง มักจะต้องเผชิญกับปัญหาฟองที่เกิดขึ้นซ้ำแล้วซ้ำเล่าตลอดกะการผลิตหลังจากที่อุณหภูมิเปลี่ยนแปลงไป
วงจรแรงดันตรงข้ามและปริศนาของช่วงเวลาที่เหมาะสม
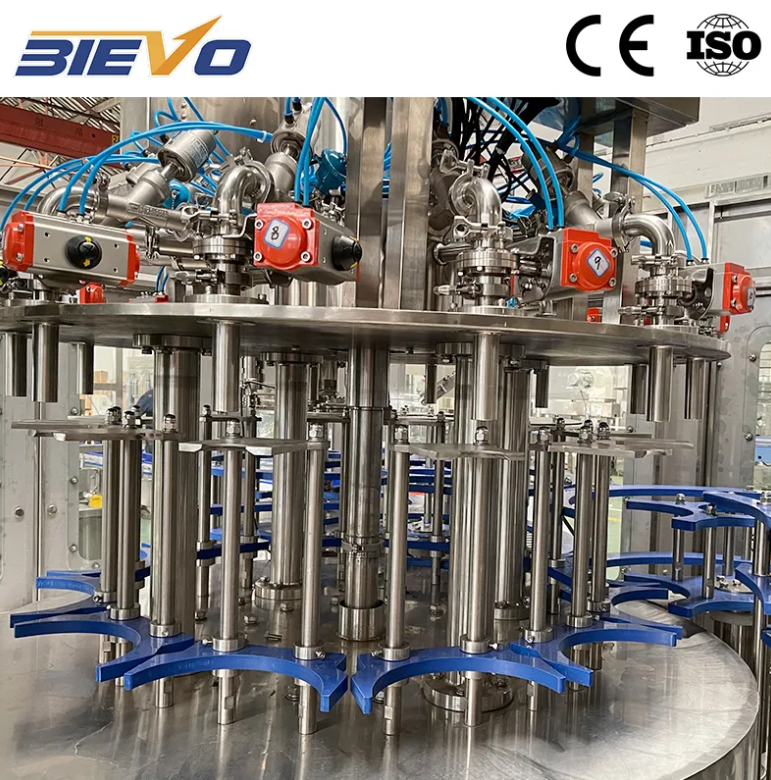
วาล์วสำหรับการบรรจุเองคือจุดที่การควบคุมแรงดันมีความเปลี่ยนแปลงอย่างรวดเร็วที่สุด ภาชนะแต่ละใบจะผ่านลำดับขั้นตอนที่รวดเร็ว: การเพิ่มแรงดันเบื้องต้น การบรรจุภายใต้แรงดันตรงข้าม และสุดท้ายคือการปล่อยแรงดันอย่างควบคุม ช่วงเวลาของแต่ละขั้นตอนมีความสำคัญอย่างยิ่ง หากก๊าซแรงดันตรงข้ามไหลเข้ามาเร็วเกินไป จะพุ่งทะลุผ่านเบียร์ที่อยู่ในท่อบรรจุแล้ว ส่งผลให้เกิดฟองก่อนที่ผลิตภัณฑ์แม้แต่หยดเดียวจะเข้าสู่ขวด หากขั้นตอนการบรรจุเปิดขึ้นก่อนที่ภาชนะจะถูกเพิ่มแรงดันจนเท่ากับแรงดันในถัง ตัวเบียร์จะกระทบกับสภาพแวดล้อมที่มีแรงดันต่ำและปล่อยก๊าซออกมาทันที สำหรับขั้นตอนการระบายอากาศ ซึ่งเป็นช่วงที่ก๊าซที่ถูกแทนที่ออกจากภาชนะขณะที่เบียร์ไหลเข้าไป จำเป็นต้องรักษาระดับแรงดันย้อนกลับให้เพียงพอเพื่อกดทับฟองไม่ให้เกิดขึ้น แต่ยังคงอนุญาตให้ก๊าซไหลออกได้อย่างราบรื่น รายละเอียดหนึ่งที่พบเห็นบ่อยแต่มักถูกมองข้ามคือวาล์วสไนฟ์เตอร์ที่ปลายสุดของรอบการทำงาน กลไกขนาดเล็กนี้จะปล่อยแรงดันเพียงเล็กน้อยหลังจากวาล์วของเหลวปิดลง ทำให้เกิดฟองขึ้นอย่างควบคุม ซึ่งช่วยดันออกซิเจนออกจากพื้นที่ว่างเหนือผิวของของเหลว หากการปล่อยแรงดันผ่านวาล์วสไนฟ์เตอร์รุนแรงเกินไป เบียร์จะพุ่งขึ้นเหนือขอบขวด หากอ่อนแอเกินไป ปริมาณออกซิเจนที่ถูกดูดซึมจะเพิ่มขึ้น ส่งผลให้อายุการเก็บสั้นลง ทุกการเปลี่ยนผ่านเหล่านี้เกิดขึ้นภายในเศษเสี้ยวของวินาทีที่ความเร็วสูง และการควบคุมให้แม่นยำนั้นต้องอาศัยเครื่องบรรจุที่สามารถรักษาระดับแรงดันให้สม่ำเสมอทั่วทุกสถานีวาล์วพร้อมกัน
|
ปัจจัยควบคุมแรงดัน |
สภาพที่เหมาะสม |
รูปแบบความล้มเหลวทั่วไป |
|
แรงดันหัวถังบรรจุ |
รักษาไว้ที่แรงดันอิ่มตัวซึ่งสอดคล้องกับปริมาตร CO2 ของผลิตภัณฑ์และอุณหภูมิ |
การผันผวนของแรงดันจากแหล่งจ่ายก๊าซที่ไม่สม่ำเสมอหรือวาล์วปล่อยแรงดันรั่ว |
|
การปรับสมดุลแรงดันแบบสวนทาง |
บรรจุภัณฑ์ถูกเพิ่มแรงดันให้เท่ากับแรงดันถังก่อนเปิดวาล์วของเหลว |
เวลาในการเพิ่มแรงดันไม่เพียงพอ ส่งผลให้เกิดฟองพุ่งขึ้นทันทีเมื่อเบียร์สัมผัส |
|
แรงดันปล่อยแบบเบา |
การลดแรงดันอย่างนุ่มนวล ทำให้เกิดฟองสูงขึ้นประมาณ 2 ถึง 3 เซนติเมตร |
การปล่อยแรงดันรุนแรงเกินไป ส่งผลให้ผลิตภัณฑ์สูญเสียไปจากกระบอกขวดล้น |
|
ความบริสุทธิ์และความเสถียรของการจ่ายก๊าซ |
ก๊าซเฉื่อยที่จ่ายภายใต้แรงดันคงที่ พร้อมความสามารถในการไหลเพียงพอ |
การปนเปื้อนของความชื้นหรือออกซิเจนที่เปลี่ยนพฤติกรรมของก๊าซในหัวจ่าย |
สิ่งที่เกิดขึ้นเมื่อการจ่ายก๊าซไม่เพียงพอ
ที่สุด เครื่องเติมเบียร์ การมีสินค้าวางจำหน่ายในตลาดไม่สามารถชดเชยระบบจ่ายก๊าซที่ไม่สามารถรองรับความต้องการได้ ก๊าซคาร์บอนไดออกไซด์หรือไนโตรเจนจะต้องไปถึงหัวจ่ายด้วยแรงดันที่สม่ำเสมอและมีปริมาตรเพียงพอเพื่อจัดการกับการใช้งานสูงสุด เมื่อท่อจ่ายก๊าซมีขนาดเล็กเกินไป แรงดันที่ทางเข้าหัวจ่ายจะลดลงระหว่างการปฏิบัติงานด้วยความเร็วสูง เนื่องจากความต้องการชั่วคราวเกินกว่าความสามารถของท่อในการส่งผ่าน แรงดันที่ลดลงนี้ส่งผลโดยตรงให้ภาชนะมีแรงดันต่ำเกินไป และทำให้เกิดโฟมล้นออกมา ความชื้นในระบบจ่ายก๊าซก่อให้เกิดปัญหาอีกรูปแบบหนึ่ง ซึ่งแม้ต่างออกไปแต่ก็สร้างความรำคาญไม่แพ้กัน ไอน้ำในท่อจ่ายก๊าซคาร์บอนไดออกไซด์อาจกลายเป็นผลึกน้ำแข็งตามจุดที่ก๊าซขยายตัว ซึ่งเป็นจุดที่แรงดันก๊าซลดลงอย่างรวดเร็วและอุณหภูมิลดฮวบลงอย่างมาก ผลึกน้ำแข็งขนาดเล็กเหล่านี้จะอุดตันรูเปิดของวาล์ว ทำให้การจ่ายแรงดันไปยังหัวจ่ายแต่ละตัวไม่สม่ำเสมอ โรงเบียร์แห่งหนึ่งในแอฟริกาตะวันออก ซึ่งดำเนินสายบรรจุกระป๋องด้วยความเร็วสูง พบว่าระดับการบรรจุที่ไม่สม่ำเสมอนั้นเกิดจากปัญหานี้พอดี การติดตั้งเครื่องกำจัดความชื้นสำหรับก๊าซที่มีขนาดเหมาะสม และถังเก็บก๊าซ (receiver tank) ที่ติดตั้งก่อนหัวจ่าย สามารถแก้ไขปัญหานี้ได้ภายในเวลาเพียงหนึ่งกะปฏิบัติงาน บทเรียนที่ได้รับนั้นเรียบง่าย: ระบบจ่ายก๊าซไม่ใช่สาธารณูปโภคที่สามารถมองข้ามหรือจัดการเป็นเรื่องรองได้ แต่เป็นส่วนสำคัญหนึ่งของระบบทั้งหมดสำหรับการบรรจุ
การบำรุงรักษาตัวกรอกมีผลโดยตรงต่อความเสถียรของแรงดันอย่างไร
การรั่วของแรงดันไม่ได้ส่งสัญญาณให้ทราบอย่างชัดเจน การรั่วเล็กน้อยจากโอริงที่สึกหรอบนก้านวาล์วเติมอาจส่งเสียงซี๊ดเบาๆ จนไม่มีใครสังเกตเห็นท่ามกลางเสียงรบกวนโดยรอบในห้องบรรจุขวด แต่การรั่วนั้นทำให้แรงดันรั่วไหลออกจากระบบอย่างต่อเนื่อง ตลอดหลายสิบรอบการบรรจุต่อนาที ต่อหัวบรรจุ ผลสะสมเช่นนี้จะลดแรงดันในถังลงเรื่อยๆ และบังคับให้ระบบควบคุมทำงานหนักขึ้นเพื่อชดเชย ในที่สุด การรั่วจะแย่ลงเรื่อยๆ จนการชดเชยถึงขีดจำกัด เมื่อนั้นผู้ปฏิบัติงานจะสังเกตเห็นฟอง แล้วโทษการตั้งค่าเครื่องบรรจุ จึงเริ่มปรับพารามิเตอร์ที่จริงๆ แล้วตั้งไว้ถูกต้องมาตั้งแต่ต้น ทางแก้ไขที่แท้จริงคือ โปรแกรมบำรุงรักษาอย่างเป็นระบบ ซึ่งติดตามอายุการใช้งานของซีลตามจำนวนชั่วโมงการทำงาน แทนที่จะรอให้เกิดความเสียหายที่มองเห็นได้ การประกอบใหม่ของวาล์วบรรจุควรรวมถึงการเปลี่ยนซีลแบบไดนามิกทั้งหมด และทดสอบการลดลงของแรงดัน (pressure decay test) บนวาล์วที่ประกอบเสร็จสมบูรณ์แล้ว ก่อนนำกลับไปติดตั้งบนเครื่อง ท่อระบายอากาศ กระดิ่งจัดศูนย์ และช่องทางการไหลของก๊าซ ล้วนต้องได้รับการตรวจสอบเป็นประจำเพื่อหาสิ่งอุดตันหรือคราบสกปรกที่อาจจำกัดการไหลของก๊าซ และก่อให้เกิดความผิดปกติของแรงดันเฉพาะจุดที่สถานีแต่ละแห่ง
วิศวกรรมที่คาดการณ์สภาวะจริงในโลกแห่งความเป็นจริง
การควบคุมแรงดันในเครื่องบรรจุเบียร์ไม่ใช่สิ่งที่สามารถติดตั้งเพิ่มเติมได้หลังจากผลิตเสร็จแล้ว แต่ถูกผสานเข้าไปอย่างลึกซึ้งในการออกแบบรูปทรงของชามบรรจุ ลักษณะการเปิด-ปิดวาล์ว และการจัดวางท่อจ่ายก๊าซอย่างมีระบบ ความแตกต่างระหว่างเครื่องบรรจุที่ทำงานเสถียรตลอดกะการผลิตเต็มเวลา กับอีกเครื่องหนึ่งที่ต้องปรับแต่งบ่อยครั้ง มักขึ้นอยู่กับว่าผู้ผลิตเข้าใจหลักฟิสิกส์ของการบรรจุภายใต้แรงดันได้ลึกเพียงใดในระยะการออกแบบและวิศวกรรม บริษัทอย่าง BIEVO ซึ่งมีประสบการณ์มากว่าหลายทศวรรษในการสร้างสายการผลิตเครื่องบรรจุและหีบห่อเครื่องดื่มแบบครบวงจร นำความเข้าใจเชิงลึกนี้ไปใช้กับทุกระบบที่ส่งมอบ สถาปัตยกรรมการจัดการแรงดันในระบบเครื่องบรรจุของ BIEVO สะท้อนข้อมูลจริงจากการใช้งานจริงที่เก็บรวบรวมมาอย่างต่อเนื่องจากสถานที่ติดตั้งทั่วทวีปต่าง ๆ และเขตภูมิอากาศที่หลากหลาย เมื่อเครื่องบรรจุถูกส่งถึงสถานที่ติดตั้ง กระบวนการเริ่มใช้งานจริงจะมุ่งเน้นไปที่การปรับแต่งขั้นตอนสุดท้ายเท่านั้น ไม่ใช่การปรับเปลี่ยนโครงสร้างพื้นฐานใหม่ทั้งหมด ความได้เปรียบตั้งแต่ต้นนี้ทำให้บรรลุเป้าหมายการผลิตได้เร็วขึ้น และทีมงานด้านการบรรจุหีบห่อใช้เวลาน้อยลงในการวิเคราะห์ค่าที่แสดงบนมาตรวัดแรงดัน และใช้เวลามากขึ้นในการดำเนินการผลิตสินค้าจริง