
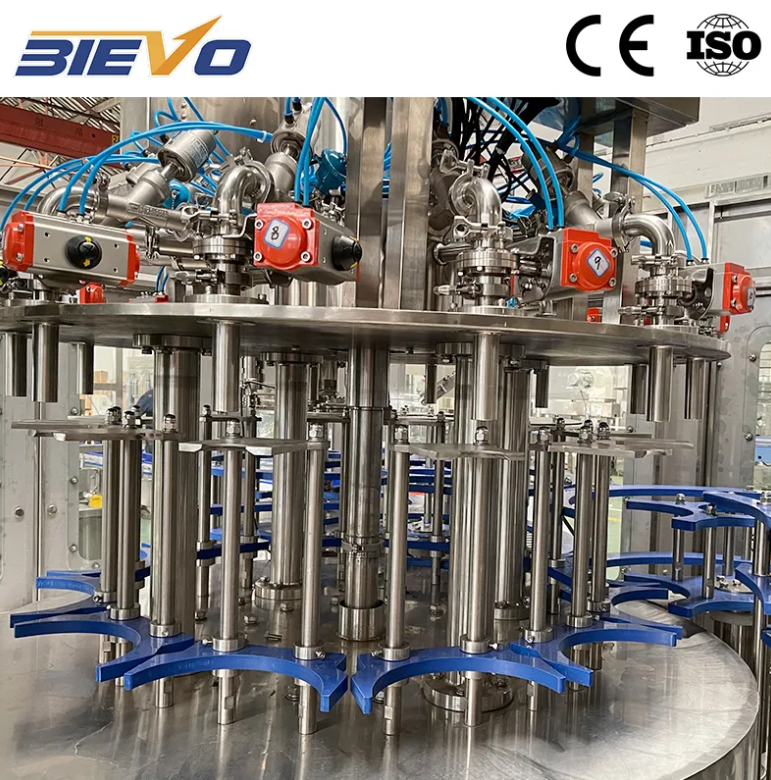
Რა მოქმედებას ახდენს წნევა პივის შევსების მანქანაში ფაქტიურად
Სასმელის შევსების მანქანაში წნევა არ არის უბრალოდ მანომეტრის ერთ-ერთი მნიშვნელობა. ეს არის ფიზიკური ძალა, რომელიც ხანგრძლივად ინარჩუნებს ნახშირორეჟიმს სითხეში გახსნილ მდგომარეობაში, კონტროლებს სითხის გატეკვის სიჩქარეს და განსაზღვრავს, არის თუ არ არის სასმელის ცხენი კონტროლირებადი თუ ის უკონტროლოდ იყრება. სასმელი, რომელიც დგას განათებულ ტანკში, შეიცავს ნახშირორეჟიმს გახსნილ მდგომარეობაში, რადგან მის ზემოთ მდებარე სივრცეში მოცემულია ზუსტად განსაზღვრული ნაკრების წნევა. იმ მომენტში, როდესაც სასმელი შედის შევსების ჭურჭელში და შემდეგ მიემართება შევსების ვალვებისკენ, ნებისმიერი წნევის ცვალება შეიძლება გამოიწვიოს აირის გამოყოფა. ჭურჭელში წნევის ნაკლებობა იწვევს ნახშირორეჟიმის გამოყოფას სითხის კონტეინერში შესვლამდე უკვე. ხოლო წნევის ჭარბობა ამცირებს შევსების სიჩქარეს, რადგან სითხის გატეკვის მიზეზი არსებული წნევის სხვაობა ქრება. წნევასა და გახსნილ აირს შორის არსებული კავშირი მოიცემა ჰენრის კანონით, რომელიც აცხადებს, რომ სითხეში გახსნილი აირის რაოდენობა პირდაპირ პროპორციულია ამ აირის ნაკლებობის წნევას სითხის ზემოთ. ეს არ არის აბსტრაქტული ფიზიკა. ეს აისახება წარმოების ადგილზე როგორც უფრო გლუვი და მუდმივი შევსება ან როგორც ფორმით დაფარული შევსების ხაზი.
Ჭურჭლის წნევის ოპტიმალური წერტილი და მიზეზი, რის გამო ის იძრევა
Სწორი ბოლოს წნევის პოვება არის პირველი ნაბიჯი. მისი შენარჩუნება მთლიანად წარმოების ციკლის განმავლობაში არის ნამდვილი გამოწვევა. იდეალური წნევის მნიშვნელობა დამოკიდებულია რამდენიმე ცვალებად ფაქტორზე: პივის CO₂-ის შემცველობაზე, პროდუქტის ტემპერატურაზე ფილტრის შესასვლელში და საწარმოს სიმაღლეზე ზღვის დონიდან. მექსიკაში, ზღვის დონიდან მნიშვნელოვნად მაღლა მდებარე მინდვრის საწარმო ერთხელ აღმოაჩინა, რომ ევროპული მოწყობილობის სახელმძღვანელოში რეკომენდებული წნევის მნიშვნელობები უბრალოდ არ ეხელოვნებოდნენ. ამ სიმაღლეზე ატმოსფერული წნევის დაბალი მნიშვნელობა ნიშნავდა, რომ ტანკში იგივე აბსოლუტური სავსების წნევის შესანარჩუნებლად ბოლოს გაზომვის წნევა პროპორციულად უფრო მაღალი უნდა იყოს. რეკალიბრაციის შემდეგ ფოამის პრობლემები, რომლებიც საწყის ეტაპზე მინდვრის მუშაობას ართმევდნენ, გაქრნენ. სიმაღლეს გარდა, ბოლოს წნევის იდეალური მნიშვნელობა ცვლის თავის მდგომარეობას პროდუქტის ტემპერატურის ცვლილების მიხედვით. ფილტრში მისვლელი პროდუქტის ტემპერატურის 0,5 °C-ით გაზრდა მოითხოვს სათავის წნევის მცირე გაზრდას CO₂-ის ხსნარში შენარჩუნების მიზნით. ის საწარმოები, რომლებიც ინვესტიციებს აკეთებენ რეალური დროის წნევის მონიტორინგში და ავტომატურ უკუკავშირში, არ არის საჭიროების გარეშე ხელით რეგულატორების მორგება, და შეძლებენ ამ თერმული ცვლილებების უწყვეტ კომპენსაციას. ის საწარმოები, რომლებიც ეყრდნობიან ოპერატორის მიერ საათში ერთხელ გაზომვის მანომეტრზე შემოწმებას, ჩვეულებრივ მთელი ციკლის განმავლობაში ფოამის მოძებნას ახდენენ ტემპერატურის გადახრის შემდეგ.
Საწინააღმდეგო წნევის ციკლი და მისი დროებრივი საიდუმლოები
Სავსების კლაპანი თავად არის ის ადგილი, სადაც წნევის კონტროლი ყველაზე დინამიურად ხდება. თითოეული კონტეინერი სწრაფი მიმდევრობით გადის: საწყისი წნევის მოქმედება, საპირისპირო წნევის ქვეშ სავსება და საბოლოოდ კონტროლირებული წნევის განთავისუფლება. თითოეული ეტაპის დროებრივი მომენტი ძალიან მნიშვნელოვანია. თუ საპირისპირო წნევის აირი ძალიან სწრაფად შევა შიგნით, ის შეიძლება გააკეთოს ხვრელი ბირთვში, რომელიც უკვე სავსების მილშია, და ამით შექმნას სიცხელე კონტეინერში იმ წუთსვე, როდესაც პროდუქტის ერთი წვეთი კი არ შევიდა ბოთლში. თუ სავსების ეტაპი გაიხსნება მანამ, სანამ კონტეინერი სრულად არ იქნება წნევით შევსებული სავსების ჭურჭლის წნევის მოდელს შესატყოლებლად, ბირთვი დაეჯახება დაბალი წნევის გარემოს და მყისიერად გამოიყოფა აირი. გამოტყორვნის ეტაპზე, როდესაც ბირთვის შესვლის დროს კონტეინერიდან გამოიტანება ადგილი დაკავებული აირი, უნდა შენარჩუნდეს საკმარისი უკანა წნევა, რათა სიცხელე ჩაარეგული იყოს, მიუხედავად იმისა, რომ აირი უფრო მოხერხებულად გამოვიდეს. ხშირად გამოტოვებული, მაგრამ მნიშვნელოვანი დეტალი არის ციკლის ბოლოს მდებარე სნიფტერის კლაპანი. ეს პატარა მექანიზმი სითხის კლაპანის დახურვის შემდეგ გამოყოფს მცირე წნევის აფეთქებას, რაც აქმნის კონტროლირებულ სიცხელის ამაღლებას და გამოაგდებს ჟანგბადს სივრციდან. თუ სნიფტერის გამოტყორვნა ძალიან ძლიერია, ბირთვი ამოიფრქვევა ბოთლის ზედა კიდეზე. თუ კი ძალიან მსუბუქია, ჟანგბადის შთანთავსება იზრდება და შემცირდება შენახვის ვადა. ამ გადასვლებიდან თითოეული მიმდინარეობს მეორედ წუთის წილად მაღალი სიჩქარით, ხოლო მათ სწორად შესრულება მოითხოვს სავსებს, რომელიც ერთდროულად ყველა კლაპანის სადგურში მუდმივ წნევას ინარჩუნებს.
|
Წნევის კონტროლის ფაქტორი |
Ოპტიმალური მდგომარეობა |
Გავრცელებული შეცდომის ტიპი |
|
Სავსების ჭურჭლის თავის წნევა |
Შენარჩუნებულია სასრული წნევაზე, რომელიც შეესაბამება პროდუქტის CO2 მოცულობასა და ტემპერატურას |
Წნევის ცვალებადობა არასტაბილური აირის მიწოდების ან გამოყოფის ვენტილების გაჟონვის გამო |
|
Წნევის საწინააღმდეგო გათანაბრება |
Კონტეინერი წნევით აივსება ჭურჭლის წნევამდე სითხის ვენტილის გახსნამდე |
Არასაკმარისი წნევით ავსების დრო, რაც იწვევს ფოამის სწრაფ გამოყოფას ბირთვის კონტაქტზე |
|
Სნიფტერის გამოყოფის წნევა |
Სულ ცოტა წნევის დაკლება, რომელიც იწვევს 2–3 სანტიმეტრიან ქერქის ამაღლებას |
Ძალიან მკაცრი გამოყოფა, რომელიც იწვევს პროდუქტის დაკარგვას ბოთლის გადავსების გამო |
|
Გაზის მიწოდების სისუფთავე და სტაბილურობა |
Ინერტული გაზი მუდმივი მიწოდების წნევით და საკმარისი სიმძლავრით |
Ტენის ან ჟანგბადის გამო გაზის ქცევის ცვლილება სავსებლის შიგნით |
Რა ხდება, როდესაც გაზის მიწოდება არ აკმაყოფილებს მოთხოვნებს
Ყველაზე კარგი ლუდის შევსების მანქანა ბაზარზე არსებული პროდუქტები ვერ ანადგურებენ გაზის მიწოდების სისტემის ნაკლებოვანებას. CO2 ან აზოტი სავსების მოწყობილობაზე უნდა მივიდეს მუდმივი წნევით და საკმარისი მოცულობით, რათა შეძლოს მაღალი მოხმარების პიკების დამუშავება. როდესაც მიწოდების მილი მცირე დიამეტრისაა, სავსების შესასვლელში წნევა ერთდროულად ეშვება მაღალი სიჩქარით მუშაობის დროს, რადგან მოთხოვნა მოკლე დროში აჭარბებს მილის მიერ მიწოდებადი რაოდენობას. ეს წნევის დაცემა პირდაპირ გამოიხატება არასაკმარისად შევსებულ კონტეინერებში და სითხის ფორთოხლის წარმოქმნაში. გაზის მიწოდებაში არსებული ტენი სხვა პრობლემას იწვევს, რომელიც არ აკლებს გასაკვირსებლობას. CO2-ის მილში არსებული წყლის ორთქლი შეიძლება გაზის გაფართოების წერტილებში ყინულის კრისტალების სახით ჩამოყალოს, სადაც წნევა ეშვება და ტემპერატურა მკვეთრად ეცემა. ეს მცირე ყინულის ნაკრებები სავსების თავებში მოთავსებული სარეგულაციო სარქვლების ხვრელებს აბლოკირებენ და იწვევენ არასტაბილურ წნევის მიწოდებას ცალკეულ სავსების თავებზე. აღმოსავლეთ აფრიკაში მდებარე ერთ-ერთ მეთამაშეობაში მაღალი სიჩქარით მუშაობადი კონსერვების ხაზის არასტაბილური სავსების დონე ზუსტად ამ პრობლემას უკავშირდებოდა. სავსების წინამდებარე მხარეს საკმარისი ზომის გაზის გამშრალებლისა და მიღების ტანკის დაყენება ერთი სვლის განმავლობაში პრობლემას ამოხსნა. გაკვეთილი მარტივია: გაზის მიწოდება არ არის მხოლოდ სასარგებლო საშუალება, რომელსაც შემდეგ უნდა განვიხილოთ — ეს სავსების სისტემის განუყოფელი ნაკრებია.
Როგორ აისახება სავსებლის მოვლა პირდაპირ წნევის სტაბილურობაზე
Წნევის დაკარგვა თავისთავად არ აცხადებს თავს. შეიძლება შევსების ვალვის ღერძზე გამოყენებული O-ფორმიანი გარსი ისე გამოიხატოს, რომ მისი ჰისლი იმდენად ჩუმად ჟღერდეს, რომ არ შეიმჩნევოს შევსების დარბაზში არსებული სხვა ხმების ფონზე. მაგრამ ეს პატარა დაკარგვა სისტემიდან წნევას უწყვეტად აკლებს. წუთში ათეულობით შევსების ციკლების განმავლობაში, თითოეულ შევსების თავზე ამ ეფექტი კუმულაციურად მოქმედებს, რაც საყრდენის წნევის დაქვეითებას იწვევს და მარეგულირებლის სისტემას მეტი ძალისხმევის გაწევას აიძულებს კომპენსაციის მიზნით. საბოლოოდ დაკარგვა უფრო მეტად იზრდება და კომპენსაცია მიაღწევს თავის ლიმიტს. ამ მომენტში ოპერატორი ხარშის ფორმირებას ამჩნევს, შევსების პარამეტრებს ადანაშაულებს და იწყებს მათ რეგულირებას, რომლებიც საწყისში სწორად იყო დაყენებული. რეალური ამოხსნა მდგომარეობს სისტემურ მომსახურებაში, რომელიც საკეტის სიცოცხლის ხანგრძლივობას მომსახურების საათების მიხედვით აკონტროლებს, ხოლო არ ელოდება ხილული დაშლის მომენტს. შევსების ვალვის რეკონსტრუქცია უნდა მოიცავდეს ყველა დინამიკური საკეტის ჩანაცვლებას და ვალვის ასემბლირების შემდეგ მის შემოწმებას წნევის დაკლების ტესტით, სანამ ის ხელახლა მანქანაზე დამონტაჟდება. გამოშვების მილები, ცენტრირების ბელის და აირის გამავალი გზები ყოველთვის უნდა შეიმოწმდეს დაბლოკვების ან ნაგროვების არსებობის მიხედვით, რაც შეიძლება შეაფერხოს აირის გამავალი სიჩქარე და იწვევს ცალკეული სადგურების მიმართულებით ადგილობრივ წნევის ანომალიებს.
Ინჟინერია, რომელიც წინასწარ უპასუხებს რეალური სამყაროს პირობებს
Სასმელების დასავსებლად გამოყენებული მანქანის წნევის კონტროლი არ არის ის, რასაც შემდეგ შეიძლება მივამაგროთ. ეს ჩაშენებულია სავსებლის ჭურჭლის გეომეტრიაში, ვალვების მოძრაობის პროფილებში და აირის განაწილების მანიფოლდის მარშრუტიზაციაში. იმ სავსებლის შორის, რომელიც მთლიანად სტაბილურად მუშაობს მთელი სვლის განმავლობაში, და იმ სავსებლის შორის, რომელსაც მუდმივად უნდა მოვარეგულიროთ, ხშირად სხვაობა მდგომარეობს მწარმოებლის იმ გაგებაში, რომელიც ინჟინერიის ეტაპზე ჰქონდა წნევით სავსების ფიზიკის შესახებ. კომპანია ბიევო, რომელსაც სასმელების სრული სავსებლისა და პაკეტირების ხაზების აშენების ათეულობით წლების გამოცდილობა აქვს, ამ გაგებას ყველა სისტემაში გადასცემს, რომელსაც მიაწოდებს. ბიევო-ს სავსებლის სისტემებში წნევის მართვის არქიტექტურა ასახავს რამდენიმე კონტინენტსა და კლიმატურ ზონაში დაყენებული სისტემებიდან შეგროვებულ წლების განმავლობაში მიღებულ ველურ მონაცემებს. როდესაც სავსებელი სამუშაო ადგილზე მიაღწევს, დამონტაჟების პროცესი მიზანად ისახავს ზუსტ რეგულირებას, არ არის ხელახლა დიზაინის შექმნა. ეს წინასწარი უპირატესობა ნიშნავს, რომ წარმოების მიზნები უფრო სწრაფად მიიღწევა, ხოლო პაკეტირების გუნდი ნაკლებად ხარჯავს დროს წნევის მანომეტრების წაკითხვაზე და უფრო მეტად — პროდუქტის მოძრაობაზე.
Სარჩევი
- Რა მოქმედებას ახდენს წნევა პივის შევსების მანქანაში ფაქტიურად
- Ჭურჭლის წნევის ოპტიმალური წერტილი და მიზეზი, რის გამო ის იძრევა
- Საწინააღმდეგო წნევის ციკლი და მისი დროებრივი საიდუმლოები
- Რა ხდება, როდესაც გაზის მიწოდება არ აკმაყოფილებს მოთხოვნებს
- Როგორ აისახება სავსებლის მოვლა პირდაპირ წნევის სტაბილურობაზე
- Ინჟინერია, რომელიც წინასწარ უპასუხებს რეალური სამყაროს პირობებს