
Ko spiediens patiesībā dara alus pildītājā
Spiediens alus pildīšanas mašīnā nav vienkārši iestatījums uz manometra. Tas ir fizikālais spēks, kas uztur oglekļa dioksīdu šķīdumā, regulē plūsmas ātrumu un nosaka, vai putas paliek kontrolējamās vai iziet no kontroles. Alus, kas atpūšas gaišajā tvertnē, satur CO2 šķīdumā, jo tā virspusē esošais telpas daļējais spiediens tiek uzturēts precīzi pie piesātinājuma spiediena. Tiklīdz alus nonāk pildīšanas bļodā un pēc tam virzās uz pildīšanas vārstiem, katrs spiediena svārstījums kļūst potenciāls stimulijs gāzes izdalīšanai. Pārāk zems spiediens bļodā izraisa CO2 strauju izdalīšanos no šķīduma jau pirms alus sasniedz trauku. Pārāk augsts spiediens samazina pildīšanas ātrumu, jo pazūd spiediena starpība, kas nodrošina plūsmu. Saistība starp spiedienu un šķīdušo gāzi pakļaujas Henrija likumam, kurš nosaka, ka šķīdumā šķīdušās gāzes daudzums ir tieši proporcionāls šīs gāzes daļējam spiedienam virs šķidruma. Tas nav abstrakta fizika. Tas redzams ražošanas telpā kā gludas, vienmērīgas pildīšanas operācijas vai kā iepakošanas līnija, kas tiek apglabāta putās.
Bļodas spiediena ideālais punkts un iemesls, kāpēc tas pārvietojas
Pareiza bļodas spiediena noteikšana ir pirmais solis. To uzturēt visu ražošanas maiņu ir patiesais izaicinājums. Ideālais spiediena iestatījums ir atkarīgs no vairākiem mainīgiem faktoriem: alus CO2 saturā, produktu temperatūrā pie pildītāja ieejas un rūpnīcas augstumā virs jūras līmeņa. Alus darītava Meksikā, kas atrodas daudz augstāk par jūras līmeni, reiz atklāja, ka Eiropas aprīkojuma rokasgrāmatā ieteiktie spiediena iestatījumi vienkārši nebija piemēroti. Zemākais atmosfēras spiediens šajā augstumā nozīmēja, ka pildītāja bļodai bija nepieciešams proporcionali augstāks manometriskais spiediens, lai tvertnē saglabātu to pašu absolūto piesātinājuma spiedienu. Pēc kalibrēšanas sākuma posmā radušās putas problēmas pazuda. Turklāt bļodas spiediena optimālais punkts mainās arī tad, kad produkta temperatūra svārstās. Ja produkts pie pildītāja ieejas ir par 0,5 °C siltāks, galvenā spiediena palielināšana ir nepieciešama, lai CO2 paliktu šķīdumā. Rūpnīcas, kas iegulda reāllaika spiediena uzraudzībā un automātiskos atgriezeniskās saites ciklus, nevis manuālos regulatora pielāgojumus, var nepārtraukti kompensēt šīs termiskās izmaiņas. Tās rūpnīcas, kurās operators pārbauda manometru tikai reizi stundā, parasti pēc temperatūras svārstībām visu atlikušo maiņu pavada, cenšoties novērst putas.
Pretestības cikls un tā laikošanas noslēpumi
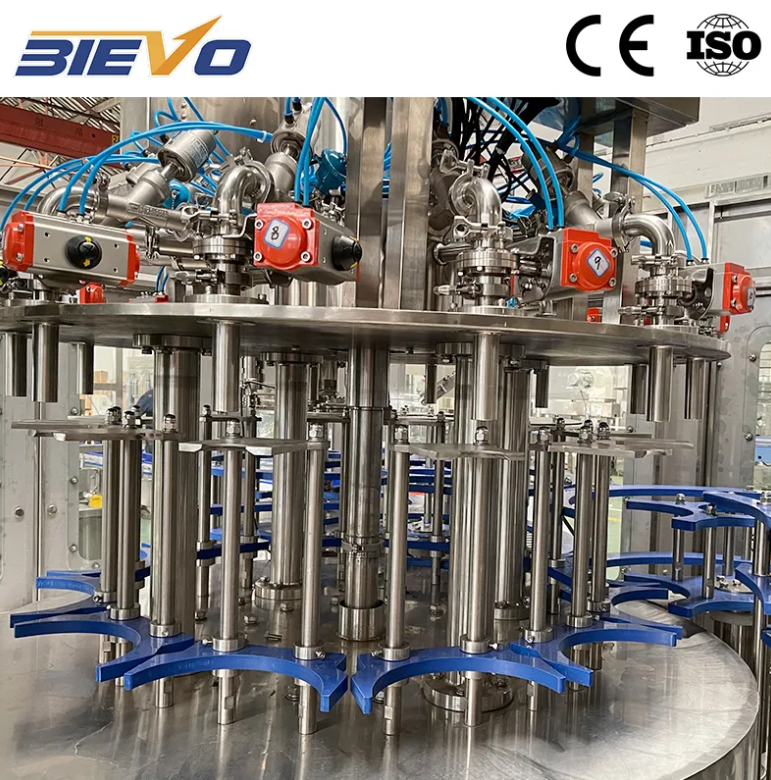
Patīkamās vārstu pašu iekšienē spiediena kontrole kļūst visdinamiskākā. Katrs konteiners iziet ātru secību: sākotnējo paaugstināto spiedienu, piepildīšanu pretspiedienā un beigās kontrolētu spiediena samazināšanu. Katras fāzes ilgums ir ārkārtīgi svarīgs. Ja pretspiediena gāze plūst pārāk ātri, tā var izveidot caurumu jau piepildītajā pildīšanas caurulē esošajā alus, radot putas, pirms pat viena pilna produkts nonāk pudelē. Ja piepildīšanas fāze sākas pirms konteiners ir pilnībā paaugstinājis spiedienu līdz līmenim, kas atbilst traukam, alus nonāk zemā spiediena vidē un uzreiz izdala gāzi. Vēdināšanas fāzē, kad gāze tiek izvadīta no konteinera, kamēr alus plūst iekšā, jāsaglabā pietiekams pretspiediens, lai novērstu putas, vienlaikus ļaujot gāzei viegli izplūst. Bieži vien neievērota, bet svarīga detaļa ir cikla beigās esošais sniftera vārsts. Šis mazais mehānisms pēc šķidruma vārsta aizvēršanas izlaiž nelielu spiediena pufi, radot kontrolētu putas pacelšanos, kas izdzen skābekli no tukšās telpas virs šķidruma. Pārāk spēcīga sniftera atvēršana izraisa alus izplūdi pāri pudelēs malai. Pārāk mīksta — palielinās skābekļa uzsūkšanās, saīsinot derīguma termiņu. Katrs no šiem pārejas posmiem notiek daļās sekundes augstā ātrumā, un to precīza izpilde prasa pildītāju, kurš vienlaicīgi uztur vienmērīgu spiedienu visos vārsta stacionāros punktos.
|
Spiediena regulēšanas koeficients |
Optimāls stāvoklis |
Biežākās bojājumu formas |
|
Pildīšanas trauka galvas spiediens |
Uzturēts piesātinājuma spiedienā, kas atbilst produkta CO2 tilpumam un temperatūrai |
Spiediena svārstības nevienmērīgas gāzes piegādes vai noplūdošu drošības vārstu dēļ |
|
Pretpiespiediena izlīdzināšana |
Iepakojums tiek piespiedots līdz trauka spiedienam pirms šķidruma vārsta atveras |
Nepietiekams piespiedes laiks, kas izraisa strauju putu veidošanos, saskaroties ar alu |
|
Putu izlaišanas spiediens |
Mierīgs spiediena kritums, kas rada aptuveni 2–3 cm augstu putas |
Pārāk intensīva izlaišana, kas izraisa produkta zudumu caur pudeles pārpilšanos |
|
Gāzes piegādes tīrība un stabilitāte |
Inertā gāze ar nemainīgu piegādes spiedienu un pietiekamu plūsmas jaudu |
Mitruma vai skābekļa piesārņojums, kas maina gāzes uzvedību aizpildītājā |
Kas notiek, ja gāzes piegāde ir nepietiekama
Labākais alu piepildīšanas mašīna uz tirgus nevar kompensēt gāzes piegādes sistēmu, kas nespēj tikt galā ar pieprasījumu. CO2 vai slāpekļa gāzei jānonāk pie pildītāja ar stabili spiedienu un pietiekami lielu tilpumu, lai apkalpotu maksimālo patēriņu. Ja piegādes caurule ir pārāk maza, tad augstas ātruma darbības laikā spiediens pie pildītāja ieejas samazinās, jo patēriņš uz brīdi pārsniedz to, ko caurules var nodrošināt. Šis spiediena kritums tieši izraisa nepietiekamu spiedienu konteineros un putas, kas izplūst ārā. Mitrums gāzes piegādē rada citu, bet vienlīdz nomācošu problēmu. CO2 caurulē esošais ūdens tvaiks var veidot ledus kristālus izplešanās vietās, kur gāzes spiediens samazinās un temperatūra strauji nokrīt. Šie mazie ledus daļiņas aizsprosto vārstu atveres un izraisa nestabila spiediena piegādi atsevišķajām pildīšanas galviņām. Alus darītava Austrumāfrikā, kas darbināja augsta ātruma konservēšanas līniju, identificēja nepastāvīgos pildīšanas līmeņus tieši šīs problēmas dēļ. Pareizi izmērotas gāzes žāvētāja un piegādes tvertnes uzstādīšana pildītāja priekšā problēmu atrisināja vienā darba maiņā. Mācība ir vienkārša: gāzes piegāde nav pakalpojums, ko var ignorēt. Tā ir neatņemama pildīšanas sistēmas sastāvdaļa.
Kā aizpildītāja apkope tieši ietekmē spiediena stabilitāti
Spiediena noplūdes nepaziņo sevi skaļi. Nolietojusies O-formas gredzena gultne uz piepildes vārsta stieņa var čirkstēt tik klusi, ka to neviens nedzird pār apkārtējo troksni pildīšanas telpā. Tomēr šī niecīgā noplūde nepārtraukti izlaiž spiedienu no sistēmas. Desmitiem pildīšanas ciklu minūtē katrā galvā kumulatīvais efekts samazina katla spiedienu un liek vadības sistēmai intensīvāk strādāt, lai kompensētu zudumu. Galu galā noplūde kļūst vēl lielāka, un kompensācija sasniedz savu robežu. Tad operators redz putu, vaino pildītāja iestatījumus un sāk pielāgot parametrus, kas sākotnēji bija pareizi. Patiesais risinājums ir sistēmiska tehniskās apkopes programma, kas uzraudzības gumijas blīvējumu kalpošanas laiku pēc darba stundām, nevis gaida redzamu bojājumu. Piepildes vārsta remontam jāiekļauj visu dinamisko blīvējumu nomaiņa un spiediena samazināšanās tests uz montētā vārsta pirms tā atkal tiek uzstādīts mašīnā. Vēdināšanas caurules, centrēšanas zvani un gāzes caurumi visi prasa regulāru pārbaudi, lai noteiktu aizsprostojumus vai nogulsnes, kas var ierobežot gāzes plūsmu un radīt lokālus spiediena traucējumus atsevišķās stacijās.
Inženierija, kas paredz reālās pasaules apstākļus
Spiediena kontrole alus pildīšanas mašīnā nav kaut kas, ko var vienkārši pievienot vēlāk. Tā ir iestrādāta pildītāja baseina ģeometrijā, vārstu darbības profilos un gāzes sadalīšanas kolektora maršrutēšanā. Starpība starp pildītāju, kas stabili darbojas visu darba maiņu, un to, kuram nepārtraukti jāveic pielāgojumi, bieži vien ir saistīta ar to, cik labi ražotājs izprata spiediena pildīšanas fizikas principus inženierijas posmā. Uzņēmums, piemēram, BIEVO, kurš desmitiem gadu piedāvā pilnas dzērienu pildīšanas un iepakojuma līnijas, šo izpratni ievieš katrā piegādātajā sistēmā. BIEVO pildīšanas sistēmu spiediena pārvaldības arhitektūra atspoguļo gadu ilgu lauka datu vākšanu no uzstādījumiem vairākos kontinentos un dažādos klimata reģionos. Kad pildītājs nonāk objektā, nodošanas process koncentrējas uz precīzu pielāgošanu, nevis uz pārprojektēšanu. Šis priekšrocības iegūšanas process nozīmē, ka ražošanas mērķi tiek sasniegti ātrāk, un iepakojuma komanda pavada mazāk laika, interpretējot spiediena manometrus, un vairāk laika — ražojot produktu.
Saturs
- Ko spiediens patiesībā dara alus pildītājā
- Bļodas spiediena ideālais punkts un iemesls, kāpēc tas pārvietojas
- Pretestības cikls un tā laikošanas noslēpumi
- Kas notiek, ja gāzes piegāde ir nepietiekama
- Kā aizpildītāja apkope tieši ietekmē spiediena stabilitāti
- Inženierija, kas paredz reālās pasaules apstākļus