
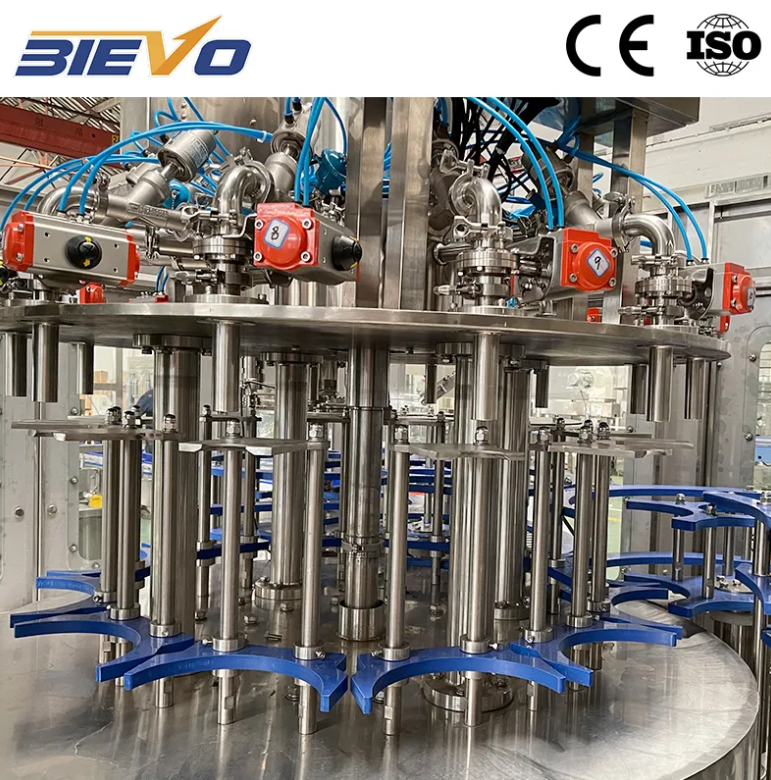
ຄວາມດັນເຮັດຫຍັງແທ້ໆໃນເຄື່ອງເຕີມເບຍ
ຄວາມດັນພາຍໃນເຄື່ອງເຕີມເບຍບໍ່ໄດ້ເປັນພຽງການຕັ້ງຄ່າໃນເຄື່ອງວັດແທກເທົ່ານັ້ນ. ມັນເປັນແຮງທາງກາຍທີ່ຮັກສາກາຊີໂອເທີ (CO2) ໃຫ້ຢູ່ໃນສະຖານະທີ່ຖືກລະລາຍຢູ່ໃນຂອງເຫຼື້ອງ, ຄວບຄຸມອັດຕາການໄຫຼ, ແລະ ກຳນົດວ່າຟອງຈະຢູ່ໃນການຄວບຄຸມໄດ້ຫຼືບໍ່. ເບຍທີ່ຢູ່ນິ້ງຢູ່ໃນຖັງສະອາດ (bright tank) ຈະຮັກສາ CO2 ໄວ້ໃນສະຖານະທີ່ຖືກລະລາຍ ເນື່ອງຈາກຄວາມດັນຂອງບໍລິເວນທີ່ຢູ່ເທິງຂອງເບຍ (headspace) ຖືກຮັກສາໃຫ້ຢູ່ໃນລະດັບຄວາມດັນທີ່ແນ່ນອນເພື່ອໃຫ້ CO2 ສາມາດລະລາຍໄດ້ຢ່າງເຕັມທີ່. ໃນເວລາທີ່ເບຍເລີ່ມເຂົ້າໄປໃນຖັງເຕີມ (filler bowl) ແລ້ວຈຶ່ງເຄື່ອນໄປສູ່ວາວເຕີມ (filling valves), ທຸກໆການປ່ຽນແປງຂອງຄວາມດັນຈະເປັນສາເຫດທີ່ເຮັດໃຫ້ກາຊີເລີ່ມອອກຈາກສະຖານະທີ່ຖືກລະລາຍ. ຖ້າຄວາມດັນໃນຖັງເຕີມຕ່ຳເກີນໄປ, CO2 ຈະອອກຈາກສະຖານະທີ່ຖືກລະລາຍກ່ອນທີ່ເບຍຈະເຂົ້າໄປໃນບໍ່ດົນ. ຖ້າຄວາມດັນສູງເກີນໄປ, ອັດຕາການເຕີມຈະຊ້າລົງ ເນື່ອງຈາກຄວາມແຕກຕ່າງຂອງຄວາມດັນທີ່ເປັນຕົວຂັບການໄຫຼຈະຫາຍໄປ. ຄວາມສຳພັນລະຫວ່າງຄວາມດັນ ແລະ ກາຊີທີ່ຖືກລະລາຍຢູ່ໃນຂອງເຫຼື້ອງນີ້ເປັນໄປຕາມກົດເລີ່ມຂອງເຮນຣີ (Henry’s Law), ເຊິ່ງກ່າວວ່າ ປະລິມານຂອງກາຊີທີ່ຖືກລະລາຍຢູ່ໃນຂອງເຫຼື້ອງຈະສຳພັນໂດຍກົງກັບຄວາມດັນສ່ວນທີ່ຂອງກາຊີນັ້ນທີ່ຢູ່ເທິງຂອງເຫຼື້ອງ. ນີ້ບໍ່ແມ່ນທິດສະດີດ້ານຟິສິກທີ່ຢູ່ຫ່າງไกล. ມັນຈະປາກົດໃນເຂດຜະລິດຕະກຳເປັນການເຕີມທີ່ເປັນໄປຢ່າງລຽບເລື່ອງ ແລະ ສອດຄ່ອງ ຫຼື ເປັນແຖວການຫຸ້ມຫໍ່ທີ່ຖືກຟອງທົ່ວ.
ຈุดທີ່ເຮັດໃຫ້ຄວາມກົດດັນຂອງຖ້ວຍຢູ່ໃນລະດັບທີ່ເໝາະສົມ ແລະ ເຫດຜົນທີ່ມັນເคลື່ອນທີ່
ການຊອກຫາຄວາມດັນທີ່ຖືກຕ້ອງຂອງຖັງເປັນຂັ້ນຕອນທຳອິດ. ແຕ່ການຮັກສາຄວາມດັນນີ້ໃຫ້ຄົງທີ່ຕະຫຼອດການຜະລິດໃນແຕ່ລະການເຮັດວຽກຈຶ່ງເປັນບັນຫາທີ່ທ້າທາຍຢ່າງແທ້ຈິງ. ຄ່າຄວາມດັນທີ່ເໝາະສົມຈະຂຶ້ນກັບປັດໄຈຫຼາຍຢ່າງທີ່ປ່ຽນແປງໄປເລື້ອຍໆ: ປະລິມານ CO2 ໃນເບຍ, ອຸນຫະພູມຂອງຜະລິດຕະພັນທີ່ເຂົ້າສູ່ເຄື່ອງເຕີມ, ແລະ ຄວາມສູງຂອງສະຖານທີ່ຕັ້ງ. ບ່ອນຜະລິດເບຍແຫ່ງໜຶ່ງໃນເມັກຊິໂກ ທີ່ຕັ້ງຢູ່ສູງເທິງລະດັບນ້ຳທະເລຢ່າງຫຼວງຫຼາຍ ໄດ້ຄົ້ນພົບວ່າ ຄ່າຄວາມດັນທີ່ແນະນຳໄວ້ໃນຄູ່ມືເຄື່ອງຈັກຈາກເອີຣົບນັ້ນບໍ່ສາມາດນຳໄປໃຊ້ໄດ້ຈິງ. ເນື່ອງຈາກຄວາມດັນຂອງບໍລະຍາກາດທີ່ຕ່ຳກວ່າໃນຄວາມສູງດັ່ງກ່າວ ຈຶ່ງຕ້ອງຕັ້ງຄ່າຄວາມດັນທີ່ວັດໄດ້ (gauge pressure) ສູງຂຶ້ນເທົ່າທີ່ຈຳເປັນເພື່ອຮັກສາຄວາມດັນສຸດທິ (absolute saturation pressure) ຂອງເຄື່ອງໃຫ້ຄົງທີ່ພາຍໃນຖັງ. ຫຼັງຈາກປັບຄ່າໃໝ່ ບັນຫາຟອມທີ່ເກີດຂຶ້ນຕະຫຼອດການເລີ່ມຕົ້ນການຜະລິດກໍຫາຍໄປ. ນອກຈາກຄວາມສູງແລ້ວ ຈຸດທີ່ເໝາະສົມຂອງຄວາມດັນຖັງຍັງປ່ຽນໄປຕາມການປ່ຽນແປງຂອງອຸນຫະພູມຜະລິດຕະພັນ. ຖ້າອຸນຫະພູມຂອງຜະລິດຕະພັນທີ່ເຂົ້າເຄື່ອງເຕີມສູງຂຶ້ນເຖິງ 0.5 ອົງສາເຊັນຕີເགດ ກໍຈຳເປັນຕ້ອງເພີ່ມຄວາມດັນທີ່ຫົວເຄື່ອງເລັກນ້ອຍເພື່ອຮັກສາ CO2 ໃຫ້ຢູ່ໃນສະພາບທີ່ຖືກແຕ່ງແຕ່ມ. ສະຖານທີ່ທີ່ລົງທຶນໃນລະບົບຕິດຕາມຄວາມດັນແບບທັນທີ ແລະ ມີລະບົບປ້ອງກັນອັດຕະໂນມັດ (automated feedback loops) ແທນທີ່ຈະປັບຄ່າດ້ວຍມື ຈະສາມາດປັບຄ່າເພື່ອຊົດເຊີຍການປ່ຽນແປງທີ່ເກີດຈາກອຸນຫະພູມໄດ້ຢ່າງຕໍ່ເນື່ອງ. ແຕ່ສະຖານທີ່ທີ່ອີງໃສ່ເຈົ້າໜ້າທີ່ເຂົ້າໄປກວດສອບເຄື່ອງວັດແທກຄວາມດັນເພີຍງຄັ້ງດຽວຕໍ່ຊົ່ວໂມງ ມັກຈະເກີດບັນຫາຟອມຕະຫຼອດເວລາທີ່ເຫຼືອຂອງການເຮັດວຽກ ຫຼັງຈາກທີ່ອຸນຫະພູມມີການປ່ຽນແປງ.
ວົດຈັກຄວາມດັນຕ້ານ ແລະ ລາຍລະອຽດທີ່ເປັນຄວາມລັບຂອງເວລາ
ວາວທີ່ໃຊ້ເຕີມນີ້ເອງແມ່ນຈຸດທີ່ການຄວບຄຸມຄວາມດັນເກີດຂຶ້ນຢ່າງໄວວາທີ່ສຸດ. ແຕ່ລະຖັງຈະຜ່ານລຳດັບຂະບວນການຢ່າງໄວວາ: ການເພີ່ມຄວາມດັນເບື້ອງຕົ້ນ, ການເຕີມດ້ວຍຄວາມດັນຕ້ານ, ແລະສຸດທ້າຍແມ່ນການປ່ອຍຄວາມດັນອອກຢ່າງຄວບຄຸມ. ເວລາຂອງແຕ່ລະຂະບວນການນີ້ມີຄວາມສຳຄັນຫຼາຍ. ຖ້າກາຊີ່ທີ່ໃຊ້ເປັນຄວາມດັນຕ້ານເຂົ້າໄປຢ່າງໄວເກີນໄປ, ມັນອາດຈະເຮັດໃຫ້ເກີດຮູໃນເບຍທີ່ຢູ່ໃນທໍ່ເຕີມແລ້ວ, ເຮັດໃຫ້ເກີດຟອມກ່ອນທີ່ຈະມີເບຍໃດໆຕົກລົງໄປໃນຂວດ. ຖ້າຂະບວນການເຕີມເປີດຂຶ້ນກ່ອນທີ່ຖັງຈະຖືກເພີ່ມຄວາມດັນຢ່າງເຕັມທີ່ເພື່ອໃຫ້ເທົ່າກັບຄວາມດັນໃນຖັງເກັບ, ເບຍຈະຕົກຢູ່ໃນສະພາບແວດລ້ອມທີ່ມີຄວາມດັນຕ່ຳ ແລະຈະປ່ອຍກາຊີ່ອອກທັນທີ. ຂະບວນການປ່ອຍອາກາດອອກ (vent phase), ໂດຍທີ່ກາຊີ່ທີ່ຖືກຂະຍາຍອອກຈະອອກຈາກຖັງໃນເວລາທີ່ເບຍກຳລັງເຕີມເຂົ້າໄປ, ຈະຕ້ອງຮັກສາຄວາມດັນຕ້ານໃຫ້ພໍເທົ່າທີ່ຈະປ້ອງກັນການເກີດຟອມໄດ້ ແຕ່ຍັງຄົງເຮັດໃຫ້ກາຊີ່ອອກໄດ້ຢ່າງລຽບງ່າຍ. ລາຍລະອຽດທີ່ຄົນມັກລືມເບິ່ງເຖິງແມ່ນຈະເກີດຂຶ້ນເລື້ອຍໆ ແມ່ນວາວ snifter ທີ່ຢູ່ທ້າຍຂອງວຟົງການ. ເຄື່ອງຈັກນ້ອຍໆນີ້ຈະປ່ອຍຄວາມດັນອອກເປັນເບິ່ງນ້ອຍໆຫຼັງຈາກວາວເຕີມຂອງເຫີດປິດ, ເຮັດໃຫ້ຟອມເກີດຂຶ້ນຢ່າງຄວບຄຸມ ເພື່ອດັນອົກຊີເຈັນອອກຈາກບໍລິເວນຫົວຂວດ. ຖ້າການປ່ອຍຄວາມດັນດ້ວຍວາວ snifter ແຮງເກີນໄປ, ເບຍຈະລົ້ນອອກມາເທິງປາກຂວດ; ແຕ່ຖ້າເບົາເກີນໄປ, ອົກຊີເຈັນຈະຖືກດຶງເຂົ້າມາຫຼາຍຂຶ້ນ, ເຮັດໃຫ້ອາຍຸການເກັບຮັກສາສັ້ນລົງ. ການປ່ຽນແປງທັງໝົດເຫຼົ່ານີ້ເກີດຂຶ້ນພາຍໃນເວລາສັ້ນໆ ແລະໃນຄວາມໄວສູງ, ແລະການຄວບຄຸມໃຫ້ຖືກຕ້ອງຈະຕ້ອງໃຊ້ເຄື່ອງເຕີມທີ່ສາມາດຮັກສາຄວາມດັນໃຫ້ຄົງທີ່ໃນທຸກໆສະຖານີວາວໃນເວລາດຽວກັນ.
|
ປັດໄຈຄວບຄຸມຄວາມກົດດັນ |
ສະພາບທີ່ເໝາະສົມ |
ຮູບແບບຂອງຄວາມລົ້ມເຫຼວທີ່ເກີດຂຶ້ນບ່ອຍໆ |
|
ຄວາມກົດດັນທີ່ຫົວຖັງເຕີມ |
ຮັກສາໃຫ້ຢູ່ໃນຄວາມກົດດັນຂອງຈຸດອິ່ມຕົວ ທີ່ສອດຄ່ອງກັບປະລິມານ CO2 ແລະ ອຸນຫະພູມຂອງຜະລິດຕະພັນ |
ການປ່ຽນແປງຄວາມກົດດັນເນື່ອງຈາກການຈັດຫາອາກາດທີ່ບໍ່ເໝາະສົມ ຫຼື ວາວປ່ອຍຄວາມກົດດັນທີ່ຮັ່ວໄຫຼ |
|
ການປົ່ຽນແປງຄວາມກົດດັນຢ່າງເທົ່າທຽມກັນ |
ການເພີ່ມຄວາມກົດດັນໃຫ້ກັບຖັງເກັບກ່ອນທີ່ວາວເປີດເພື່ອໃຫ້ຂອງເຫຼວລົ້ນອອກ |
ເວລາທີ່ໃຊ້ໃນການເພີ່ມຄວາມກົດດັນບໍ່ພຽງພໍ ສົ່ງຜົນໃຫ້ເກີດການເປີດຕົວຢ່າງໄວວາ (flash foaming) ເມື່ອເບີເຣີ້ ສຳຜັດກັບຖັງ |
|
ຄວາມກົດດັນທີ່ປ່ອຍອອກດ້ວຍວິທີການ Snifter |
ການຫຼຸດລົງຂອງຄວາມກົດດັນຢ່າງນຸ້ມນວນ ເຊິ່ງເຮັດໃຫ້ເກີດຟອມສູງຂຶ້ນປະມານ 2 ເຖິງ 3 ເຊັນຕີແມັດເຕີ |
ການປ່ອຍອອກທີ່ຮຸນແຮງເກີນໄປ ສົ່ງຜົນໃຫ້ເກີດການສູນເສຍຜະລິດຕະພັນຈາກການລົ້ນຂອງຂວດ |
|
ຄວາມບໍລິສຸດ ແລະ ຄວາມສະຖຽນຂອງກາຊສະຫນອງ |
ກາຊອື່ນທີ່ບໍ່ເຮັດປະຕິກິລິຍາ ດ້ວຍຄວາມດັນທີ່ສະເໝືອນກັນ ແລະ ມີຄວາມຈຸກທີ່ພໍເທົ່າທີ່ຈະສາມາດສົ່ງໄດ້ |
ການປົນເປືືອນດ້ວຍຄວາມຊື້ນ ຫຼື ເຊື້ອອົກຊີເຈນ ທີ່ປ່ຽນແປງການປະພຶດຕົວຂອງກາຊໃນເຄື່ອງເຕີມ |
ເກີດຫຍັງຂຶ້ນເມື່ອກາຊສະຫນອງບໍ່ພໍ
ທີ່ດີທີ່ສຸດ ເຄື່ອງປັບໄພລູ ໃນຕະຫຼາດບໍ່ສາມາດຊົດເຊີຍລະບົບການຈັດສົ່ງກາຊທີ່ບໍ່ສາມາດຕາມທັນຄວາມຕ້ອງການໄດ້. ກາຊ CO2 ຫຼື ໄນໂຕຣເຈນຕ້ອງມາຮອດທີ່ຕົວເຕີມດ້ວຍຄວາມດັນທີ່ຄົງທີ່ ແລະ ມີປະລິມານພໍທີ່ຈະຮັບມືກັບການໃຊ້ງານສູງສຸດ. ເມື່ອທໍ່າທີ່ຈັດສົ່ງມີຂະໜາດນ້ອຍເກີນໄປ ຄວາມດັນທີ່ທ້າວເຂົ້າຂອງຕົວເຕີມຈະຫຼຸດລົງໃນເວລາທີ່ເຄື່ອງເຮັດວຽກຢູ່ຄວາມໄວສູງ ເນື່ອງຈາກຄວາມຕ້ອງການຊົ່ວຄາວເກີນກວ່າທີ່ທໍ່າຈະສາມາດສົ່ງໄດ້. ຄວາມຫຼຸດລົງຂອງຄວາມດັນນີ້ຈະສົ່ງຜົນໂດຍກົງຕໍ່ການບໍ່ມີຄວາມດັນພໍໃນຖັງ ແລະ ການເກີດຟອມ. ນ້ຳໃນກາຊທີ່ຈັດສົ່ງຈະເຮັດໃຫ້ເກີດບັນຫາອີກຮູບແບບໜຶ່ງ ແຕ່ກໍເປັນບັນຫາທີ່ເຮັດໃຫ້ເກີດຄວາມຮູ້ສຶກເຄີຍຍາກເຊັ່ນດຽວກັນ. ພາຍໃນທໍ່ CO2 ນ້ຳໃນຮູບແບບຂອງໄອນ້ຳຈະສາມາດກໍ່ຕົວເປັນເມືອນນ້ຳແຂງໄດ້ທີ່ຈຸດຂະຫຍາຍຕົວ ໂດຍທີ່ຄວາມດັນຂອງກາຊຫຼຸດລົງ ແລະ ອຸນຫະພູມລົດຕ່ຳຢ່າງຮຸນແຮງ. ເມືອນນ້ຳແຂງເຫຼົ່ານີ້ຈະອຸດຕັນຮູເປີດຂອງວາວ ແລະ ສ້າງໃຫ້ເກີດຄວາມບໍ່ສະເໝີພາກໃນການຈັດສົ່ງຄວາມດັນໄປຫາຫົວເຕີມແຕ່ລະຕົວ. ບ່ອນຜະລິດເບຍແຫ່ງໜຶ່ງໃນທິດຕາເວັນອອກຂອງທະວີບອາຟຣິກາ ທີ່ກຳລັງດຳເນີນການແຖວການບໍ່ລະເບີດທີ່ມີຄວາມໄວສູງ ໄດ້ຕິດຕາມລະດັບການເຕີມທີ່ບໍ່ສະເໝີພາກໄປຫາບັນຫາດັ່ງກ່າວນີ້ຢ່າງແນ່ນອນ. ການຕິດຕັ້ງເຄື່ອງແຫ້ວກາຊທີ່ມີຂະໜາດເໝາະສົມ ແລະ ຖັງເກັບກາຊທີ່ຢູ່ດ້ານເທິງຂອງຕົວເຕີມ ໄດ້ແກ້ໄຂບັນຫານີ້ໄດ້ພາຍໃນເວລາໜຶ່ງການເຮັດວຽກ. ຄຳສອນທີ່ໄດ້ຮັບແມ່ນງ່າຍດາຍ: ລະບົບກາຊທີ່ຈັດສົ່ງບໍ່ແມ່ນສິ່ງທີ່ເປັນພຽງແຕ່ສາມາດໃຊ້ໄດ້ທົ່ວໄປເທົ່ານັ້ນ, ແຕ່ມັນເປັນສ່ວນໜຶ່ງທີ່ສຳຄັນຂອງລະບົບການເຕີມ.
ວິທີການດຳລົງຮັກສາຕົວເຕີມເຕັມສົ່ງຜົນໂດຍກົງຕໍ່ຄວາມສະຖຽນຂອງຄວາມດັນ
ການຮັ່ວໄຫຼຂອງຄວາມດັນບໍ່ໄດ້ແຈ້ງເຕືອນດ້ວຍສຽງດັງ. ອີງຕາມການສວມໃສ່ທີ່ເສື່ອມສະພາບຂອງ O-ring ໃນສ່ວນການເຕີມນ້ຳ, ອາດຈະມີສຽງເຫິນເບົາໆ ເຊິ່ງບໍ່ມີໃຜສັງເກດເຫັນເທິງສຽງພື້ນຖານຂອງຫ້ອງເຕີມນ້ຳ. ແຕ່ການຮັ່ວໄຫຼນີ້ຈະເຮັດໃຫ້ຄວາມດັນລົດອອກຈາກລະບົບຢ່າງຕໍ່ເນື່ອງ. ໃນແຕ່ລະວົງຈອນການເຕີມທີ່ເກີດຂຶ້ນຫຼາຍຄັ້ງຕໍ່ນາທີ ແລະ ຕໍ່ຫົວເຕີມ, ຜົນລວມຈະເຮັດໃຫ້ຄວາມດັນໃນຖາດຫຼຸດລົງ ແລະ ບັງຄັບໃຫ້ລະບົບຄວບຄຸມຕ້ອງເຮັດວຽກໜັກຂຶ້ນເພື່ອຊົດເຊີຍ. ສຸດທ້າຍ, ການຮັ່ວໄຫຼຈະເລີ່ມຮຸນແຮງຂຶ້ນ ແລະ ການຊົດເຊີຍຈະເຖິງຈຸດຈັບ. ໃນເວລານີ້, ຜູ້ປະຕິບັດງານຈະເຫັນຟອງ, ເອົາເປັນເຫດຜົນຈາກການຕັ້ງຄ່າເຕີມ, ແລ້ວເລີ່ມປັບປຸງຄ່າຕ່າງໆທີ່ເດີມທີ່ຖືກຕ້ອງຢູ່ແລ້ວ. ວິທີແກ້ໄຂທີ່ແທ້ຈິງແມ່ນການຈັດຕັ້ງປະຕິບັດໂປຣແກຣມບໍາຮຸງຮັກສາຢ່າງເປັນລະບົບ ໂດຍຕິດຕາມອາຍຸການໃຊ້ງານຂອງຊີວເລື້ອນຕາມເວລາການໃຊ້ງານ ແທນທີ່ຈະລໍຖ້າຈົນເກີດຄວາມເສີຍຫາຍທີ່ເຫັນໄດ້. ການສ້ອມແປງວານເຕີມຄວນປະກອບດ້ວຍການປ່ຽນຊີວເລື້ອນທຸກຊິ້ນທີ່ເคลື່ອນໄຫວ ແລະ ການທົດສອບການຫຼຸດລົງຂອງຄວາມດັນໃນວານທີ່ປະກອບເຂົ້າດີແລ້ວ ກ່ອນນຳໄປຕິດຕັ້ງຄືນໃສ່ເຄື່ອງ. ທໍ່ລະບາຍອາກາດ, ປ້ອມກາງ, ແລະ ຊ່ອງທາງອາກາດທັງໝົດ ຈຳເປັນຕ້ອງໄດ້ຮັບການກວດສອບເປັນປະຈຳເພື່ອຄົ້ນຫາການອຸດຕັນ ຫຼື ການເກີດການເກັບຕົວທີ່ອາດຈະຈຳກັດການລົ້ນຂອງອາກາດ ແລະ ສ້າງຄວາມຜິດປົກກະຕິຂອງຄວາມດັນໃນບ່ອນຕ່າງໆ.
ວິສະວະກຳທີ່ຄາດເຖິງສະພາບການໃນໂລກຈິງ
ການຄວບຄຸມຄວາມດັນໃນເຄື່ອງເຕີມເບຍບໍ່ແມ່ນສິ່ງທີ່ສາມາດເພີ່ມຕື່ມເຂົ້າໄປຫຼັງຈາກທີ່ເຄື່ອງຖືກຜະລິດແລ້ວ. ມັນຖືກອອກແບບເຂົ້າໄປໃນຮູບຮ່າງຂອງຖັງເຕີມ, ລັກສະນະການເປີດ-ປິດວາວ, ແລະ ລະບົບການຈັດສົ່ງກາຊທີ່ໃຊ້ໃນການເຕີມ. ຄວາມແຕກຕ່າງລະຫວ່າງເຄື່ອງເຕີມທີ່ເຮັດວຽກຢ່າງສະຖຽນໃນໄລຍະເວລາການຜະລິດທັງໝົດ ແລະ ເຄື່ອງທີ່ຕ້ອງມີການປັບແຕ່ງຢ່າງຕໍ່ເນື່ອງ ມັກເກີດຈາກຄວາມເຂົ້າໃຈຂອງຜູ້ຜະລິດຕໍ່ເລື່ອງຄວາມເປັນຟິສິກຂອງການເຕີມທີ່ມີຄວາມດັນໃນຂະບວນການອອກແບບ. ບໍລິສັດເຊັ່ນ BIEVO ທີ່ມີປະສົບການຫຼາຍທົດສະວັດໃນການຜະລິດແລະຕິດຕັ້ງເຄື່ອງຈັກເຕີມແລະຫໍ່ຫຸ້ມເຄື່ອງດື່ມທັງຊຸດ ຈະນຳຄວາມເຂົ້າໃຈດັ່ງກ່າວໄປໃຊ້ໃນທຸກໆລະບົບທີ່ສົ່ງອອກ. ລະບົບການຄວບຄຸມຄວາມດັນໃນເຄື່ອງເຕີມຂອງ BIEVO ສະທ້ອນໃຫ້ເຫັນເຖິງຂໍ້ມູນຈາກການນຳໃຊ້ຈິງທີ່ເກັບມາຈາກການຕິດຕັ້ງທົ່ວທຸກທະວີບ ແລະ ໃນເຂດອາກາດທີ່ແຕກຕ່າງກັນ. ເມື່ອເຄື່ອງເຕີມມາຮອດສະຖານທີ່ ຂະບວນການເລີ່ມຕົ້ນການໃຊ້ງານຈະເນັ້ນໄປທີ່ການປັບແຕ່ງຢ່າງລະອອຍ ແທນທີ່ຈະເປັນການອອກແບບໃໝ່. ຄວາມໄວ້ກ່ອນນີ້ນີ້ເຮັດໃຫ້ເປົ້າໝາຍການຜະລິດຖືກບັນລຸໄດ້ໄວຂຶ້ນ ແລະ ທີມງານຫໍ່ຫຸ້ມຈະໃຊ້ເວລານ້ອຍລົງໃນການອ່ານຄ່າຈາກມາດຕະການວັດແທກຄວາມດັນ ແລະ ໃຊ້ເວລາຫຼາຍຂຶ້ນໃນການຜະລິດສິນຄ້າ.