
מה באמת עושה הלחץ בתוך מכונת המילוי של הבירה
הלחץ בתוך מכונת מילוי בירה איננו רק הגדרה על מד לחץ. זהו הכוח הפיזי שמשמר את דו-תחמוצת הפחמן במומס, שולט בקצב הזרימה וקובע האם הצלחת תישאר בשליטה או תצוץ מחוץ לשליטה. הבירה הנחה בטנק בהיר שומרת את דו-תחמוצת הפחמן במומס משום שהמרחב הריק מעליה מוחזק בלחץ רוויה מדויק. ברגע שהבירה נכנסת לקערה של המילוי ולאחר מכן ממשיכה לעבר שסתומי המילוי, כל תנודת לחץ הופכת לגורם פוטנציאלי לשחרור גז. לחץ נמוך מדי בקערה גורם לדו-תחמוצת הפחמן לצאת מהממיס לפני שהבירה מגיעה בכלל למכילה. לחץ גבוה מדי מאט את מהירות המילוי, משום שההפרש הדרוש להניע את הזרימה נעלם. הקשר בין הלחץ והגז המומס כפוף לחוק הנרי, הקובע שכמות הגז המומס בנוזל היא פרופורציונלית ישירה ללחץ החלקי של אותו גז מעל הנוזל. זהו לא פיזיקה תיאורטית. זה בא לידי ביטוי על קווי הייצור – או במילוי חלק ועקבי, או בקו אריזה שטובע בצלחת.
הנקודה המושלמת של הלחץ בכוס ולמה היא זזה
מציאת הלחץ הנכון בכוס המילוי היא הצעד הראשון. שימורו לאורך כל משמרת ייצור שלמה הוא האתגר האמיתי. הגדרת הלחץ האידיאלית תלויה במספר גורמים דינמיים: ריכוז הפחמן הדו-חמצני בבייר, טמפרטורת המוצר בכניסה למילוי, וגובה המתקן מעל פני הים. בירת בייר במексיקו, שנמצאת בגובה רב מעל פני הים, גילתה שמספרות הלחץ המומלצות במדריך האירופי לציוד לא היו רלוונטיות כלל. הלחץ האטמוספרי הנמוך בגובה זה איפשר לכוס המילוי להישאר בלחץ מדוד גבוה יותר באופן יחסי כדי לשמור על אותו לחץ רוויה מוחלט בתוך הטנק. לאחר 재כיול, בעיות השעום שהטרידו את ההפעלה התחילית נעלמו. מעבר לגובה, נקודת הלחץ האופטימלית בכוס משתנה גם כשטמפרטורת המוצר משתנה. עלייה של חצי מעלות צלזיוס בטמפרטורת המוצר הנכנס למילוי דורשת עלייה קלה בלחץ הראש כדי לשמור על הפחמן הדו-חמצני בתמיסה. מתקנים שמשקיעים במערכת ניטור לחץ בזמן אמת עם לולאות משוב אוטומטיות, במקום התאמות ידניות של רגולטורים, יכולים להתאים את עצמם לשינויים החום האלה באופן מתמיד. לעומת זאת, מתקנים שמסתמכים על אופרטור שבודק מד לחץ פעם בשעה, בדרך כלל מוצאים את עצמם רודפים אחר בעיות שעום במשך שארית המשמרת לאחר כל סטייה בטמפרטורה.
מחזור הלחץ הנגדי וסודות הזמנים שלו
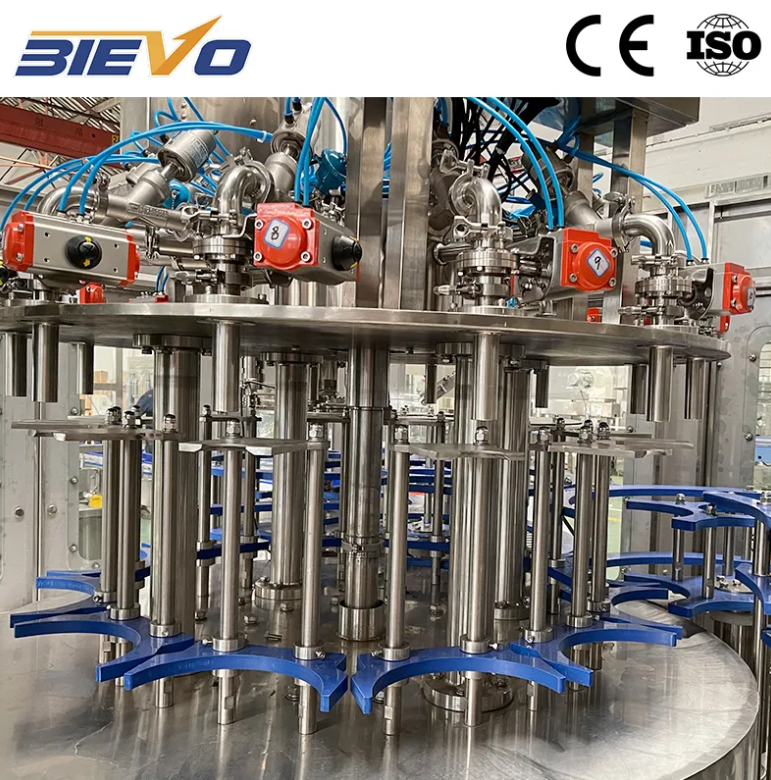
שסתום המילוי עצמו הוא המקום שבו בקרת הלחץ הופכת דינמית ביותר. כל מיכל עובר סדרה מהירה של שלבים: הלחצה ראשונית, מילוי תחת לחץ נגד, ולבסוף שחרור מבוקר של הלחץ. הזמנים של כל שלב הם קריטיים ביותר. אם גז הלחץ הנגדי זורם פנימה מדי מהר, הוא עלול לחדור דרך הבירה שכבר נמצאת בצינור המילוי, ליצור קצף עוד לפני שטיפת מוצר אחת נכנסת לתוך הבקבוק. אם שלב המילוי נפתח לפני שהמיכל הלחיץ לחלוטין כדי להתאים את הלחץ שלו לקערת המילוי, הבירה פוגעת בסביבה ذات לחץ נמוך ומתחילה להשתחרר מגז באופן מיידי. בשלב ההתרוקנות, שבו הגז המוזז יוצאת מהמיכל כשבירה זורמת פנימה, יש לשמור על מספיק לחץ אחורי כדי להגביל את היווצרות הקצף, תוך כדי אפשרו thoát חלקיקי הגז בצורה חלקה. פרט נפוץ אך לעתים קרובות מתעלמים ממנו הוא שסתום הסניפטר (snifter) בסוף המחזור. מנגנון קטן זה משחרר נשימה קטנה של לחץ לאחר שסגר שסתום הנוזל, ויוצר עלייה מבוקרת של קצף שדוחפת את החמצן מחוץ לחלל העליון. אם שחרור הסניפטר חזק מדי, הבירה תזרום מעבר לשפת הבקבוק. אם הוא חלש מדי, כמות החמצן שנאספת עולה, ותקופת המאגר נתקצרת. כל המעברים האלה מתרחשים בשברים של שנייה במהירות גבוהה, והצלחה בהם דורשת ממילוי שמצליח לשמור על לחצים יציבים בכל תחנות השסתומים בו זמנית.
|
גורם בקרת הלחץ |
תנאי אופטימליים |
מצב כשל נפוץ |
|
לחץ בראש מיכל המילוי |
נשמר בלחץ הרוויה המתאים לנפח דו-תחמוצת הפחמן של המוצר ולחום שלו |
תנודות לחץ הנובעות מספק גז לא אחיד או משסתמי שחרור דולקים |
|
איזון לחץ נגד |
המיכל מופעל בלחץ המקביל ללחץ המיכל לפני פתיחת שסתום הנוזל |
זמן הפעלת לחץ לא מספיק, מה שגורם להתפיחות חמה (Flash foaming) בעת מגע עם הבירה |
|
לחץ שחרור הסניפטר |
ירידה עדינה בלחץ שיוצרת עלייה של כ־2–3 ס״מ בשכבת השעם |
שחרור אגרסיבי מדי שגורם לאבדן מוצר вследствие 넘ית הבקבוק |
|
טוהר ויציבות אספקת הגז |
גז אינרטי בלחץ אספקה קבוע עם קיבולת זרימה מספקת |
זיהום של לחות או חמצן שמשנה את התנהגות הגז במילוי |
מה קורה כשאספקת הגז לא מספיקה
הטוב ביותר מכונה למילוי בירה הנוכחות בשוק אינה יכולה לפצות על מערכת אספקת גז שלא מצליחה להחזיק את הקצב. דו-חמצן פחמן או חנקן חייבים להגיע למילוי בלחץ יציב ובנפח מספיק כדי להתמודד עם הצריכה המרבית. כאשר קווי האספקה קטנים מדי, הלחץ בכניסה למילוי יורד במהלך פעילות במהירות גבוהה, משום שהדרישה רגעית עולה על הכמות שהצינורות יכולים לספק. ירידת הלחץ הזו מתורגמת ישירות למכלי מילוי שנדחסו באופן לא מספיק וליצירת צמיגות. לחות באספקת הגז יוצרת בעיה שונה, אך לא פחות מטרידה. אדי מים בקו דו-חמצן הפחמן יכולים ליצור بلוריות קרח בנקודות ההתפשטות, שם הלחץ של הגז יורד והטמפרטורה יורדת בחדות. חלקיקים זעירים אלו מסתמים את פתחי השסתומים וגורמים לאי-תאום במערכת האספקה ללחץ לכל ראש מילוי בנפרד. בירה במזרח אפריקה, שפעלה בקו אריזת פחיות במהירות גבוהה, זיהתה את הסיבה לרמות מילוי לא אחידות בדיוק לבעיה זו. התקנת יבש גז מתאים בגודלו ומאגר ספיגה לפני המילוי פתרה את הבעיה בתוך משמרת אחת. ההשכלה פשוטה: אספקת הגז איננה שירות תשתיתי שניתן להתעלם ממנו. היא חלק בלתי נפרד מהמערכת כולה של המילוי.
איך תחזוקת המילוי משפיעה ישירות על יציבות הלחץ
דליפות לחץ אינן מודיעות על עצמן בקול רם. טבעת O משוחקת על גבעול שסתום המילוי עשויה ללחוץ בשקט כה רב שאיש לא יבחין בכך על רקע הרעש הסביבתי של היכל המילוי. אבל הדליפה הקטנה הזו מאבדת לחץ מהמערכת באופן מתמיד. לאורך עשרות מחזורי מילוי לדקה, לכל ראש, האפקט המצטבר מוריד את לחץ הכוס ומכריח את מערכת הבקרה לעבוד קשה יותר כדי לפצות על כך. בסופו של דבר הדליפה הולכת ומחמירה, והפצה מגיעה לגבול שלה. בנקודה זו האופרטור מבחין בשכבה של צחצוח, מייחס זאת להגדרות המילוי, ומתחיל להתאים פרמטרים שהיו נכונים כבר מההתחלה. הפתרון האמיתי נמצא בתוכנית תחזוקה שיטתית שמעקב אחר חיי החיבורים לפי שעות פעילות, ולא על ידי המתנה לאי-תקינות נראית לעין. שיקום שסתומי המילוי חייב לכלול החלפת כל החיבורים הדינמיים, וביצוע בדיקת דליפת לחץ על השסתום המורכב לפני שהונח מחדש על המכונה. צינורות הפליטה, פעמונים מרכזיים ומעברי הגז חייבים לעבור בדיקה תקופתית למטרות סתימה או הצטברות שיכולים לפגוע בזרימת הגז וליצור אי-תאמות מקומיות בלחץ בתחנות מסוימות.
הנדסה שמחזיקה חשבון של התנאים האמיתיים בעולם
בקרת הלחץ במכונת מילוי בירה איננה משהו שניתן להוסיף לאחר מכן. היא מובנית כבר בשלב התכנון של גאומטריית המגש, פרופילי הפעלת השסתומים ונתיבי מנותק הגז. ההבדל בין מכונת מילוי שפועלת יציבה לאורך משמרת מלאה לבין אחת הדורשת התאמות מתמידות נובע לרוב מההבנה העמוקה של יצרן המכונה את הפיזיקה של מילוי תחת לחץ בשלב ההנדסה. חברה כמו BIEVO, שמביאה עשורַי חוויה בבניית קווי מילוי ואריזה של משקאות בשלמותם, מעבירה הבנה זו לכל מערכת שהיא מספקת. מבנה ניהול הלחץ במערכות המילוי של BIEVO משקף שנים של נתוני שדה שנאספו מתקנות ברחבי יבשות ואזורים מזג אוויר שונים. כאשר מכונת המילוי מגיעה לאתר, תהליך ההטמעה מתמקד בהתאמת פרמטרים עדינים ולא בשינוי עיצוב. הקדמה זו מאפשרת להגיע למטרות הייצור מהר יותר, והצוות האחראי על האריזה מבלה פחות זמן בפירוש קריאות מדדי הלחץ ויותר זמן במילוי מוצרים.