
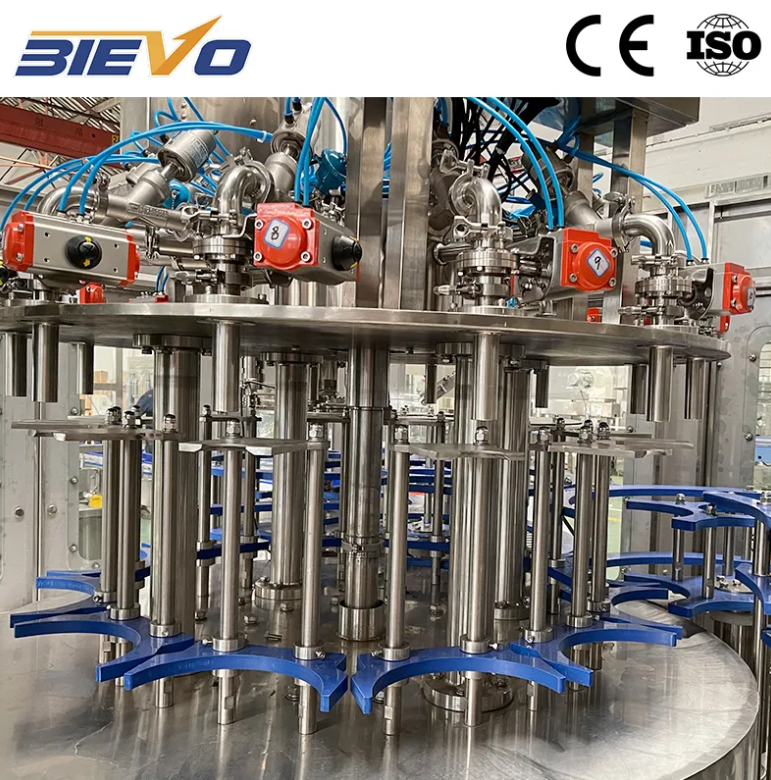
Ką iš tikrųjų daro slėgis alaus pildytuve
Slėgis alaus pildymo mašinoje – tai ne tik rodmenys manometre. Tai fizinė jėga, kuri ištirpina anglies dioksido dujas skystyje, kontroliuoja srauto našumą ir nulemia, ar putos lieka valdomos ar išsisklaido netvarkingoje chaotiškoje būsenoje. Alus, kuris ramiai stovi šviesiame rezervuare, išlaiko CO2 tirpale todėl, kad virš jo esančioje erdvėje palaikomas tikslus sotinimo slėgis. Kai tik alus patenka į pildymo dubenėlį ir juda link pildymo vožtuvų, kiekvienas slėgio svyravimas gali tapti potencialiu dujų išsiskyrimo veiksniu. Per žemas slėgis dubenėlyje sukelia CO2 staigų išsiskyrimą iš tirpalo dar prieš tai, kai alus pasiekia talpyklą. Per aukštas slėgis sumažina pildymo greitį, nes dingsta srautą varantis slėgio skirtumas. Santykis tarp slėgio ir ištirpusių dujų aprašomas Henrijo dėsniu, kuris teigia, kad skystyje ištirpusių dujų kiekis yra tiesiogiai proporcingas tų dujų daliniam slėgiui virš skystojo paviršiaus. Tai nėra abstrakti fizika. Tai realiai pasireiškia gamybos aikštėje – arba lygiais, nuosekliais pildymais, arba pakuotės linija, kurioje visur plūsta putos.
Dubens slėgio optimalus taškas ir kodėl jis keičiasi
Teisingo dubens slėgio nustatymas yra pirmasis žingsnis. Jo išlaikymas visą gamybos pamainą – tai tikroji iššūkis. Idealus slėgio nustatymas priklauso nuo kelių kintamųjų: alaus CO2 kiekio, produkto temperatūros pripildymo įrenginio įėjime ir gamyklos aukščio virš jūros lygio. Vieną kartą Meksikoje esančioje alaus darykloje, kurios aukštis virš jūros lygio yra gan didelis, buvo nustatyta, kad Europoje parengtos įrangos instrukcijose rekomenduojami slėgio nustatymai tiesiog netinka. Šiame aukštyje mažesnis atmosferos slėgis reiškia, kad pripildymo įrenginio dubenyje reikia proporcingai didesnio manometrinio slėgio, kad būtų išlaikytas tas pats absoliutus sotinimo slėgis talpykloje. Po perkalinibravimo pradėjimo metu kankinusios putų problemos dingo. Be aukščio virš jūros lygio, dubens slėgio optimalus taškas keičiasi ir tada, kai produkto temperatūra svyruoja. Jei produktas į pripildymo įrenginį patenka pusės laipsnio šiltesnis, kad CO2 liktų tirpale, reikia šiek tiek padidinti viršutinį slėgį. Įmonės, kurios investuoja į tikrojo laiko slėgio stebėseną su automatiniais grįžtamosios ryšio kontūrais vietoj rankinių reguliatorių reguliavimo, gali nuolat kompensuoti šiuos šilumos pokyčius. Tuo tarpu įmonės, kurios remiasi operatoriaus kas valandą peržiūrintis manometrą, dažnai po temperatūros nuokrypio likusią pamainos dalį priverstos kovoti su putomis.
Priešslėgio ciklas ir jo laikymo paslaptys
Paties pripildymo vožtuvo funkcijos metu slėgio valdymas tampa dinamiškiausias. Kiekvienas konteineris praeina greitą seką: pradinis supurškimas, pripildymas priešslėgiu ir galiausiai kontroliuojamas slėgio nuleidimas. Kiekvienos fazės trukmė yra itin svarbi. Jei priešslėgio dujos įsiveržia per greitai, jos gali „probiti“ skylę per alų, jau esantį pripildymo vamzdyje, sukurdamos putas dar prieš pat patekiant pirmajam lašui į butelį. Jei pripildymo fazė prasideda anksčiau, nei konteineris visiškai supurškiamas iki lygiavimo dubens slėgio, alus patenka į žemaslėgį aplinką ir nedelsiant išsisklaido. Išpūtimo fazėje, kai įeinant alui iš konteinerio išeina išstumtos dujos, būtina išlaikyti pakankamą atgalinį slėgį, kad būtų slopinamos putos, tačiau leidžiant dujoms laisvai išeiti. Dažnai nepastebima, bet svarbi detalė – ciklo pabaigoje veikiantis snifterio vožtuvas. Šis mažas mechanizmas po skysčio vožtuvo užsidarymo išleidžia nedidelį slėgio švelnų pūtimą, kuris sukuria kontroliuojamą putų pakilimą ir išstumia deguonį iš viršutinės erdvės. Per stiprus snifterio išleidimas sukelia alaus fontanavimą per butelio kraštą, o per švelnus – padidėja deguonies įsisavinimas, trumpinant prekės tinkamumo laiką. Kiekvienas iš šių perėjimų vyksta per dešimtųjų ar net šimtųjų sekundės dalies, dideliu greičiu, todėl jų tikslus vykdymas reikalauja pripildytuvo, kuris vienu metu išlaiko pastovų slėgį visose vožtuvų stotyse.
|
Slėgio valdymo koeficientas |
Optimalios sąlygos |
Dažniausias gedimo būdas |
|
Pildymo indo galvutės slėgis |
Palaikomas soties slėgiu, atitinkančiu produkto CO2 tūrį ir temperatūrą |
Slėgio svyravimai dėl nestabilaus dujų tiekimo arba nesandarių išleidimo vožtuvų |
|
Priešslėgio išlyginimas |
Indas supresuojamas iki indo slėgio prieš atveriant skystojo produkto vožtuvą |
Nepakankamas supresavimo laikas, sukeliantis staigų putų susidarymą susilietus su alumi |
|
Puodelio išleidimo slėgis |
Švelnus slėgio sumažėjimas, kuris sukuria apytiksliai 2–3 cm aukščio putų sluoksnį |
Per agresyvus išleidimas, sukeliantis produkto praradimą dėl butelių perpildymo |
|
Dujų tiekimo grynumas ir stabilumas |
Inertinės dujos pastoviu padavimo slėgiu su pakankamu srauto pajėgumu |
Drėgmės arba deguonies užterštumas, keičiantis dujų elgesį pripildymo įrenginyje |
Ką sukelia dujų tiekimo nepakankamumas
Geriausias alus užpildymo aparatas rinkoje negalima kompensuoti dujų tiekimo sistemos, kuri negali išlaikyti reikiamo našumo. CO2 arba azotas turi būti tiekiami į pripildymo įrenginį pastoviu slėgiu ir pakankamu kiekiu, kad būtų patenkinta didžiausia vartojimo apkrova. Kai tiekimo vamzdis per mažas, aukšto greičio veikimo metu pripildymo įrenginio įėjime sumažėja slėgis, nes akimirkinė paklausa viršija tai, ką gali tiekti vamzdynas. Šis slėgio nuosmukis tiesiogiai lemia nepakankamai supakuotus konteinerius ir putų išsiveržimą. Drėgmė dujų tiekimo sistemoje sukelia kitą, tačiau ne mažiau nepatogią problemą. CO2 linijoje esantis vandens garas gali susidaryti ledo kristalais plėtimosi vietose, kur dujų slėgis krenta ir temperatūra staigiai mažėja. Šie maži ledo dalelės užkimša vožtuvų angas ir sukelia nestabilų slėgio tiekimą atskiriems pripildymo galvutėms. Rytų Afrikos alaus darykla, kurioje veikė aukšto greičio konseravimo linija, nustatė netolygius pripildymo lygius būtent dėl šios priežasties. Tinkamų matmenų dujų džiovintuvo ir kaupiamosios talpos įrengimas prieš pripildymo įrenginį problemą išsprendė per vieną pamainą. Išvada paprasta: dujų tiekimas nėra paprastas naudingumas, kurį galima ignoruoti. Tai yra neatskiriama pripildymo sistemos dalis.
Kaip pildymo priemonės priežiūra tiesiogiai veikia slėgio stabilumą
Slėgio nuotėkiai save nepasako garsiai. Išnaudota O-žiedinė žiedinė sandarinė žiedinė detalė pripildymo vožtuvo veleno gali šnypšti taip tyliai, kad niekas jos nepastebi per aplinkinį triukšmą butelių pripildymo salėje. Tačiau šis nedidelis nuotėkis nuolat praranda slėgį iš sistemos. Per dešimtis pripildymo ciklų per minutę kiekvienoje pripildymo galvutėje kaupiamasis poveikis sumažina dubenėlio slėgį ir priverčia valdymo sistemą darbautis sunkiau, kad kompensuotų nuostolius. Galiausiai nuotėkis dar labiau pablogėja, o kompensavimo galimybės pasiekia ribą. Tuo metu operatorius pastebi putas, kaltina pripildymo parametrus ir pradeda keisti nustatymus, kurie iš pradžių buvo teisingi. Tikrasis sprendimas – tai sisteminga techninė priežiūra, kurioje sandarinės detalių tarnavimo trukmė stebima pagal veikimo valandas, o ne laukiant matomų gedimų. Pripildymo vožtuvų remontas turėtų apimti visų judamųjų sandarinės detalių keitimą ir slėgio mažėjimo bandymą surinktam vožtuvui prieš jį grąžinant į įrenginį. Ventiliacijos vamzdeliai, centruojamosios skambutės ir dujų kanalai reikalauja reguliarios patikros dėl užsikimšimų ar nuosėdų, kurios gali riboti dujų srautą ir sukurti vietinius slėgio netolygumus atskiruose stotyse.
Inžinerija, kuri numato tikrąsias sąlygas
Slėgio valdymas alaus pildymo mašinoje – tai ne kas kita kaip papildomas elementas, kurį galima pritvirtinti vėliau. Jis įtrauktas į pildytuvo dubens geometriją, vožtuvų valdymo profilius ir dujų skirstymo kolektoriaus trasavimą. Skirtumas tarp pildytuvo, kuris stabiliai veikia visą pamainą, ir to, kuriam reikia nuolat koreguoti, dažnai priklauso nuo to, kiek gerai gamintojas suprato slėgiuoto pildymo fiziką inžinerijos etape. Tokia įmonė kaip BIEVO, turinti dešimtmečių patirties visų gėrimų pildymo ir pakavimo linijų statyme, šį supratimą įneša į kiekvieną pristatytą sistemą. BIEVO pildymo sistemų slėgio valdymo architektūra atspindi metų laiką rinkto lauko duomenis iš įrengimų, įdiegtų keliose žemynuose ir įvairiose klimato zonose. Kai pildytuvas atvyksta į objektą, paleidimo procesas susitelkia tik į tikslinę reguliavimą, o ne į pakartotinį projektavimą. Šis pranašumas reiškia, kad gamybos tikslai pasiekiami greičiau, o pakavimo komanda praleidžia mažiau laiko stebėdama slėgio manometrus ir daugiau laiko – gaminant produktą.