
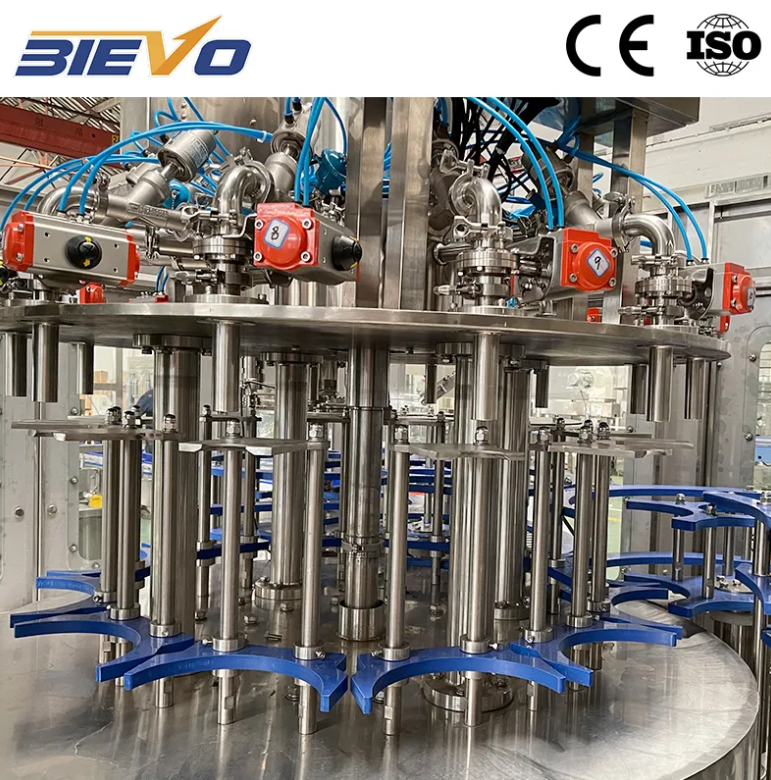
Áp suất thực sự hoạt động như thế nào bên trong máy chiết rót bia
Áp suất bên trong máy chiết bia không chỉ là một thông số hiển thị trên đồng hồ đo. Đó là lực vật lý giữ khí carbon dioxide hòa tan trong chất lỏng, kiểm soát tốc độ dòng chảy và quyết định liệu bọt có được kiểm soát ổn định hay bị tràn ra ngoài mất kiểm soát. Bia đang đứng yên trong bể sáng (bright tank) giữ CO2 ở trạng thái hòa tan vì khoảng không gian phía trên bề mặt bia được duy trì ở áp suất bão hòa chính xác. Ngay khoảnh khắc bia đi vào bồn chiết (filler bowl), rồi di chuyển về phía các van chiết, mọi dao động áp suất đều có thể trở thành yếu tố kích hoạt hiện tượng khí thoát ra khỏi dung dịch. Áp suất quá thấp trong bồn chiết khiến CO2 thoát mạnh ra khỏi dung dịch ngay trước khi bia tiếp cận đến bao bì. Áp suất quá cao làm giảm tốc độ chiết do chênh lệch áp suất – yếu tố tạo ra dòng chảy – bị triệt tiêu. Mối quan hệ giữa áp suất và lượng khí hòa tan tuân theo Định luật Henry, theo đó lượng khí hòa tan trong chất lỏng tỷ lệ thuận với áp suất riêng phần của khí đó phía trên bề mặt chất lỏng. Đây không phải là lý thuyết vật lý trừu tượng. Hiện tượng này hiện hữu rõ ràng trên sàn sản xuất dưới dạng những lần chiết mượt mà, ổn định – hoặc ngược lại, cả dây chuyền đóng gói chìm ngập trong bọt.
Điểm Áp Suất Lý Tưởng Của Bát Và Lý Do Vì Sao Nó Thay Đổi
Tìm được áp suất bồn phù hợp là bước thứ nhất. Duy trì áp suất đó ổn định trong suốt ca sản xuất mới chính là thách thức thực sự. Cài đặt áp suất lý tưởng phụ thuộc vào nhiều yếu tố biến đổi: hàm lượng CO2 trong bia, nhiệt độ sản phẩm tại đầu vào máy chiết, và độ cao của nhà máy so với mực nước biển. Một nhà máy bia ở Mexico – nằm ở độ cao đáng kể so với mực nước biển – từng phát hiện rằng các giá trị áp suất đề xuất trong sổ tay thiết bị của châu Âu hoàn toàn không áp dụng được. Áp suất khí quyển thấp hơn tại độ cao đó nghĩa là bồn chiết cần áp suất đo (gauge pressure) cao hơn tương ứng để duy trì cùng một áp suất bão hòa tuyệt đối (absolute saturation pressure) bên trong bồn. Sau khi hiệu chuẩn lại, các vấn đề về bọt – vốn gây khó khăn cho giai đoạn khởi động – đã biến mất. Ngoài yếu tố độ cao, điểm áp suất tối ưu của bồn còn thay đổi khi nhiệt độ sản phẩm dao động. Chỉ cần sản phẩm đến máy chiết ấm hơn 0,5 độ Celsius cũng đòi hỏi tăng nhẹ áp suất đỉnh (head pressure) để giữ CO2 hòa tan. Các cơ sở đầu tư vào hệ thống giám sát áp suất thời gian thực kèm vòng phản hồi tự động – thay vì điều chỉnh van giảm áp thủ công – có thể liên tục bù trừ những thay đổi nhiệt này. Ngược lại, những cơ sở chỉ dựa vào nhân viên vận hành kiểm tra đồng hồ áp suất mỗi giờ một lần thường sẽ phải ‘đuổi theo’ hiện tượng tạo bọt trong phần còn lại của ca sản xuất sau mỗi lần chệch nhiệt.
Chu kỳ áp lực phản kháng và những bí mật về thời điểm thực hiện
Van nạp liệu chính là nơi kiểm soát áp suất trở nên năng động nhất. Mỗi bao bì trải qua một chuỗi thao tác nhanh: tăng áp ban đầu, nạp liệu dưới áp suất đối kháng, và cuối cùng là giải áp có kiểm soát. Thời điểm bắt đầu và kết thúc từng giai đoạn đều cực kỳ quan trọng. Nếu khí tạo áp đối kháng đi vào quá nhanh, nó có thể ‘xé toạc’ dòng bia đã có sẵn trong ống nạp liệu, gây bọt ngay trước khi một giọt sản phẩm nào đó chạm tới chai. Nếu giai đoạn nạp liệu mở ra trước khi bao bì đạt đủ áp suất tương ứng với áp suất trong buồng chứa, bia sẽ tiếp xúc với môi trường áp suất thấp và lập tức giải phóng khí. Giai đoạn xả khí — khi khí bị đẩy ra ngoài bao bì trong lúc bia chảy vào — phải duy trì đủ áp suất ngược để kiềm chế bọt, đồng thời vẫn cho phép khí thoát ra một cách trơn tru. Một chi tiết phổ biến nhưng thường bị bỏ qua là van ‘snifter’ ở cuối chu trình. Cơ cấu nhỏ này xả một luồng áp suất rất nhẹ ngay sau khi van chất lỏng đóng lại, tạo ra sự dâng bọt có kiểm soát nhằm đẩy oxy ra khỏi khoảng không phía trên bề mặt chất lỏng. Nếu xả snifter quá mạnh, bia sẽ phun trào ra ngoài miệng chai; nếu quá nhẹ, lượng oxy hấp thụ sẽ tăng lên, làm giảm tuổi thọ bảo quản. Mỗi chuyển tiếp như vậy diễn ra trong phần nhỏ của một giây ở tốc độ cao, và để vận hành chính xác, máy nạp liệu phải duy trì áp suất ổn định đồng thời tại tất cả các vị trí van.
|
Yếu tố kiểm soát áp suất |
Điều Kiện Tối Ưu |
Chế độ hỏng hóc phổ biến |
|
Áp suất đầu bồn chứa chất độn |
Duy trì ở áp suất bão hòa tương ứng với thể tích CO2 và nhiệt độ của sản phẩm |
Biến động áp suất do nguồn cung cấp khí không ổn định hoặc van xả bị rò rỉ |
|
Cân bằng áp suất ngược |
Bao bì được nạp áp đến áp suất bồn trước khi van chất lỏng mở ra |
Thời gian nạp áp không đủ gây hiện tượng tạo bọt đột ngột khi bia tiếp xúc |
|
Áp suất giải phóng kiểu Snifter |
Giảm áp nhẹ nhàng tạo độ dâng bọt khoảng 2–3 centimet |
Giải phóng quá mạnh gây thất thoát sản phẩm do tràn chai |
|
Độ tinh khiết và độ ổn định của nguồn cung cấp khí |
Khí trơ với áp suất cấp ổn định và khả năng lưu lượng đủ lớn |
Nhiễm ẩm hoặc nhiễm oxy làm thay đổi tính chất khí trong bộ nạp |
Điều gì xảy ra khi nguồn cung cấp khí không đáp ứng đủ
Tốt nhất. máy đổ bia trên thị trường không thể bù đắp cho một hệ thống cung cấp khí gas không đáp ứng được nhu cầu. Khí CO2 hoặc nitơ phải đến đầu đổ đầy với áp suất ổn định và lưu lượng đủ để xử lý mức tiêu thụ cao nhất. Khi đường ống dẫn khí có kích thước quá nhỏ, áp suất tại đầu vào của thiết bị đổ đầy sẽ giảm trong quá trình vận hành tốc độ cao vì nhu cầu lúc đó vượt quá khả năng cung cấp của đường ống. Sự sụt giảm áp suất này trực tiếp dẫn đến việc các bình chứa không đạt đủ áp suất và hiện tượng bọt tràn ra ngoài. Độ ẩm trong nguồn khí gây ra một vấn đề khác nhưng cũng gây khó chịu không kém. Hơi nước trong đường dẫn CO2 có thể tạo thành tinh thể băng tại các điểm giãn nở, nơi áp suất khí giảm mạnh và nhiệt độ tụt giảm đột ngột. Những hạt băng vi mô này làm tắc nghẽn các lỗ van và gây ra tình trạng cung cấp áp suất không ổn định tới từng đầu đổ đầy. Một nhà máy bia ở Đông Phi vận hành dây chuyền đóng lon tốc độ cao đã xác định nguyên nhân gây ra mức đổ đầy không đồng đều chính là vấn đề này. Việc lắp đặt một bộ làm khô khí có công suất phù hợp và một bình tích áp đặt phía thượng lưu thiết bị đổ đầy đã giải quyết triệt để sự cố chỉ trong một ca làm việc. Bài học ở đây rất rõ ràng: hệ thống cung cấp khí không phải là một tiện ích phụ có thể xem nhẹ. Đây là một thành phần không thể tách rời của toàn bộ hệ thống đổ đầy.
Việc Bảo Trì Chất Độn Ảnh Hưởng Trực Tiếp Đến Độ Ổn Định Áp Suất
Các rò rỉ áp suất không tự thông báo một cách rõ ràng. Một gioăng chữ O bị mòn trên trục van nạp có thể xì nhẹ đến mức không ai nghe thấy giữa tiếng ồn nền của phòng chiết rót. Tuy nhiên, rò rỉ nhỏ này làm thất thoát áp suất khỏi hệ thống liên tục. Trong hàng chục chu kỳ chiết mỗi phút, trên mỗi đầu chiết, tác động tích lũy sẽ làm giảm áp suất trong bể chứa và buộc hệ thống điều khiển phải hoạt động mạnh hơn để bù đắp. Dần dần, rò rỉ trở nên nghiêm trọng hơn và khả năng bù đắp đạt tới giới hạn. Lúc đó, người vận hành quan sát thấy bọt, đổ lỗi cho các thiết lập máy chiết và bắt đầu điều chỉnh các thông số vốn đã chính xác ngay từ đầu. Giải pháp thực sự nằm ở một chương trình bảo trì hệ thống, theo dõi tuổi thọ của gioăng dựa trên số giờ vận hành thay vì chờ đến khi xuất hiện hư hỏng rõ ràng. Việc đại tu van chiết cần bao gồm việc thay thế mọi gioăng động và thực hiện kiểm tra suy giảm áp suất trên van đã lắp ráp trước khi đưa van trở lại máy. Các ống xả, chuông định tâm và đường dẫn khí đều cần được kiểm tra định kỳ nhằm phát hiện tắc nghẽn hoặc cặn bám có thể hạn chế lưu lượng khí và gây ra các bất thường cục bộ về áp suất tại từng trạm.
Kỹ thuật dự đoán các điều kiện thực tế
Việc điều khiển áp suất trong máy chiết bia không phải là thứ có thể lắp thêm vào sau khi máy đã được chế tạo xong. Nó được tích hợp ngay từ giai đoạn thiết kế hình học của bộ phận chứa (filler bowl), đặc tính vận hành của van và cách bố trí ống dẫn khí phân phối. Sự khác biệt giữa một máy chiết hoạt động ổn định suốt ca làm việc đầy đủ và một máy luôn cần điều chỉnh liên tục thường phụ thuộc vào mức độ nhà sản xuất hiểu rõ các nguyên lý vật lý của quá trình chiết dưới áp suất trong giai đoạn kỹ thuật. Một công ty như BIEVO, với hàng chục năm kinh nghiệm xây dựng toàn bộ dây chuyền chiết và đóng gói đồ uống, mang hiểu biết đó vào mọi hệ thống mà họ cung cấp. Kiến trúc quản lý áp suất trong các hệ thống chiết của BIEVO phản ánh nhiều năm dữ liệu thực tế thu thập từ các dự án lắp đặt trên khắp nhiều châu lục và vùng khí hậu khác nhau. Khi máy chiết được giao tới hiện trường, quá trình hiệu chỉnh chủ yếu tập trung vào tinh chỉnh thay vì thiết kế lại. Lợi thế ban đầu này giúp đạt được mục tiêu sản xuất sớm hơn, đồng thời đội ngũ đóng gói dành ít thời gian hơn để theo dõi đồng hồ đo áp suất và nhiều thời gian hơn để vận hành sản phẩm.
Mục lục
- Áp suất thực sự hoạt động như thế nào bên trong máy chiết rót bia
- Điểm Áp Suất Lý Tưởng Của Bát Và Lý Do Vì Sao Nó Thay Đổi
- Chu kỳ áp lực phản kháng và những bí mật về thời điểm thực hiện
- Điều gì xảy ra khi nguồn cung cấp khí không đáp ứng đủ
- Việc Bảo Trì Chất Độn Ảnh Hưởng Trực Tiếp Đến Độ Ổn Định Áp Suất
- Kỹ thuật dự đoán các điều kiện thực tế