
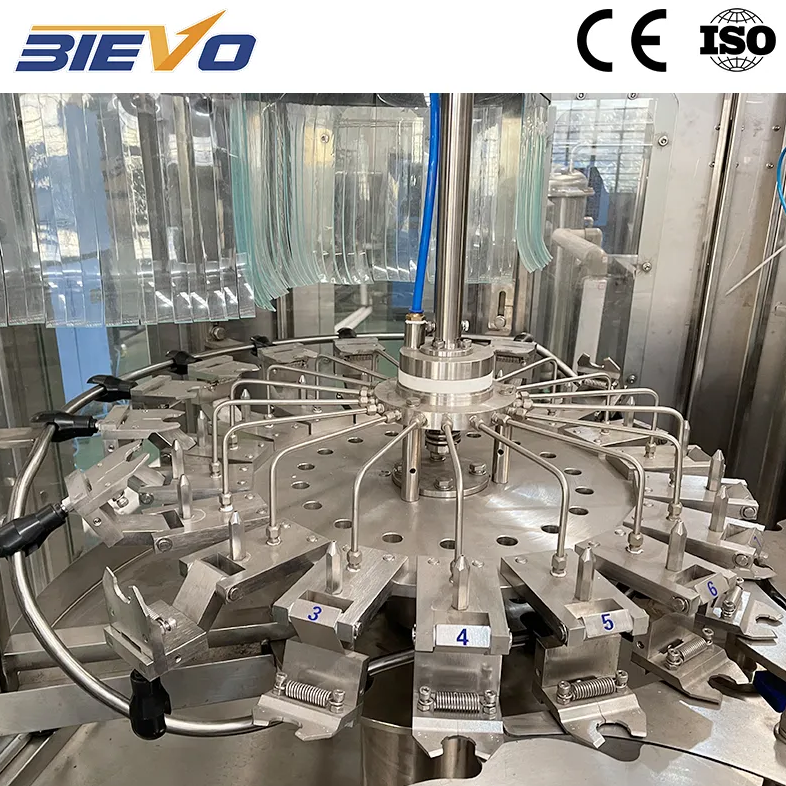
Το κρυφό κόστος των χειροκίνητων διαδικασιών κανονισμού
Ας είναι ειλικρινείς: αν ποτέ έχετε περάσει από την εγκατάσταση μιας μικρής μονάδας παραγωγής ποτών κατά τη διάρκεια μιας διαδικασίας κανονικής συσκευασίας σε δοχεία, γνωρίζετε πόσοι εργαζόμενοι απαιτούνται πραγματικά. Μια ημιαυτόματη διάταξη απαιτεί συνήθως τέσσερις έως έξι εργαζόμενους αποκλειστικά για την τροφοδοσία των δοχείων, τη γέμιση, τη σφράγιση, το ξέπλυμα και τη συσκευασία. Όταν επέλθει η καλοκαιρινή επιβάρυνση, ο αριθμός των εργαζομένων αυξάνεται σημαντικά με προσωρινό προσωπικό που χρειάζεται εκπαίδευση και εποπτεία. Σύμφωνα με το Γραφείο Στατιστικής Εργασίας των ΗΠΑ, οι εργαζόμενοι παραγωγής στον τομέα της παραγωγής ποτών κατέστρωναν κατά μέσο όρο 22,15 δολάρια την ώρα το 2025, ενώ η συνολική αμοιβή συχνά ξεπερνά τα 29 δολάρια. Όταν προσθέσετε τις δύο βάρδιες, τις υπερωρίες και τη συνεχή αντικατάσταση ανεπαρκώς εκπαιδευμένων εργαζομένων, η ετήσια δαπάνη εργατικού δυναμικού για τη συσκευασία σε δοχεία μπορεί εύκολα να υπερβεί τα 250.000 δολάρια. Αυτό το ποσό δεν συμπεριλαμβάνει ούτε το κόστος ανθρώπινων λαθών, όπως η ανομοιογενής γέμιση ή οι διαρροές στις σφραγίσεις. Μια αυτόματη γραμμή συσκευασίας ποτών σε δοχεία αντιμετωπίζει αυτό το πρόβλημα απευθείας, συγχωνεύοντας πολλαπλά χειροκίνητα βήματα σε ένα συγχρονισμένο σύστημα. Από τη στιγμή που απαλείψετε την αβεβαιότητα από τη διαδικασία, ο αριθμός των εργαζομένων μειώνεται δραματικά και κάθε δολάριο που δαπανάται για εργατικό δυναμικό αρχίζει να αποδίδει περισσότερο.
Πώς η Ακριβής Μηχανική Μειώνει τις Ώρες Επαναληπτικής Εργασίας και Ελέγχου
Η χειροκίνητη καννινάρισμα δεν είναι απλώς επίπονη διαδικασία· είναι εξ ορισμού μεταβλητή. Ο χρόνος αντίδρασης ενός χειριστή ή μια ελαφρά καθυστέρηση κατά την τοποθέτηση του καπακιού μπορεί να οδηγήσει σε υπογεμίσματα, υπερχείλιση αφρού ή ελαττώματα στις σφραγίδες. Οι αυτόματες γραμμές εξαλείφουν αυτήν τη μεταβλητότητα. Οι αυτόματοι γεμιστήρες με κινητήρες servo και μαγνητικούς μετρητές ροής εξασφαλίζουν ακρίβεια δόσης εντός ±0,5 %, μειώνοντας σχεδόν πλήρως την απώλεια προϊόντος λόγω υπεργέμισμα και τις απορρίψεις λόγω ελλειμματικού βάρους. Στον σταθμό σφράγισης, οι μονάδες ελέγχου διπλής σφράγισης ελέγχουν συνεχώς τις διαστάσεις του «σώματος» (body hook) και του «καλύμματος» (cover hook), απορρίπτοντας κάθε δοχείο που βρίσκεται εκτός προδιαγραφών. Το Ινστιτούτο Κατασκευαστών Δοχείων (Can Manufacturers Institute) αναφέρει ότι οι ρυθμοί ελαττωμάτων στη χειροκίνητη σφράγιση κυμαίνονται περίπου στο 2 %, ενώ ένας καλά συντηρούμενος αυτόματος σφραγιστής διατηρεί τα ελαττώματα κάτω του 0,2 %. Αυτά τα κλάσματα μεταφράζονται σε πραγματική εξοικονόμηση εργατικού δυναμικού. Αντί να αφιερώνονται δύο εργαζόμενοι στην επιθεώρηση και την επανεργασία μετά τη γραμμή, ένα σύστημα οπτικής επιθεώρησης (vision system) και ένας ελεγκτής βάρους (checkweigher) αναλαμβάνουν αυτό το καθήκον 24 ώρες το 24ωρο. Λιγότερα σημεία επαφής σημαίνουν λιγότερες ευκαιρίες μόλυνσης και λιγότερο χρόνο για αλλαγές καθαρισμού. Η ακρίβεια που ενσωματώνεται στο υλικό εξοπλισμό απαλείφει αποτελεσματικά ολόκληρες κατηγορίες εργασιών που συνδέονται με τη διόρθωση λαθών, επιτρέποντας στην ομάδα σας να επικεντρωθεί σε δραστηριότητες υψηλότερης προστιθέμενης αξίας, όπως η διαχείριση αποθεμάτων ή η ανάπτυξη συνταγών.
Από Οκτώ Εργαζόμενους σε Δύο: Ένα Πρακτικό Παράδειγμα
Οι αριθμοί του φύλλου προδιαγραφών αποκτούν πραγματική σημασία μόνο όταν τους βλέπει κανείς να εφαρμόζονται σε ένα πραγματικό εργοστάσιο παραγωγής. Ένας κατασκευαστής ειδικών αναψυκτικών με βάση τον αλκοόλ (hard seltzer), που λειτουργεί στη Μεσοδύση, χρησιμοποιούσε μία χειροκίνητη επιτραπέζια γραμμή κανονισμού που απαιτούσε οκτώ εργαζόμενους ανά βάρδια. Δύο εργαζόμενοι εισάγουν άδεια δοχεία, δύο διαχειρίζονταν τον γεμιστή και τη συσκευή τοποθέτησης καπακιών, ένας λειτουργούσε τη συσκευή σφράγισης, δύο ασχολούνταν με τον καθαρισμό και την ετικετοποίηση, ενώ ένας εργαζόμενος «πλωτός» αντιμετώπιζε τις εμπλοκές και εκτελούσε ελέγχους ποιότητας. Η παραγωγή έφτανε μέχρι 600 δοχεία την ώρα, ενώ τις υγρές απογευματινές ώρες ήταν αδύνατο να διατηρηθεί αυτός ο ρυθμός. Μετά τη μετάβαση σε μία αυτοματοποιημένη περιστροφική γραμμή που παρέχεται από την εταιρεία Bievo Machinery, η ίδια εγκατάσταση λειτουργεί πλέον με μόνο δύο χειριστές. Ο ένας παρακολουθεί τη συσκευή αποστοίβωσης και τον γεμιστή από έναν πίνακα αφής, ενώ ο άλλος παρακολουθεί τη συσκευή σφράγισης, τον κωδικοποιητή και τη συσκευή συσκευασίας. Η ωριαία παραγωγή υπερβαίνει τα 3.000 δοχεία και η ετήσια «πανικόβητη» πρόσληψη προσωπικού απλώς εξαφανίστηκε. Οι δύο υπόλοιποι χειριστές εκπαιδεύτηκαν στον χειρισμό ελεγκτών PLC και στην προληπτική συντήρηση, γεγονός που αύξησε τη συμμετοχή τους και μείωσε την εξαφάνιση προσωπικού. Αυτού του είδους η μετάβαση αποδεικνύει ότι οι εξοικονομήσεις εργατικού δυναμικού υπερβαίνουν απλώς τη μείωση του αριθμού των εργαζομένων· αντιθέτως, επαναδιαμορφώνουν τον τρόπο με τον οποίο μια επιχείρηση αναπτύσσεται και δημιουργούν έναν ασφαλέστερο και λιγότερο χαοτικό χώρο εργασίας.
Η εξίσωση ROI πέρα από την απλή μισθοδοσία
Πολλοί αγοραστές σταματούν στη γραμμή του μισθού κατά τον υπολογισμό της απόδοσης, αλλά αυτό αποκαλύπτει μόνο το μισό της ιστορίας. Στο παράδειγμα της μάρκας σέλτζερ, η κατάργηση έξι θέσεων εξοικονομεί περίπου 240.000 δολάρια ετησίως, λαμβάνοντας υπόψη τους μισθούς, τα πλεονεκτήματα και την ασφάλιση εργαζομένων. Επιπλέον εξοικονομήσεις προκύπτουν από τη μείωση του χρόνου εκπαίδευσης και την αυτοματοποίηση της απολύμανσης. Η εκπαίδευση ενός χειροκίνητου χειριστή μπορεί να απορροφήσει δύο εβδομάδες του χρόνου ενός έμπειρου εργαζόμενου· η διεπαφή με οθόνη αφής μιας αυτόματης γραμμής απαιτεί μόνο λίγες ημέρες. Οι κύκλοι CIP που ενσωματώνονται στη γραμμή μειώνουν τον χρόνο καθαρισμού από δύο ώρες σε 30 λεπτά ανά βάρδια. Η Έκθεση Τάσεων Ποτών PMMI 2024 επιβεβαιώνει ότι το 68% των εταιρειών ποτών τώρα κατατάσσει τη διαθεσιμότητα εργατικού δυναμικού ως τον κύριο κίνδυνό της, γεγονός που καθιστά την αυτοματοποίηση μια στρατηγική προστασίας των εσόδων, όχι απλώς μια στρατηγική μείωσης δαπανών. Λαμβάνοντας υπόψη όλες τις έμμεσες εξοικονομήσεις, μια κανονικής ταχύτητας γραμμή κονσερβοποίησης αποπληρώνεται συχνά σε 14 έως 18 μήνες. Μετά από αυτό, ο εξοπλισμός δημιουργεί καθαρό λειτουργικό περιθώριο, ενισχύοντας ολόκληρη την επιχείρηση έναντι των σφιχτότερων αγορών εργατικού δυναμικού.
Ακεραιότητα της Αλυσίδας Εφοδιασμού που Προστατεύει τη Διαθεσιμότητά σας
Ακόμα και η πιο εξελιγμένη γραμμή κονσερβοποίησης αποτυγχάνει να προσφέρει εξοικονόμηση εργατικού δυναμικού, εάν υφίσταται συχνές διακοπές λειτουργίας. Ο χρόνος λειτουργίας αποτελεί τον «σιωπηλό πολλαπλασιαστή» σε κάθε εξίσωση αυτοματοποίησης. Η Bievo Machinery ελέγχει την κατασκευή βασικών εξαρτημάτων, όπως βαλβίδων γεμίσματος και ρολών σφράγισης, στις δικές της εγκαταστάσεις, με αποτέλεσμα να εξαλείφονται οι καθυστερήσεις που πλήττουν τις εξωτερικές αλυσίδες εφοδιασμού. Όταν απαιτείται ένα ανταλλακτικό, η αίτηση διοχετεύεται απευθείας στην παραγωγική γραμμή που το κατασκεύασε, και όχι στο σύστημα αποθεματοποίησης ενός αντιπροσώπου. Αυτή η άμεση σύνδεση μειώνει σημαντικά τους χρόνους παράδοσης και διασφαλίζει πραγματική ευελιξία των ομάδων συντήρησης. Για τους παραγωγούς ποτών, αυτό σημαίνει ότι η αποδοτική ομάδα δύο ατόμων διατηρεί την παραγωγικότητά της, αντί να παραμένει ανενεργή. Κατά τη διάρκεια ζωής του εξοπλισμού, η αξιόπιστη πρόσβαση σε γνήσια ανταλλακτικά και τεχνική υποστήριξη προλαμβάνει τις απρόβλεπτες υπερωρίες και τα επείγοντα έξοδα αποστολής που υπονομεύουν την εξοικονόμηση εργατικού δυναμικού. Η συνεργασία με έναν κατασκευαστή που προσφέρει μια κατακόρυφα ενσωματωμένη αλυσίδα εφοδιασμού δεν αφορά απλώς την αγορά μιας μηχανής· αφορά την εξασφάλιση του χρόνου λειτουργίας που καθιστά πραγματικούς όλους τους υπόλοιπους δείκτες ROI. Η παγκόσμια εμπειρία της Bievo Machinery σε έργα και το μοντέλο παράδοσης απευθείας από την εργοστασιακή μονάδα παρέχουν ακριβώς αυτή τη διασφάλιση.
Περιεχόμενα
- Το κρυφό κόστος των χειροκίνητων διαδικασιών κανονισμού
- Πώς η Ακριβής Μηχανική Μειώνει τις Ώρες Επαναληπτικής Εργασίας και Ελέγχου
- Από Οκτώ Εργαζόμενους σε Δύο: Ένα Πρακτικό Παράδειγμα
- Η εξίσωση ROI πέρα από την απλή μισθοδοσία
- Ακεραιότητα της Αλυσίδας Εφοδιασμού που Προστατεύει τη Διαθεσιμότητά σας