
Il costo nascosto del personale in un’operazione manuale di lattizzazione
Visita guidata in uno stabilimento per bevande che utilizza ancora attrezzature semiautomatiche: i numeri relativi al personale non compaiono quasi mai in modo evidente su un foglio di calcolo. Si nascondono nelle tre persone che caricano manualmente i coperchi nello scivolo della sigillatrice, nell’operatore che regola manualmente il livello di riempimento ogni pochi minuti e nei due lavoratori temporanei che smontano manualmente i casi incastrati alla confezionatrice. linea di riempimento per bevande gassate che funziona senza un’automazione avanzata richiede quattro-sei operatori per turno solo per mantenere le altezze di riempimento e le specifiche delle saldature entro i limiti di tolleranza. Queste stesse persone non sono disponibili per le operazioni di sanificazione, per la preparazione dei cambi formati o per i controlli qualità. Quando i registri di produzione indicano che un team di otto persone produce 12.000 lattine in dieci ore, il costo del lavoro per unità erode i margini che un contraente per il confezionamento semplicemente non possiede. L’automazione modifica questo calcolo sostituendo compiti fisici ripetitivi con cicli macchina riproducibili, consentendo a un team più ridotto di gestire una linea più veloce con minori deviazioni.
Dove entrano in azione le macchine: dal depallettizzatore al pallettizzatore
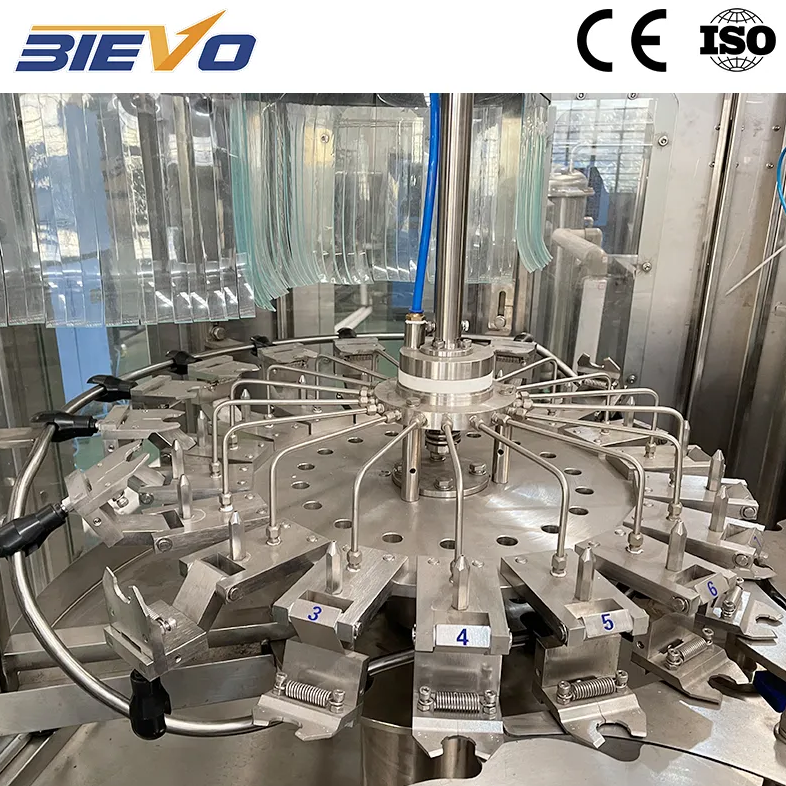
I risparmi di manodopera più immediati su una linea automatizzata di inscatolamento si ottengono all’inizio e alla fine della linea. I depallettizzatori che alimentano autonomamente le lattine vuote attraverso un risciacquatore eliminano due operatori che, altrimenti, trascorrerebbero un intero turno impilando e orientando le lattine. Sul lato dell’imballaggio, gli erettori automatici di scatole, i confezionatori a vaschetta e i pallettizzatori riducono da quattro a un solo tecnico la postazione manuale di imballaggio: quest’ultimo si limita a monitorare lo stato delle macchine. La parte centrale della linea, costituita dal blocco riempitore-sigillatore, trae il massimo vantaggio dal controllo a catena chiusa. Un moderno riempitore dotato di misuratori di portata massica per ogni valvola e di un sistema di ispezione dei sigilli collegato alla logica di rifiuto del riempitore può funzionare per ore senza che un operatore debba toccare una singola lattina. Non si tratta di eliminare il giudizio umano, ma semplicemente di spostarlo da regolazioni ripetitive a un’attività di supervisione del processo.
Un aggiornamento della linea che ha ribaltato la composizione dell’equipaggio in una sola notte
Un impianto di co-confezionamento situato fuori Ho Chi Minh City ha gestito per anni un'operazione mista di inscatolamento: un riempitore semiautomatico abbinato a una macchina per la chiusura dei coperchi alimentata manualmente, seguita da un confezionamento manuale in vaschette termoretraibili. La domanda stagionale di punta di una bevanda gassata al lampone ha costretto il responsabile dell'impianto a organizzare quattro turni da nove operatori ciascuno, ma l’accuratezza del riempimento continuava a variare, causando una perdita per sovrarifornimento pari al 2,5%. L’aggiornamento a una linea automatica integrata per l’inscatolamento, basata su un monoblocco riempitore-chiuditrice fornito da un unico fornitore, con morse chiudenti azionate da servomotori e un confezionatore automatico per vaschette, ha ridotto il personale direttamente impiegato sulla linea da nove a tre operatori per turno. Nei primi sei mesi, la perdita per sovrarifornimento è scesa allo 0,4% e sono scomparse le 2.200 ore annue di straordinario legate al confezionamento manuale. Il periodo di ritorno dell’investimento si è attestato appena sotto i 14 mesi, non perché le macchine operassero in modo sensibilmente più veloce, ma perché un numero minore di operatori interveniva su ogni lattina e su ogni vaschetta.
Confronto dei profili occupazionali tra diversi livelli di automazione delle linee di inscatolamento
Non ogni impianto giustifica un'area di confezionamento completamente automatizzata (lights-out), e non tutti i prodotti funzionano bene su una linea ad alta velocità. La tabella seguente si basa sui dati di produzione raccolti da tre impianti di inscatolamento che processano lattine in alluminio da 330 ml a volumi simili, confrontando l'impiego di manodopera tra diverse configurazioni di automazione.
|
Livello di automazione |
Operatori per turno |
Lattine per ora per operatore |
Perdita tipica per sovrarifornimento |
Tempo di cambio formato (minuti) |
Costo del lavoro per 1.000 lattine (USD) |
|
Semiautomatico (alimentazione manuale dei coperchi, confezionamento manuale) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Automazione mista (riempitore automatico, confezionamento manuale) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Automazione completa (dalla depallettizzazione alla pallettizzazione) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
I numeri dimostrano chiaramente i vantaggi dell’automazione completa per volumi superiori a circa 25.000 lattine al giorno. Al di sotto di questa soglia, l’automazione mista consente comunque di ottenere una percentuale significativa di risparmio sulla manodopera, senza dover sostenere il costo iniziale della pallettizzazione robotizzata. Un rapporto industriale PMMI del 2023 sull’automazione nel settore del confezionamento bevande ha evidenziato che la riduzione dei costi del lavoro rimane il principale fattore trainante per gli investimenti in attrezzature da parte dei produttori di medie dimensioni, addirittura prima dei guadagni in termini di capacità produttiva.
I risparmi trascurati: coerenza, turnover e tempo di formazione
La riduzione diretta del personale attira l'attenzione, ma i risparmi meno evidenti spesso contano di più nel corso di un ciclo di vita quinquennale dell'attrezzatura. Le linee automatizzate producono lo stesso peso della lattina, lo stesso spessore della saldatura e lo stesso posizionamento dell'etichetta turno dopo turno, eliminando così gli interventi di ritocco e le perdite che incidono sia sul budget del personale sia su quello dei materiali. Inoltre, attenuano l'impatto del turnover degli operatori. Quando un esperto operatore di riempimento lascia una linea manuale, la curva di apprendimento del sostituto si riflette nelle percentuali di scarto per settimane. Su una linea completamente automatizzata, il nuovo assunto monitora uno schermo e interviene in risposta agli allarmi: è la macchina a conservare la conoscenza del processo. Il tempo di formazione passa da giorni a ore e la differenza tra un operatore con sei mesi di esperienza e uno con sei anni di esperienza si riduce a pochi punti percentuali nel report OEE.
Partner per la messa in servizio che comprendono l'equazione del lavoro
Calcolare i risparmi di manodopera su carta è una cosa. Realizzarli effettivamente sul pavimento della fabbrica richiede una linea che arrivi già dotata di tutta la logica di controllo in grado di comunicare automaticamente tra riempitrice, sigillatrice, etichettatrice e confezionatrice. Quando un depallettizzatore rallenta, la riempitrice deve regolare autonomamente la propria velocità di alimentazione, senza che un operatore debba intervenire. Quando una testa della sigillatrice esce dalle tolleranze previste, la linea deve segnalarlo prima che un intero pallet di lattine venga messo in attesa. I fornitori che progettano fin dall’inizio questo livello di integrazione, come BIEVO, aiutano i produttori di bevande a raggiungere più rapidamente i propri obiettivi di riduzione dei costi del lavoro, poiché l’intera linea funziona come un unico sistema coordinato, non come una semplice raccolta di macchine singolarmente competenti. Questo tipo di coerenza è ciò che trasforma una proiezione del budget per il personale in una realtà quotidiana ripetibile.
Sommario
- Il costo nascosto del personale in un’operazione manuale di lattizzazione
- Dove entrano in azione le macchine: dal depallettizzatore al pallettizzatore
- Un aggiornamento della linea che ha ribaltato la composizione dell’equipaggio in una sola notte
- Confronto dei profili occupazionali tra diversi livelli di automazione delle linee di inscatolamento
- I risparmi trascurati: coerenza, turnover e tempo di formazione
- Partner per la messa in servizio che comprendono l'equazione del lavoro