
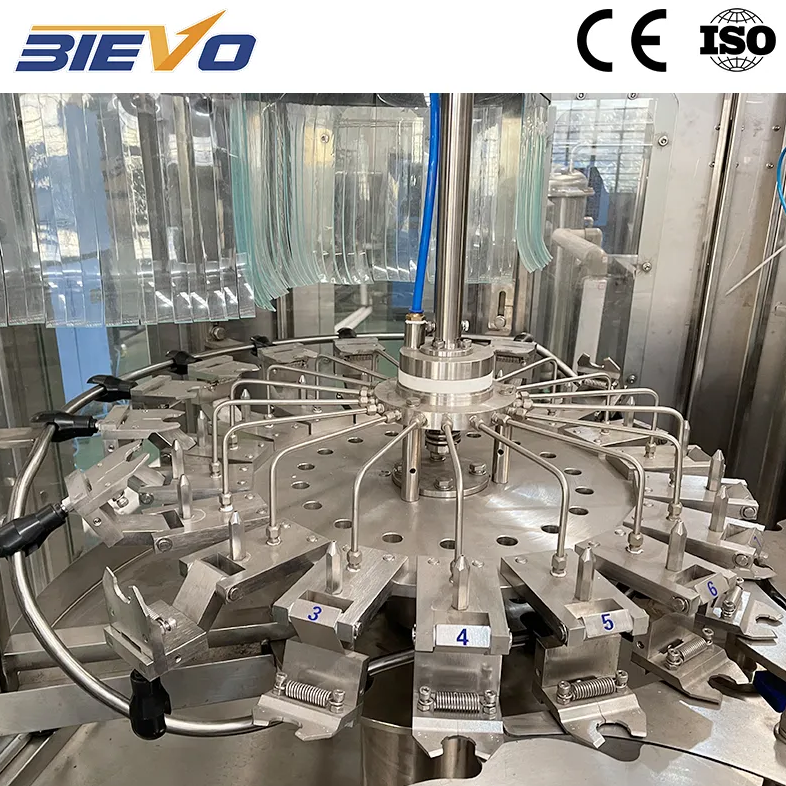
Скрытая фонд оплаты труда в ручной операции по консервированию
Пройдитесь по предприятию по производству напитков, где до сих пор используется полуавтоматическое оборудование, и цифры трудозатрат редко бросаются в глаза в электронной таблице. Они скрываются за тремя работниками, которые вручную загружают крышки в загрузочный желоб герметизатора, оператором, который каждые несколько минут корректирует уровень наполнения с помощью регулировочного колесика, и двумя временными рабочими, которые разбирают застрявшие коробки на упаковочном агрегате. линия розлива газированных напитков То, что работает без тесной автоматизации, требует четырех–шести операторов на смену только для поддержания уровня наполнения и параметров шва в пределах допуска. Эти же сотрудники не могут выполнять санитарную обработку, подготовку к смене партии или контроль качества. Когда в производственных записях указано, что бригада из восьми человек выпускает 12 000 банок за десять часов, показатель трудозатрат на единицу продукции съедает маржу, которой у контрактного упаковщика просто нет. Автоматизация меняет эти расчеты, заменяя повторяющиеся физические операции воспроизводимыми циклами работы оборудования, позволяя меньшей бригаде управлять более быстрой линией с меньшим количеством отклонений.
То, что берут на себя машины: от распаллетизации до паллетизации
На автоматизированной линии по консервированию наибольшая экономия рабочей силы достигается на входе и выходе линии. Депаллетайзеры, которые самостоятельно подают пустые банки через ополаскиватель, позволяют исключить двух операторов, которые в противном случае целую смену занимались бы укладкой и ориентацией банок. На стороне упаковки автоматические устройства для формирования коробок, упаковщики в лотки и паллетайзеры сокращают четырёхоператорную ручную упаковочную станцию до одного техника, контролирующего состояние оборудования. В центральной части линии — блоке наполнителя-закаточной машины — наибольшую пользу приносит замкнутая система управления. Современный наполнитель с расходомерами массового расхода на каждый клапан и системой контроля качества закатки, интегрированной с логикой отбраковки наполнителя, может работать часами без вмешательства оператора в процесс обработки банок. Речь идёт не об исключении человеческого суждения, а о его переносе с рутинных регулировок на надзор за технологическим процессом.
Модернизация линии, полностью изменившая соотношение численности персонала за одну ночь
Стороннее упаковочное предприятие за пределами Хошимина в течение многих лет осуществляло смешанную консервную операцию: полуавтоматический наполнитель, совмещённый с ручным закаточным аппаратом с ручной подачей крышек, а затем ручная укладка в термоусадочные лотки. Пиковый спрос на газированный напиток со вкусом личи вынудил руководителя завода задействовать четыре смены по девять рабочих в каждой, однако точность наполнения по-прежнему колебалась, приводя к потере из-за перенаполнения в размере 2,5 %. Модернизация до интегрированной автоматической консервной линии — на базе моноблока «наполнитель–закаточная машина» от одного поставщика с сервоприводными зажимами закаточной машины и автоматическим укладчиком в лотки — позволила сократить численность персонала непосредственно на линии с девяти до трёх человек на смену. За первые шесть месяцев доля потерь из-за перенаполнения снизилась до 0,4 %, а 2200 ежегодных сверхурочных часов, связанных с ручной укладкой, исчезли полностью. Срок окупаемости составил чуть менее 14 месяцев — не потому, что оборудование стало работать значительно быстрее, а потому, что каждый банку и каждый лоток касалось значительно меньше рук.
Сравнение трудозатрат при различных уровнях автоматизации консервных линий
Не каждое предприятие может оправдать полностью автоматизированный цех упаковки без участия персонала, и не каждый продукт хорошо подходит для высокоскоростной линии. В приведённой ниже таблице приведены данные о производстве, собранные на трёх консервных заводах, перерабатывающих алюминиевые банки объёмом 330 мл при сопоставимых объёмах, с сравнением затрат труда при различных уровнях автоматизации.
|
Уровень автоматизации |
Операторов на смену |
Банок на одного оператора в час |
Типичные потери из-за перелива |
Время перехода на новую продукцию (минуты) |
Стоимость труда на 1000 банок (USD) |
|
Полуавтоматическая линия (ручная загрузка крышек, ручная упаковка) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Частично автоматизированная линия (автоматический разлив, ручная упаковка) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Полностью автоматизированная линия (от разгрузки паллет до укладки на паллеты) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Цифры однозначно свидетельствуют в пользу полной автоматизации при объёмах производства выше примерно 25 000 банок в день. При объёмах ниже этого порога частичная автоматизация всё же позволяет достичь значительной экономии трудозатрат без необходимости крупных первоначальных инвестиций в роботизированную паллетизацию. В отчёте PMMI за 2023 г. об автоматизации упаковки напитков отмечается, что снижение затрат на труд остаётся главным стимулом для инвестиций в оборудование среди средних производителей, даже важнее повышения производительности.
Упущенные сбережения: стабильность, текучесть кадров и время обучения
Прямое сокращение штатной численности привлекает внимание, однако менее заметные сбережения зачастую оказываются более значимыми в течение пятилетнего жизненного цикла оборудования. Автоматизированные линии обеспечивают одинаковый вес банки, одинаковую толщину шва и одинаковое положение этикетки смена за сменой, что исключает переделку и простои, снижающие как трудовые, так и материальные затраты. Они также смягчают влияние текучести операторов. Когда опытный оператор розлива уходит с ручной линии, кривая обучения нового сотрудника отражается в показателях брака на протяжении нескольких недель. На полностью автоматизированной линии новый сотрудник лишь контролирует экран и реагирует на оповещения, а процессные знания сохраняются в машине. Время обучения сокращается с дней до часов, а разница между оператором со стажем шесть месяцев и оператором со стажем шесть лет сводится к нескольким процентным пунктам в отчёте по OEE.
Партнёры по вводу в эксплуатацию, понимающие трудовую составляющую
Получить экономию на заработной плате на бумаге — одно дело. Достичь её на производственной линии — совсем другое: для этого требуется линия, которая поставляется с уже настроенной системой управления, обеспечивающей взаимодействие между розливочным аппаратом, герметизатором, этикетировочным устройством и упаковочным автоматом. Когда депаллетайзер замедляется, розливочный аппарат должен автоматически скорректировать скорость подачи без вмешательства оператора. Если параметры герметизации отклоняются от заданных значений, линия должна зафиксировать это отклонение до того, как будет заблокирована целая паллета банок. Поставщики, которые изначально проектируют такой высокий уровень интеграции, например BIEVO, помогают производителям напитков быстрее достигать целевых показателей сокращения затрат на рабочую силу, поскольку вся линия функционирует как единая согласованная система, а не как набор отдельных, пусть и высококвалифицированных машин. Именно такая согласованность превращает прогнозируемое сокращение расходов на персонал в стабильную ежедневную реальность.
Содержание
- Скрытая фонд оплаты труда в ручной операции по консервированию
- То, что берут на себя машины: от распаллетизации до паллетизации
- Модернизация линии, полностью изменившая соотношение численности персонала за одну ночь
- Сравнение трудозатрат при различных уровнях автоматизации консервных линий
- Упущенные сбережения: стабильность, текучесть кадров и время обучения
- Партнёры по вводу в эксплуатацию, понимающие трудовую составляющую