
Ukryte koszty wynagrodzeń w ręcznej operacji konserwowania
Przejdź przez zakład produkujący napoje, który nadal korzysta z półautomatycznego sprzętu – liczba pracowników rzadko jest widoczna w arkuszu kalkulacyjnym. Ukrywa się w trzech osobach ręcznie załadowujących pokrywki do kanału zamknika, operatorze co kilka minut regulującym poziom napełnienia za pomocą pokrętła oraz dwóch tymczasowych pracownikach rozkładających zapchanie skrzynek na maszynie do pakowania. linia do napełniania napojów gazowanych która działa bez ścisłej automatyzacji, wymaga zatrudnienia czterech do sześciu operatorów na zmianę wyłącznie w celu utrzymania wysokości napełnienia i parametrów szwu w dopuszczalnych tolerancjach. Ci sami pracownicy nie są dostępni do wykonywania czyszczenia, przygotowania do zmiany partii ani kontroli jakości. Gdy dokumentacja partii wskazuje, że osiem osób produkuje w ciągu dziesięciu godzin 12 000 puszek, koszt pracy przypadający na jedno opakowanie skraca marżę, której kontraktowy pakowacz po prostu nie posiada. Automatyzacja zmienia te obliczenia, zastępując powtarzalne zadania fizyczne powtarzalnymi cyklami maszynowymi, dzięki czemu mniejszy zespół może obsłużyć szybszą linię produkcyjną z mniejszą liczbą odchyleń.
Gdzie maszyny przejmują kontrolę: od demagazynowania do magazynowania na paletach
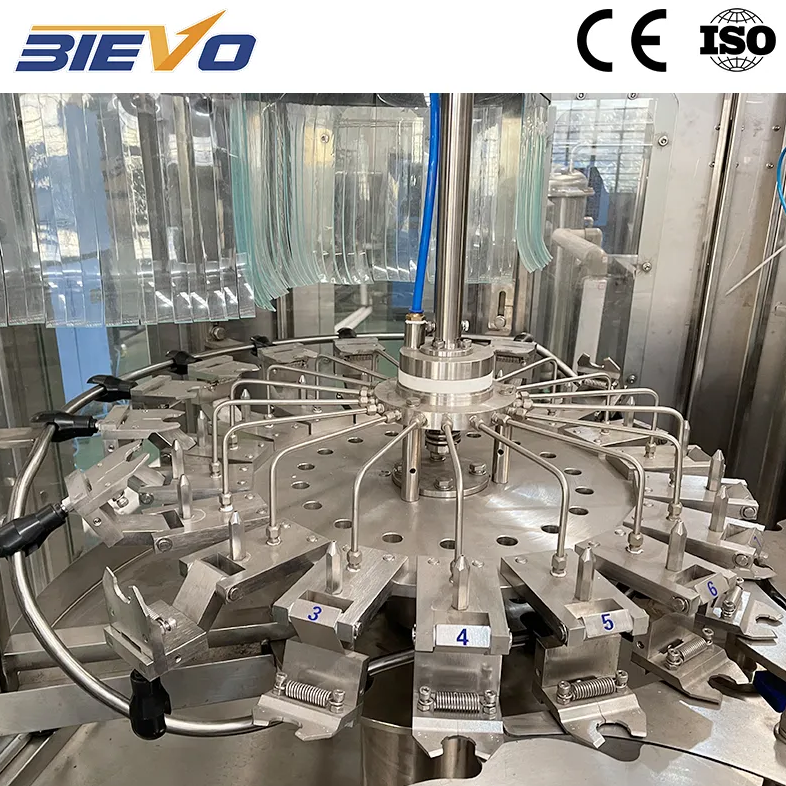
Najbardziej natychmiastowe oszczędności związane z siłą roboczą na zautomatyzowanej linii konserwującej występują na początku i końcu linii. Depaletyzatory samoczynnie zaopatrujące puste puszki w oczyszczacz eliminują dwóch operatorów, którzy w przeciwnym razie spędzaliby całą zmianę układając i orientując puszki. Po stronie pakowania automatyczne maszyny do składania skrzynek, maszyny do pakowania na tackach oraz paletyzatory redukują czterosobową ręczną stację pakowania do jednego technika, który monitoruje stan maszyn. Środek linii – blok napełniacza i zamykacza – najwięcej zyskuje dzięki sterowaniu w pętli zamkniętej. Nowoczesny napełniacz wyposażony w mierniki przepływu masy dla każdego zaworu oraz system inspekcji szwów połączony z logiką odrzucania napełniacza może pracować przez wiele godzin bez ingerencji operatora w proces napełniania puszek. Chodzi nie o wyeliminowanie ludzkiego sądu, lecz o przeniesienie go z powtarzalnych korekt do nadzoru nad procesem.
Modernizacja linii, która w ciągu jednej nocy odwróciła proporcje w zespole obsługi
Zewnętrzna placówka pakująca położona na obrzeżach Ho Chi Minh City przez lata prowadziła mieszane operacje konserwowania: półautomatyczny napełniacz połączony z ręcznym zamykaczem pokrywek, a następnie ręczne pakowanie do termokurczanych tack. W okresie szczytowego zapotrzebowania na gazowaną napój smakujący lychee kierownik zakładu musiał zatrudnić cztery zmiany po dziewięć pracowników każda, a mimo to dokładność napełniania wahała się na tyle znacznie, że powodowała straty wynikające z nadmiernego napełniania w wysokości 2,5%. Modernizacja linii konserwującej do zintegrowanej, całkowicie automatycznej linii, opartej na monoblocie napełniacz–zamykacz od jednego dostawcy, wyposażonym w zamykacze z chwytakami napędzanymi serwosilnikami oraz automatycznym pakowaczem tack, zmniejszyła liczbę pracowników bezpośrednio obsługujących linię z dziewięciu do trzech na każdą zmianę. W ciągu pierwszych sześciu miesięcy straty wynikające z nadmiernego napełniania spadły do 0,4%, a 2200 godzin nadgodzin rocznie związanych z ręcznym pakowaniem zniknęło. Okres zwrotu inwestycji wyniósł nieco mniej niż 14 miesięcy – nie dlatego, że maszyny pracowały znacznie szybciej, lecz dlatego, że mniejsza liczba pracowników miała kontakt z każdą puszką i każdą tacką.
Porównanie struktur zatrudnienia w zależności od stopnia zautomatyzowania linii konserwującej
Nie każda fabryka uzasadnia zastosowanie całkowicie zautomatyzowanego (bezobsługowego) zakładu pakowania, a nie każdy produkt nadaje się do przetwarzania na szybkobieżnej linii. Poniższa tabela opiera się na danych produkcyjnych zebranych w trzech zakładach konserwowych przetwarzających puszki aluminiowe o pojemności 330 ml przy podobnych objętościach produkcji i porównuje wykorzystanie siły roboczej przy różnych stopniach zautomatyzowania.
|
Poziom automatyzacji |
Operatorzy na zmianę |
Puszki na godzinę pracy jednego operatora |
Typowa utrata spowodowana nadmiernym napełnieniem |
Czas przełączenia (w minutach) |
Koszt pracy przypadający na 1 000 puszek (USD) |
|
Semi-automatyczne (ręczne załadunek pokrywek, ręczne pakowanie) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Zmieszane zautomatyzowanie (automatyczna napełniarka, ręczne pakowanie) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Pełne zautomatyzowanie (odpaletyzacja – paletyzacja) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Liczby jednoznacznie świadczą o korzyściach płynących z pełnego zautomatyzowania przy objętościach przekraczających około 25 000 puszek dziennie. Poniżej tego progu zmieszane zautomatyzowanie nadal zapewnia znaczną część oszczędności w zakresie kosztów pracy, unikając przy tym wysokich początkowych inwestycji związanych z zastosowaniem robotów do paletyzacji. Zgodnie z raportem branżowym PMMI z 2023 roku dotyczącym zautomatyzowania procesów pakowania napojów, redukcja kosztów pracy pozostaje głównym motywem inwestycji w nowe wyposażenie wśród średnich producentów, nawet ważniejszym niż zwiększenie wydajności.
Niezauważone oszczędności: spójność, rotacja personelu i czas szkolenia
Bezpośrednie zmniejszenie liczby zatrudnionych przyciąga uwagę, ale cichsze oszczędności często mają większe znaczenie w pięcioletnim cyklu życia wyposażenia. Zautomatyzowane linie produkują te same wagę puszki, grubość szwu oraz położenie naklejki zmiana po zmianie, eliminując prace dodatkowe i przestoje, które obciążają zarówno budżet pracy, jak i materiałów. Zmniejszają również wpływ rotacji operatorów. Gdy doświadczony operator napełniacza opuszcza linię ręczną, krzywa uczenia się nowego pracownika odzwierciedla się w liczbie odpadów przez wiele tygodni. Na w pełni zautomatyzowanej linii nowy pracownik monitoruje ekran i reaguje na alerty – wiedza o procesie pozostaje w maszynie. Czas szkolenia skraca się z dni do godzin, a różnica między operatorem z sześciomiesięcznym, a sześcioletnim stażem zmniejsza się do kilku punktów procentowych w raporcie OEE.
Partnerzy przy uruchamianiu, którzy rozumieją równanie pracy
Uzyskanie oszczędności związanych z kosztami pracy na papierze to jedno. Ich rzeczywiste osiągnięcie na linii produkcyjnej wymaga linii, która przychodzi już wyposażona w całą logikę sterowania, umożliwiającą komunikację między napełniaczem, zamykaczem, etykietarką i pakowaczem. Gdy depaletyzator zwalnia, napełniacz powinien dostosować swoją prędkość dopływu bez konieczności interwencji operatora. Gdy głowica zamykacza odchyla się od zakresu dopuszczalnych tolerancji, cała linia powinna natychmiast o tym poinformować, zanim cała paleta puszek zostanie wycofana z produkcji. Dostawcy, którzy od samego początku projektują ten poziom integracji – tacy jak BIEVO – pomagają producentom napojów szybciej osiągać swoje cele redukcji kosztów pracy, ponieważ cała linia działa jako jeden spójny system, a nie jako zestaw indywidualnie sprawdzających się maszyn. Taka spójność przekształca prognozę budżetową kosztów pracy w powtarzalną, codzienną rzeczywistość.
Spis treści
- Ukryte koszty wynagrodzeń w ręcznej operacji konserwowania
- Gdzie maszyny przejmują kontrolę: od demagazynowania do magazynowania na paletach
- Modernizacja linii, która w ciągu jednej nocy odwróciła proporcje w zespole obsługi
- Porównanie struktur zatrudnienia w zależności od stopnia zautomatyzowania linii konserwującej
- Niezauważone oszczędności: spójność, rotacja personelu i czas szkolenia
- Partnerzy przy uruchamianiu, którzy rozumieją równanie pracy