
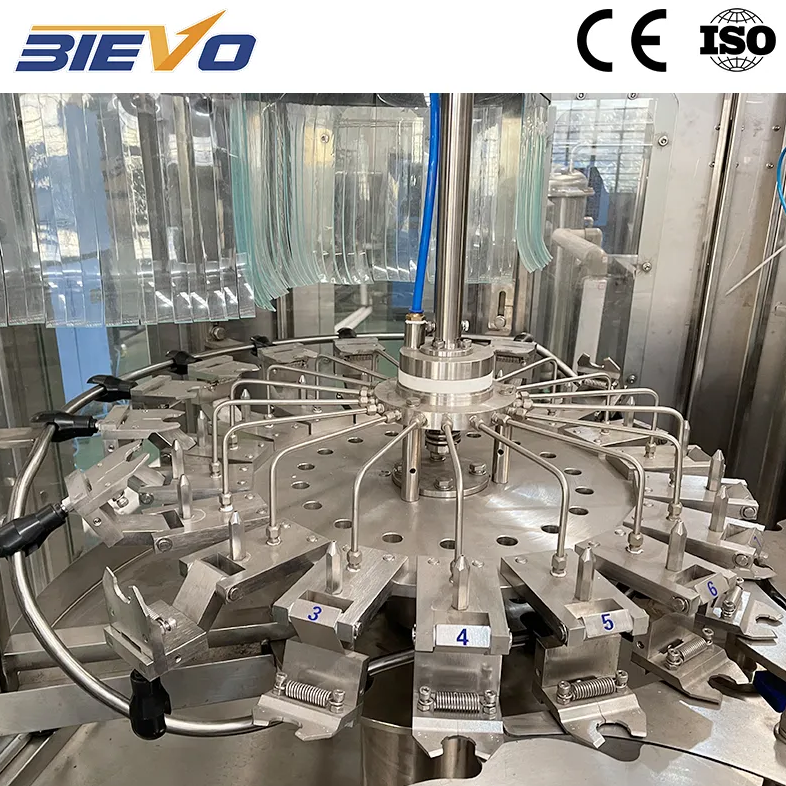
Khoản chi lương tiềm ẩn trong một quy trình đóng lon thủ công
Hãy đi tham quan một nhà máy sản xuất đồ uống vẫn còn phụ thuộc vào thiết bị bán tự động, và số liệu lao động hiếm khi hiển thị rõ ràng trên bảng tính. Chúng ẩn mình ở ba người thao tác thủ công để đặt nắp vào máng dẫn của máy hàn kín, ở người vận hành điều chỉnh tay vòi chiết rót mỗi vài phút một lần, và ở hai nhân viên tạm thời xử lý các trường hợp kẹt hộp tại máy đóng gói. dây chuyền chiết rót đồ uống có gas việc vận hành mà không có tự động hóa chặt chẽ sẽ chiếm dụng bốn đến sáu công nhân mỗi ca chỉ để duy trì mức độ đầy và thông số mối hàn trong giới hạn cho phép. Những người này không còn sẵn sàng để thực hiện vệ sinh, chuẩn bị chuyển đổi dây chuyền hoặc kiểm tra chất lượng. Khi hồ sơ lô sản xuất ghi nhận một đội gồm tám người lao động sản xuất 12.000 lon trong mười giờ, chi phí lao động trên mỗi thùng hàng sẽ làm thu hẹp biên lợi nhuận—một yếu tố mà nhà đóng gói theo hợp đồng hoàn toàn không thể chịu đựng được. Tự động hóa thay đổi phương trình này bằng cách thay thế các thao tác thể chất lặp đi lặp lại bằng các chu kỳ máy có thể lặp lại, giúp một đội ngũ nhỏ hơn quản lý dây chuyền vận hành nhanh hơn với ít sai lệch hơn.
Những Nhiệm Vụ Mà Máy Móc Đảm Nhận: Từ Tháo Palet Đến Xếp Palet
Tiết kiệm lao động ngay lập tức nhất trên dây chuyền đóng lon tự động xuất hiện ở hai đầu dây chuyền. Các thiết bị gỡ pallet tự động cấp lon rỗng vào máy rửa loại bỏ hai công nhân vốn phải dành toàn bộ ca làm việc để xếp chồng và định hướng các lon. Ở khâu đóng gói, các thiết bị dựng thùng carton tự động, máy đóng khay và máy xếp pallet giúp giảm quy mô trạm đóng gói thủ công gồm bốn người xuống chỉ còn một kỹ thuật viên giám sát trạng thái hoạt động của máy. Phần giữa dây chuyền — cụm máy chiết rót và máy ghép nắp — thu được lợi ích lớn nhất từ điều khiển vòng kín. Một máy chiết rót hiện đại được trang bị đồng hồ đo lưu lượng khối lượng riêng biệt cho từng van và hệ thống kiểm tra mối ghép nắp liên kết với logic loại bỏ sản phẩm lỗi của máy chiết rót có thể vận hành trong nhiều giờ liền mà không cần công nhân can thiệp trực tiếp vào bất kỳ lon nào. Điều này không nhằm loại bỏ phán đoán của con người, mà chỉ chuyển vai trò đó khỏi những điều chỉnh lặp đi lặp lại sang giám sát tổng thể quy trình.
Một nâng cấp dây chuyền đã đảo ngược hoàn toàn phương trình nhân sự chỉ trong một đêm
Một cơ sở đóng gói chung nằm ngoài Thành phố Hồ Chí Minh đã vận hành dây chuyền đóng lon đa dạng trong nhiều năm: một máy chiết rót bán tự động kết hợp với máy hàn nắp thủ công, sau đó là khâu đóng gói bằng tay vào các khay được bọc màng co. Nhu cầu cao điểm cho loại nước giải khát có ga vị vải đã buộc quản lý nhà máy phải bố trí bốn ca làm việc, mỗi ca chín công nhân, thế nhưng độ chính xác khi chiết rót vẫn dao động khiến tổn thất do chiết rót quá mức đạt 2,5%. Việc nâng cấp lên một dây chuyền đóng lon tự động tích hợp, được xây dựng xung quanh một máy chiết-rót–hàn-nắp kiểu khối liền (monoblock) từ một nhà cung cấp duy nhất, trang bị đầu hàn nắp điều khiển bằng servo và máy đóng khay tự động, đã giảm số lao động trực tiếp trên dây chuyền từ chín người xuống còn ba người mỗi ca. Trong sáu tháng đầu tiên, tổn thất do chiết rót quá mức giảm xuống còn 0,4%, đồng thời 2.200 giờ làm thêm hàng năm liên quan đến khâu đóng gói thủ công cũng biến mất. Thời gian hoàn vốn chỉ dưới 14 tháng, không phải vì các máy chạy nhanh hơn đáng kể, mà vì số lượng công nhân thao tác trên mỗi lon và mỗi khay đã giảm đi.
So sánh hồ sơ lao động giữa các mức độ tự động hóa dây chuyền đóng lon
Không phải mọi nhà máy nào cũng có thể biện minh cho việc xây dựng một khu vực đóng gói hoàn toàn tự động (lights-out), và không phải mọi sản phẩm nào cũng vận hành hiệu quả trên dây chuyền tốc độ cao. Bảng dưới đây dựa trên dữ liệu sản xuất được thu thập từ ba cơ sở đóng lon, xử lý lon nhôm dung tích 330 ml với khối lượng tương đương, nhằm so sánh mức độ sử dụng lao động giữa các cấu hình tự động hóa khác nhau.
|
Mức độ tự động hóa |
Số công nhân mỗi ca |
Số lon trên mỗi giờ lao động |
Tỷ lệ hao hụt do đổ quá mức thông thường |
Thời gian chuyển đổi (phút) |
Chi phí lao động cho mỗi 1.000 lon (USD) |
|
Bán tự động (cấp nắp thủ công, đóng gói thủ công) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Tự động hóa hỗn hợp (máy chiết tự động, đóng gói thủ công) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Tự động hóa toàn bộ (từ tháo pallet đến xếp pallet) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Các con số này đưa ra lập luận rõ ràng về lợi thế của việc áp dụng tự động hóa toàn bộ đối với sản lượng trên khoảng 25.000 lon mỗi ngày. Dưới ngưỡng này, giải pháp tự động hóa hỗn hợp vẫn mang lại phần lớn lợi ích tiết kiệm lao động mà không cần đầu tư ban đầu lớn cho hệ thống robot xếp pallet. Một báo cáo ngành năm 2023 của PMMI về tự động hóa trong bao bì đồ uống chỉ ra rằng việc giảm chi phí lao động vẫn là yếu tố hàng đầu thúc đẩy đầu tư thiết bị đối với các nhà sản xuất quy mô vừa, thậm chí còn quan trọng hơn cả việc tăng năng suất.
Những khoản tiết kiệm bị bỏ qua: Tính nhất quán, tỷ lệ luân chuyển nhân sự và thời gian đào tạo
Việc giảm trực tiếp số lượng nhân sự thu hút sự chú ý, nhưng những khoản tiết kiệm âm thầm lại thường quan trọng hơn trong suốt vòng đời thiết bị kéo dài năm năm. Các dây chuyền tự động sản xuất ra lon có trọng lượng như nhau, độ dày đường hàn như nhau và vị trí dán nhãn như nhau cao độ sau ca làm việc, nhờ đó loại bỏ hoàn toàn công việc làm lại và các khoản tổn thất ăn mòn cả ngân sách lao động lẫn vật tư. Chúng cũng làm giảm tác động của việc luân chuyển nhân viên vận hành. Khi một nhân viên vận hành máy chiết rót giàu kinh nghiệm rời khỏi dây chuyền thủ công, đường cong học tập của người thay thế sẽ thể hiện rõ qua tỷ lệ phế phẩm trong nhiều tuần liền. Trong khi đó, trên một dây chuyền hoàn toàn tự động, nhân viên mới chỉ cần theo dõi màn hình và phản ứng với các cảnh báo; chính máy móc lưu giữ toàn bộ kiến thức quy trình. Thời gian đào tạo giảm từ vài ngày xuống còn vài giờ, và khoảng cách về hiệu suất giữa một nhân viên vận hành có sáu tháng kinh nghiệm và một nhân viên có sáu năm kinh nghiệm chỉ còn thu hẹp ở mức vài phần trăm trên báo cáo OEE.
Các đối tác lắp đặt hiểu rõ phương trình lao động
Việc tính toán mức tiết kiệm lao động trên giấy là một chuyện. Còn việc hiện thực hóa mức tiết kiệm đó ngay trên sàn nhà máy lại là một chuyện khác—đòi hỏi một dây chuyền được thiết lập sẵn với toàn bộ logic điều khiển đã được tích hợp đồng bộ giữa máy chiết, máy đóng nắp, máy dán nhãn và máy đóng gói. Khi máy gỡ pallet hoạt động chậm lại, máy chiết phải tự động điều chỉnh tốc độ cấp liệu đầu vào mà không cần sự can thiệp của công nhân vận hành. Khi đầu đóng nắp lệch khỏi thông số kỹ thuật cho phép, dây chuyền phải cảnh báo ngay lập tức trước khi cả một pallet lon bị tạm dừng sản xuất. Các nhà cung cấp như BIEVO, những đơn vị tích hợp hệ thống ở mức độ này ngay từ giai đoạn thiết kế ban đầu, sẽ giúp các nhà sản xuất đồ uống đạt được mục tiêu giảm chi phí lao động nhanh hơn, bởi toàn bộ dây chuyền vận hành như một hệ thống phối hợp nhịp nhàng, chứ không chỉ là tập hợp các máy riêng lẻ đều hoạt động tốt. Chính sự đồng bộ như vậy mới biến dự báo ngân sách lao động thành hiện thực bền vững, lặp lại mỗi ngày.
Mục lục
- Khoản chi lương tiềm ẩn trong một quy trình đóng lon thủ công
- Những Nhiệm Vụ Mà Máy Móc Đảm Nhận: Từ Tháo Palet Đến Xếp Palet
- Một nâng cấp dây chuyền đã đảo ngược hoàn toàn phương trình nhân sự chỉ trong một đêm
- So sánh hồ sơ lao động giữa các mức độ tự động hóa dây chuyền đóng lon
- Những khoản tiết kiệm bị bỏ qua: Tính nhất quán, tỷ lệ luân chuyển nhân sự và thời gian đào tạo
- Các đối tác lắp đặt hiểu rõ phương trình lao động