
Manuel Konserve Operasyonunun Gizli Maaş Giderleri
Hâlâ yarı otomatik ekipmanlara güvenen bir içecek tesisi turuna çıkın ve işçilik maliyetleri genellikle bir elektronik tablo üzerinde açıkça görünmez. Bunlar, kapakları mühürleme makinesinin besleme kanalına elle yerleştiren üç kişi, birkaç dakikada bir doluluk seviyesi ayar düğmesini ayarlayan operatör ve paketleme makinesinde sıkışan kasaları ayıklayan iki geçici işçide gizlidir. karbonatlı İçecek Dolum Hattı Sık otomasyon bağlantıları olmadan çalışan bu sistem, yalnızca doldurma yüksekliklerini ve kenar ölçümlerini tolerans sınırları içinde tutabilmek için her vardiyada dört ila altı operatörü meşgul eder. Bu kişiler aynı zamanda temizlik, üretim değişimi hazırlığı ya da kalite kontrolü gibi görevler için mevcut değildir. Parti kayıtları, on saatte 12.000 kutu üretmek üzere sekiz kişilik bir ekibin çalıştığını gösterdiğinde, kişi başı maliyet rakamı, bir sözleşme paketleyicinin sahip olmadığı marjları tüketir. Otomasyon, tekrarlayan fiziksel görevleri tekrarlanabilir makine çevrimleriyle değiştirerek bu hesabı değiştirir; böylece daha küçük bir ekip, daha az sapma ile daha hızlı bir hattı yönetebilir.
Makinelerin Devreye Girdiği Yer: Paletten Alma İşleminden Paletleme İşlemine
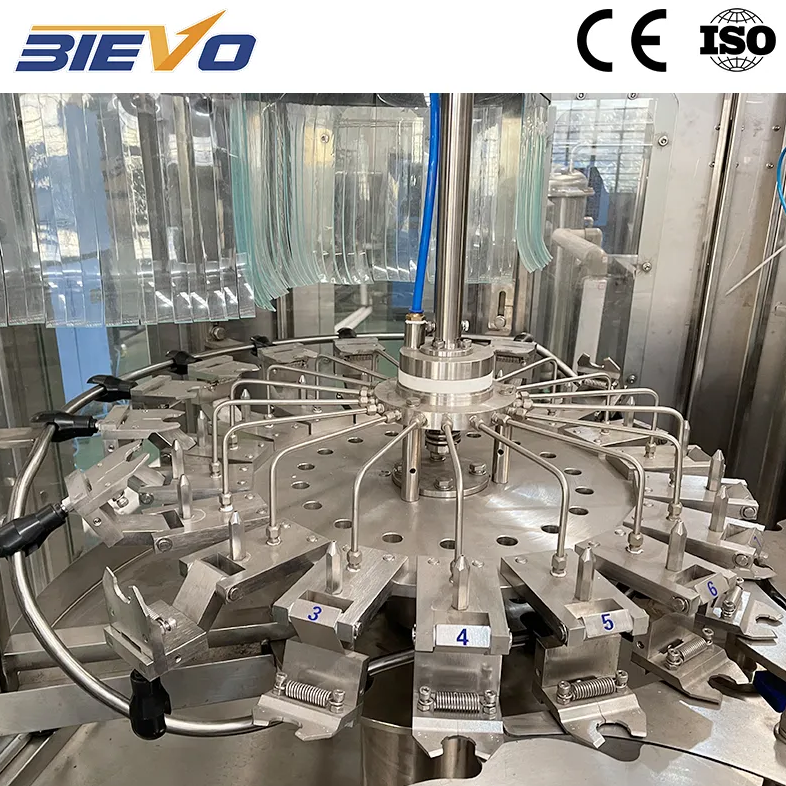
Otomatik konserve hattında en hızlı iş gücü tasarrufu, hattın ön ve arka uçlarında görülür. Boş kutuları kendiliğinden besleyen ve bir durulama ünitesinden geçiren depaletizörler, aksi takdirde tam bir vardiyada kutuları istifleyip doğru yönlendirmekle görevli iki operatörü ortadan kaldırır. Ambalajlama tarafında ise otomatik kutu açıcılar, tepsi ambalajlayıcılar ve paletleyiciler, dört kişilik manuel bir ambalaj istasyonunu yalnızca makine durumunu izleyen tek bir teknisyene indirger. Hattın orta bölümü olan doldurucu-kapatıcı bloğu, kapalı çevrim kontrolünden en çok faydayı sağlar. Her valf için kütle debi ölçerleri ve doldurucunun reddetme mantığına bağlı bir kapatma kontrol sistemi ile donatılmış modern bir doldurucu, operatörün bir kutuya dokunmadan saatlerce çalışabilir. Burada amaç insan yargısını ortadan kaldırmak değil; bunu tekrarlayan ayarlardan uzaklaştırıp süreç gözetimine yönlendirmektir.
Ekip Denklemini Bir Geceye Mahsus Tersine Çeviren Bir Hattı Güncelleme
Ho Chi Minh Şehri dışındaki bir ortak paketleme tesisinde yıllardır karışık konserve üretim işlemi yürütülüyordu: yarı otomatik bir dolum makinesiyle elle kapak beslemeli bir konserve mühürleme makinesi birleştirilmişti; ardından ürünler elle daraltılabilir plastik folyo ile sarılıyordu. Liche aromalı karbonatlı içecek için yaz mevsiminde yaşanan yüksek talep, tesiste her vardiyada dokuz çalışanla dört vardiya çalıştırılmasını zorunlu kılmıştı; ancak dolgu doğruluğu hâlâ yetersizdi ve bu durum %2,5 oranında fazla dolum kaybına neden oluyordu. Tek kaynaklı bir dolum-mühürleme monoblok makine (servo tahrikli mühürleme çeneleriyle) ve otomatik tepsi paketleme makinesi etrafında inşa edilen entegre otomatik konserve hattına geçişle, doğrudan üretim hattı personeli her vardiyada dokuzdan üçe indirildi. İlk altı ay içinde fazla dolum kaybı %0,4’e düştü ve elle paketleme işinden kaynaklanan yıllık 2.200 fazla mesai saati tamamen ortadan kalktı. Geri ödeme süresi yalnızca 14 ayın biraz altında gerçekleşti; bu durum makinelerin çok daha hızlı çalışmasından değil, her kutu ve her tepsiye dokunan kişi sayısının azalmasından kaynaklandı.
Konserve Hattı Otomasyon Seviyeleri Boyunca İşgücü Profillerinin Karşılaştırılması
Her fabrika, tamamen otomatikleştirilmiş (ışık kapalı) ambalaj hattını hak etmez ve her ürün yüksek hızda bir üretim hattında iyi çalışamaz. Aşağıdaki tablo, 330 ml alüminyum kutuları benzer hacimlerde işleyen üç konserve tesisinden toplanan üretim verilerine dayanmakta olup, farklı otomasyon yapılandırmaları boyunca iş gücü dağılımını karşılaştırmaktadır.
|
Otomasyon Seviyesi |
Vardiya Başına Operatör Sayısı |
İşçi Başına Saatte Üretilen Kutu Sayısı |
Tipik Fazla Dolum Kaybı |
Üretim Değişim Süresi (dakika) |
1.000 Kutu Başına İşçilik Maliyeti (ABD Doları) |
|
Yarı Otomatik (manuel kapak beslemesi, manuel ambalajlama) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Karma Otomasyon (otomatik doldurucu, manuel ambalajlama) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Tam Otomasyon (paletten ayırma işleminden paletleme işlemine kadar) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Rakamlar, günlük yaklaşık 25.000 kutudan fazla üretim hacmi için tam otomasyonun açık bir gerekçesini ortaya koymaktadır. Bu eşiğin altında kalan hacimlerde ise, robotik paletleme sistemlerinin başlangıç maliyetini gerektirmeden işçilik tasarrufunun önemli bir kısmını elde edebilen karma otomasyon çözümü tercih edilebilir. PMMI'nin 2023 yılındaki içecek ambalaj otomasyonu sektör raporu, orta ölçekli üreticiler arasında ekipman yatırımlarının en büyük teşvik unsuru olarak işçilik maliyetlerindeki azalmayı, hatta üretim kapasitesindeki artıştan bile önce göstermektedir.
Gözden Kaçırılan Tasarruflar: Tutarlılık, Personel Dönüşümü ve Eğitim Süresi
Doğrudan personel sayısında azaltma dikkat çekse de, beş yıllık bir ekipman ömrü boyunca sessiz tasarruflar genellikle daha fazla önem taşır. Otomatik hatlar, vardiya değişimleri sonrasında aynı kutu ağırlığını, aynı kenar kalınlığını ve aynı etiket yerleştirmesini üretir; bu da hem işçilik hem de malzeme bütçelerini tüketen yeniden işleme ve tutma işlemlerini ortadan kaldırır. Ayrıca operatör dönüşümünün etkisini de azaltırlar. Deneyimli bir dolum operatörü manuel bir hattı terk ettiğinde, yerine geçen çalışanın öğrenme eğrisi haftalarca hurda oranlarında kendini gösterir. Tamamen otomatik bir hatta ise yeni işe alınan kişi yalnızca bir ekranı izler ve uyarıları takip eder; süreç bilgisi makinede saklanır. Eğitim süresi günlerden saatlere düşer ve altı aylık bir operatör ile altı yıllık bir operatör arasındaki fark, bir OEE raporunda yalnızca birkaç yüzde puanına geriler.
İşçilik Denklemiyle Tanışık Devreye Alma Ortakları
İşçilik tasarrufunu kağıda dökmek bir şeydir; bunu üretim hattında gerçekleştirmek ise, doldurucu, kapaklayıcı, etiketleyici ve ambalaj makinesi arasında zaten tüm kontrol mantığının konuşabildiği bir hattın teslim edilmesini gerektirir. Bir palet açma makinesi yavaşladığında, operatörün müdahale etmesine gerek kalmadan doldurucunun besleme hızını ayarlaması gerekir. Bir kapaklayıcı başlığı belirlenen tolerans sınırlarının dışına çıktığında, hat tam bir palet kutu durdurulmadan önce bunu tespit etmelidir. BIEVO gibi bu düzeyde entegrasyonu baştan mühendislik yoluyla sağlayan tedarikçiler, içecek üreticilerinin işçilik azaltma hedeflerine daha hızlı ulaşmalarına yardımcı olur çünkü tüm üretim hattı, bireysel olarak yetkin makinelerin topluluğu değil, tek bir koordine sistem gibi davranır. Bu tür tutarlılık, bir işçilik bütçe tahminini tekrarlanabilir günlük bir gerçekliğe dönüştürür.
İçindekiler Tablosu
- Manuel Konserve Operasyonunun Gizli Maaş Giderleri
- Makinelerin Devreye Girdiği Yer: Paletten Alma İşleminden Paletleme İşlemine
- Ekip Denklemini Bir Geceye Mahsus Tersine Çeviren Bir Hattı Güncelleme
- Konserve Hattı Otomasyon Seviyeleri Boyunca İşgücü Profillerinin Karşılaştırılması
- Gözden Kaçırılan Tasarruflar: Tutarlılık, Personel Dönüşümü ve Eğitim Süresi
- İşçilik Denklemiyle Tanışık Devreye Alma Ortakları