
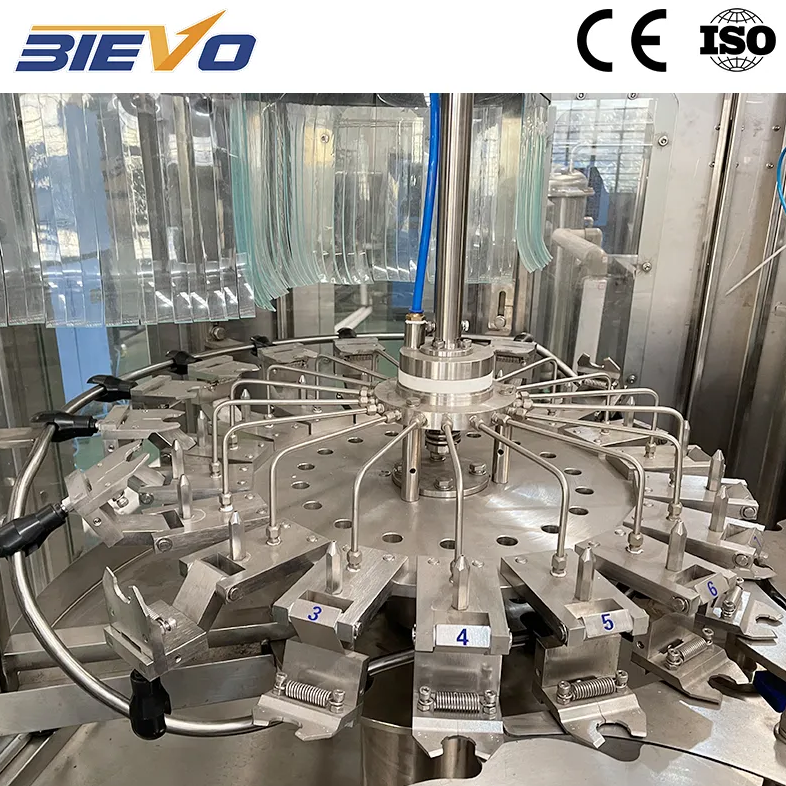
Ձեռքով կանայնավորման գործողությունների թաքնված ծախսերը
Եկեք արդար լինենք. Եթե երբևէ շրջել եք փոքր ըմպելիքի գործարանի արտադրամասում՝ կանների լցման ժամանակ, ապա գիտեք, թե ինչքան մարդ է իրականում անհրաժեշտ։ Կիսաավտոմատ համակարգը սովորաբար պահանջում է չորսից վեց աշխատակից՝ միայն կանների մատակարարման, լցման, կնքման, լվացման և փաթեթավորման համար։ Ամառային աճի ժամանակ այս թիվը մեծանում է ժամանակավոր աշխատակիցների հաշվին, որոնց պետք է վերապատրաստել և վերահսկել։ ԱՄՆ աշխատավարձերի վիճակագրական բյուրոն հաշվարկել է, որ 2025 թվականին ըմպելիքների արտադրության մեջ աշխատողների միջին ժամային աշխատավարձը կազմել է 22,15 դոլար, իսկ ընդհանուր փոխհատուցումը հաճախ գերազանցում է 29 դոլարը։ Երբ երկու շիֆտերի, ավելցուկային ժամերի և անփորձ աշխատակիցների շարունակական փոխարինման ծախսերը գումարվում են, տարեկան կանների լցման աշխատավարձերի հաշիվը հեշտությամբ կարող է գերազանցել 250 000 դոլարը։ Այս թիվը նույնիսկ չի ներառում մարդկային սխալների ծախսերը, օրինակ՝ անհամասեռ լցման կամ հորատված կնքման արդյունքում առաջացած հոսքերի պատճառով առաջացած վնասները։ Ավտոմատացված ըմպելիքների կանների լցման գիծը այս խնդիրը լուծում է ուղղակիորեն՝ միավորելով բազմաթիվ ձեռքով կատարվող գործողությունները մեկ համակարգված համակարգում։ Ինչպես միանգամից վերացնում եք գործընթացում ենթադրությունների անհրաեշտությունը, այնպես էլ աշխատակազմի թիվը զգալիորեն նվազում է, և աշխատավարձի վրա ծախսված յուրաքանչյուր դոլար սկսում է ավելի արդյունավետ աշխատել։
Ինչպես է ճշգրտության ինժեներական մշակումը նվազեցնում վերամշակման և ստուգման ժամերը
Ձեռքով կանայնացումը ոչ միայն աշխատատար է, այլև բնորոշվում է անհամասեռությամբ: Օպերատորի ռեակցիայի ժամանակի տարբերությունը կամ ծածկոցի տեղադրման փոքրիկ այլանդակումը կարող են հանգեցնել անբավարար լցման, փրփուրի վերհանման կամ կապակցման սխալների: Ավտոմատացված գծերը վերացնում են այդ անհամասեռությունը: Մագնիսային հոսանքի չափիչներով սարքավորված սերվո-շարժիչներով աշխատող լցման սարքերը ճշգրտությամբ ապահովում են դոզայի տրամադրումը՝ 0,5 %-ի սխալանքով, գրեթե վերացնելով ավելցուկային արտադրանքի տրամադրումը և անբավարար քաշով ապրանքների մերժումը: Կապակցման կայանում կրկնակի կապակցման մոնիտորները անընդհատ ստուգում են տարայի և ծածկոցի կապակցման հուկերի չափերը՝ մերժելով ցանկացած տարա, որը չի համապատասխանում սպեցիֆիկացիային: Տարաների արտադրողների ինստիտուտը նշում է, որ ձեռքով կապակցման սխալների մակարդակը մոտավորապես 2 % է, իսկ լավ պահպանվող ավտոմատացված կապակցման սարքը սխալների մակարդակը պահում է 0,2 %-ից ցածր: Այդ կոտորակները թարգմանվում են իրական աշխատավարձի խնայողությամբ: Փոխարենը, որ երկու աշխատավոր նշանակել գծից հետո ստուգման և վերամշակման համար, տեսողական համակարգը և կշռման սարքը այդ աշխատանքը կատարում են օրվա ընթացքում անընդհատ: Փոքր թվով շփման կետերը նշանակում են ավելի քիչ հնարավորություն աղտոտման համար և սանիտարական փոփոխությունների վրա ծախսվող ավելի քիչ ժամանակ: Սարքավորման մեջ ներդրված ճշգրտությունը արդյունավետորեն վերացնում է սխալները ուղղելու հետ կապված ամբողջ աշխատանքային կատեգորիաները, ինչը թույլ է տալիս ձեր թիմին կենտրոնանալ ավելի բարձր արժեքավոր խնդիրների վրա, ինչպես օրինակ՝ պաշարների կառավարումը կամ բաղադրատուրքի մշակումը:
Ութ աշխատողից երկուսին. Գործնական օրինակ
Սպեցիֆիկացիայի թերթիկում նշված թվերը միայն այն դեպքում են դառնում իմաստալից, երբ դրանք իրական արտադրական հրապարակում են իրականացվում: Միջին Արևմուտքում գործող մի ձեռքով պատրաստված հարդ սելցերի արտադրող ընկերություն նախկինում օգտագործում էր ձեռքով կառավարվող սեղանի վրա տեղադրված կանների լցման գիծ, որը յուրաքանչյուր շիֆտում զբաղեցնում էր ութ մարդու: Երկու աշխատող լցնում էր դատարկ կանները, երկուսը՝ կառավարում էր լցնող սարքը և փակածների մատակարարիչը, մեկը՝ աշխատեցնում էր կանների կնքող սարքը, երկուսը՝ զբաղվում էր լվացմամբ և պիտակավորմամբ, իսկ մեկ այլ աշխատող («լողացող»)՝ վերահսկում էր կանների կուտակումները և որակի ստուգումները: Արտադրության առավելագույն ցուցանիշը հասնում էր 600 կանն ժամում, իսկ խոնավ առավոտյան և երեկոյան այդ տեմպը պահպանել հնարավոր չէր: Bievo Machinery-ի մատակարարած ավտոմատացված պտտվող գծի վրա անցնելուց հետո նույն արտադրամասը այժմ աշխատում է ընդամենը երկու օպերատորի մասնակցությամբ: Մեկը վերահսկում է պալետաների ապակազմման սարքը և լցնող սարքը՝ շոշափելի էկրանի վահանակից, իսկ մյուսը՝ կանների կնքող սարքը, կոդավորող սարքը և փաթեթավորող սարքը: Ժամային արտադրությունը գերազանցում է 3.000 կաննը, իսկ սեզոնային աշխատավարձի վարանումները ամբողջովին վերանացել են: Մնացած երկու օպերատորները վերապատրաստվել են PLC կառավարման և կանխարգելիչ սպասարկման վերաբերյալ, ինչը բարձրացրել է նրանց ներգրավվածությունը և նվազեցրել աշխատակիցների հեռացման մակարդակը: Այս տեսակի անցումը ցույց է տալիս, որ աշխատավարձի խնայողությունները չեն սահմանափակվում աշխատակիցների թվի կրճատմամբ, այլ վերաձևավորում են ձեռնարկության մասշտաբավորման եղանակը և ստեղծում ավելի անվտանգ ու ավելի քիչ անկարգ աշխատավայր:
Ռենտաբելության վերադարձի հավասարումը՝ պարզ աշխատավարձից դուրս
Շատ գնորդներ կանգնում են աշխատավարձի գծի մոտ՝ հաշվարկելով վերադարձը, սակայն դա պատմում է միայն պատմության կեսը։ Վերցնելով սելցերի ապրանքանիշի օրինակը, վեց պաշտոնի վերացումը տարեկան մոտավորապես 240 000 դոլար է խնայում՝ հաշվի առնելով աշխատավարձը, բարեգործական նպաստները և աշխատավորների համար սահմանված փոխհատուցումները։ Լրացուցիչ խնայողություններ տրամադրվում են վերապատրաստման ժամանակի կրճատման և սանիտարական մշակման ավտոմատացման միջոցով։ Ձեռքով կառավարվող օպերատորի վերապատրաստումը կարող է զբաղեցնել փորձառու աշխատակցի երկու շաբաթ ժամանակը, իսկ ավտոմատ գծի շուշի էկրանի ինտերֆեյսի վերապատրաստումը պահանջում է միայն մի քանի օր։ Գծի մեջ ներդրված CIP ցիկլերը մեկ շաբաթավարտում մաքրման աշխատանքը կրճատում են երկու ժամից մինչև 30 րոպե։ 2024 թվականի PMMI ըմպելիքների միտումների զեկույցը հաստատում է, որ ըմպելիքների ընկերությունների 68 %-ը այժմ աշխատավորների առկայությունը համարում է իրենց ամենամեծ ռիսկը, ինչը ավտոմատացումը դարձնում է եկամուտների պաշտպանության ռազմավարություն, ոչ միայն ծախսերի կրճատման միջոց։ Հաշվի առնելով բոլոր անուղղակի խնայողությունները՝ միջին արագությամբ կանայի գիծը հաճախ վերադարձվում է 14–18 ամսվա ընթացքում։ Դրանից հետո սարքավորումները ստեղծում են մաքուր շահավետություն, որը ամրապնդում է ամբողջ բիզնեսը՝ աշխատավորների շուկայի սառեցման պայմաններում։
Մատակարարման շղթայի ամբողջականություն, որը պաշտպանում է ձեր աշխատաժամերը
Նույնիսկ ամենաբարդ կոնսերվային գծերը չեն ապահովում աշխատավարձի խնայողություն, եթե հաճախ են ընդհատվում: Շահագործման ժամանակը ցանկացած ավտոմատացման հավասարման մեջ թաքնված բազմապատկիչն է: Bievo Machinery-ը սեփական արտադրամասում վերահսկում է լցնող կափարիչների և կնքման գլանների նման հիմնարար բաղադրիչների արտադրությունը, ինչը վերացնում է երրորդ կողմի մատակարարային շղթաներում տեղի ունեցող արտադրության հետաձգումները: Երբ անհրաժեշտ է փոխարինման մաս, հարցումը ուղարկվում է ուղղակի այն արտադրամասին, որտեղ այն արտադրվել է, այլ ոչ թե վաճառողի պահեստային համակարգին: Այս ուղիղ կապը կտրուկ կրճատում է առաքման ժամանակը և ապահովում է սպասարկման թիմերի իսկական արձագանքային ունակությունը: Ծովային հեղուկների արտադրողների համար սա նշանակում է, որ արդյունավետ երկու մարդու աշխատակազմը շարունակում է աշխատել՝ այլ ոչ թե անգործության մեջ մնալ: Սարքավորումների աշխատանքային կյանքի ընթացքում իսկական մասերի և ինժեներական աջակցության հավաստի մատակարարումը կանխում է այնպիսի պլանավարված չլինող ավելցուկային աշխատաժամերի և շտապ առաքման ծախսերի առաջացումը, որոնք վտանգում են աշխատավարձի խնայողությունները: Այնպիսի արտադրողի հետ գործընկերություն հաստատելը, որն առաջարկում է ուղղահայաց ինտեգրված մատակարարային շղթա, ոչ միայն մեքենայի գնումն է, այլև այն շահագործման ժամանակի ապահովումը, որը հաստատում է մյուս բոլոր ROI ցուցանիշների իրականությունը: Bievo Machinery-ի համաշխարհային նախագծային փորձը և արտադրամասից ուղղակի մոդելը հենց այդ երաշխիքն են տրամադրում:
Բովանդակության ցուցակ
- Ձեռքով կանայնավորման գործողությունների թաքնված ծախսերը
- Ինչպես է ճշգրտության ինժեներական մշակումը նվազեցնում վերամշակման և ստուգման ժամերը
- Ութ աշխատողից երկուսին. Գործնական օրինակ
- Ռենտաբելության վերադարձի հավասարումը՝ պարզ աշխատավարձից դուրս
- Մատակարարման շղթայի ամբողջականություն, որը պաշտպանում է ձեր աշխատաժամերը