
La masse salariale cachée dans une opération manuelle de mise en conserve
Parcourez une usine de boissons qui utilise encore des équipements semi-automatiques : les coûts liés à la main-d’œuvre n’apparaissent que rarement de façon évidente dans une feuille de calcul. Ils se dissimulent derrière les trois personnes qui chargent manuellement les couvercles dans la trémie de la soudeuse, l’opérateur qui ajuste régulièrement le réglage du niveau de remplissage, et les deux intérimaires qui démontent manuellement les caisses coincées au niveau de l’emballeuse. ligne de remplissage de boissons gazeuses qui fonctionne sans automatisation rigoureuse nécessite quatre à six opérateurs par poste uniquement pour maintenir les hauteurs de remplissage et les spécifications des soudures dans les tolérances autorisées. Ces mêmes personnes ne sont pas disponibles pour les opérations de nettoyage, la préparation des changements de production ou les contrôles qualité. Lorsque les registres de lots indiquent qu’une équipe de huit personnes produit 12 000 boîtes en dix heures, le coût de la main-d’œuvre par caisse entame les marges bénéficiaires dont un conditionneur sous contrat ne dispose tout simplement pas. L’automatisation modifie ce calcul en remplaçant les tâches physiques répétitives par des cycles machines reproductibles, permettant à une équipe réduite de gérer une ligne plus rapide avec moins d’écarts.
Là où les machines prennent le relais : du dépalettisation à la palettisation
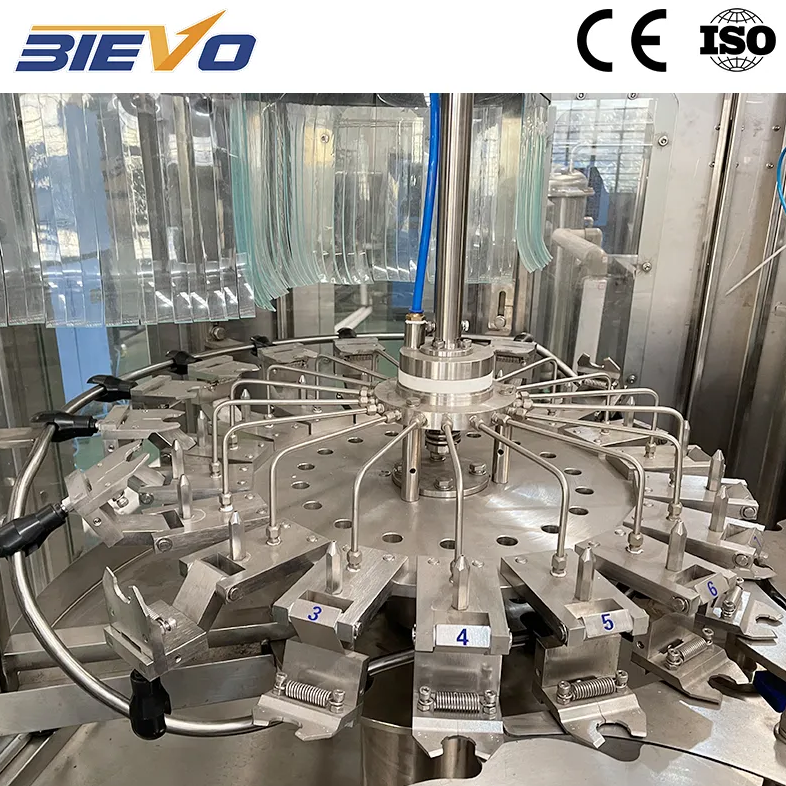
Les économies de main-d'œuvre les plus immédiates sur une ligne de mise en conserve automatisée se manifestent aux extrémités avant et arrière de la ligne. Les dépalettiseurs qui alimentent automatiquement les boîtes vides vers le rinçage éliminent deux opérateurs qui, autrement, passeraient toute leur journée à empiler et à orienter les boîtes. Du côté de l’emballage, les monteurs automatiques de caisses, les emballeurs sur plateau et les palettiseurs réduisent un poste d’emballage manuel nécessitant quatre personnes à un seul technicien chargé de surveiller l’état des machines. La partie centrale de la ligne, constituée du bloc remplisseur-soudeuse, tire le plus grand avantage d’un contrôle en boucle fermée. Un remplisseur moderne équipé, pour chaque vanne, de débitmètres massiques et d’un système d’inspection des soudures relié à la logique de rejet du remplisseur peut fonctionner pendant plusieurs heures sans qu’un opérateur n’ait à toucher une seule boîte. Il ne s’agit pas d’éliminer le jugement humain, mais simplement de le déplacer des réglages répétitifs vers une surveillance globale du procédé.
Une modernisation de la ligne qui a inversé, du jour au lendemain, l’équation des effectifs
Une installation de co-emballage située à l’extérieur de Hô Chi Minh-Ville exploitait depuis plusieurs années une ligne de mise en conserve mixte : un remplisseur semi-automatique couplé à une machine de fermeture à couvercle alimentée manuellement, suivie d’un emballage manuel dans des barquettes sous film rétractable. La demande accrue pendant la haute saison pour une boisson gazeuse à la litchi a contraint le responsable de l’usine à mettre en place quatre postes de travail comportant chacun neuf opérateurs, mais la précision du remplissage restait insuffisante, entraînant un gaspillage par surremplissage de 2,5 %. La modernisation vers une ligne automatique intégrée de mise en conserve, basée sur un bloc monobloc remplisseur-fermeur issu d’un seul fournisseur, équipé de mandrins de fermeture à commande servo et d’un emballeur automatique de barquettes, a permis de réduire l’effectif direct sur la ligne de neuf à trois opérateurs par poste. Au cours des six premiers mois, le taux de gaspillage par surremplissage est tombé à 0,4 % et les 2 200 heures supplémentaires annuelles liées à l’emballage manuel ont disparu. Le délai de retour sur investissement s’est établi à peine moins de 14 mois, non pas parce que les machines fonctionnaient nettement plus vite, mais parce que moins d’opérateurs intervenaient sur chaque boîte et chaque barquette.
Comparaison des profils de main-d’œuvre selon les niveaux d’automatisation des lignes de mise en conserve
Toutes les usines ne peuvent pas justifier l’implantation d’un hall d’emballage entièrement automatisé (« lights-out »), et tous les produits ne sont pas adaptés à une ligne à haute vitesse. Le tableau ci-dessous s’appuie sur des données de production recueillies dans trois installations de conditionnement en boîtes métalliques traitant des canettes en aluminium de 330 ml à des volumes comparables, et compare le déploiement de la main-d’œuvre selon différentes configurations d’automatisation.
|
Niveau d'automatisation |
Opérateurs par poste |
Canettes par heure et par opérateur |
Perte typique due au remplissage excessif |
Temps de changement de série (minutes) |
Coût de la main-d’œuvre par 1 000 canettes (USD) |
|
Semi-automatique (alimentation manuelle des couvercles, emballage manuel) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Automatisation mixte (remplissage automatique, emballage manuel) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Automatisation complète (dépalettisation jusqu’à la palette) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Les chiffres plaident clairement en faveur de l’automatisation complète pour des volumes supérieurs à environ 25 000 canettes par jour. En dessous de ce seuil, l’automatisation mixte permet toutefois de réaliser une part significative des économies de main-d’œuvre, sans nécessiter l’investissement initial lié à la palettisation robotisée. Selon un rapport sectoriel de PMMI publié en 2023 sur l’automatisation de l’emballage des boissons, la réduction des coûts de main-d’œuvre demeure le principal moteur des investissements dans les équipements pour les producteurs de taille moyenne, même avant les gains de débit.
Les économies méconnues : cohérence, taux de rotation du personnel et temps de formation
La réduction directe des effectifs attire l’attention, mais les économies plus discrètes pèsent souvent davantage sur un cycle de vie de cinq ans pour un équipement. Les lignes automatisées produisent systématiquement le même poids de boîte, la même épaisseur de soudure et le même décalage de positionnement de l’étiquette, poste après poste, ce qui élimine les retouches et les arrêts non planifiés qui grèvent à la fois les budgets main-d’œuvre et matériaux. Elles atténuent également l’impact du turnover des opérateurs. Lorsqu’un opérateur expérimenté quitte une ligne manuelle, la courbe d’apprentissage de son remplaçant se traduit par une augmentation des rebuts pendant plusieurs semaines. Sur une ligne entièrement automatisée, le nouvel employé surveille un écran et réagit aux alertes, tandis que la machine conserve les connaissances relatives au procédé. Le temps de formation passe de plusieurs jours à quelques heures, et l’écart entre un opérateur en poste depuis six mois et un opérateur en poste depuis six ans se réduit à quelques points de pourcentage sur un rapport OEE.
Des partenaires de mise en service qui comprennent l’équation main-d’œuvre
Obtenir des économies de main-d'œuvre sur le papier est une chose. Les concrétiser sur le terrain nécessite une ligne qui arrive avec toute la logique de commande déjà opérationnelle entre la remplisseuse, la fermeuse, l’étiqueteuse et l’emballageuse. Lorsqu’un dépalettiseur ralentit, la remplisseuse doit ajuster automatiquement sa vitesse d’alimentation sans qu’un opérateur n’intervienne. Lorsqu’une tête de fermeuse sort des tolérances prévues, la ligne doit l’identifier avant qu’un palet entier de canettes ne soit mis en attente. Les fournisseurs qui conçoivent dès l’origine ce niveau d’intégration, comme BIEVO, aident les producteurs de boissons à atteindre plus rapidement leurs objectifs de réduction de la main-d’œuvre, car l’ensemble de la ligne fonctionne comme un système coordonné unique, et non comme une simple collection de machines individuellement performantes. Ce type de cohérence transforme une projection budgétaire relative à la main-d’œuvre en une réalité quotidienne reproductible.
Table des matières
- La masse salariale cachée dans une opération manuelle de mise en conserve
- Là où les machines prennent le relais : du dépalettisation à la palettisation
- Une modernisation de la ligne qui a inversé, du jour au lendemain, l’équation des effectifs
- Comparaison des profils de main-d’œuvre selon les niveaux d’automatisation des lignes de mise en conserve
- Les économies méconnues : cohérence, taux de rotation du personnel et temps de formation
- Des partenaires de mise en service qui comprennent l’équation main-d’œuvre