
La nómina oculta dentro de una operación manual de envasado
Recorra una planta de bebidas que aún depende de equipos semiautomáticos y los números relacionados con la mano de obra rara vez serán evidentes en una hoja de cálculo. Se esconden en las tres personas que cargan manualmente las tapas en la tolva de la selladora, en el operario que ajusta manualmente el botón del nivel de llenado cada pocos minutos y en los dos trabajadores temporales que desmontan manualmente los casos atascados en la empacadora. línea de llenado de bebidas carbonatadas que funciona sin una automatización rigurosa requiere de cuatro a seis operarios por turno solo para mantener las alturas de llenado y las especificaciones de las costuras dentro de los márgenes aceptables. Esas mismas personas no están disponibles para las tareas de saneamiento, la preparación para el cambio de lote ni las revisiones de calidad. Cuando los registros de lote indican que un equipo de ocho personas produce 12 000 latas en diez horas, la cifra de mano de obra por caja reduce los márgenes que un envasador por contrato simplemente no posee. La automatización modifica ese cálculo al sustituir tareas físicas repetitivas con ciclos mecánicos repetibles, lo que permite que un equipo más pequeño gestione una línea más rápida con menos desviaciones.
Donde las máquinas asumen el control: desde la despaletización hasta la paletización
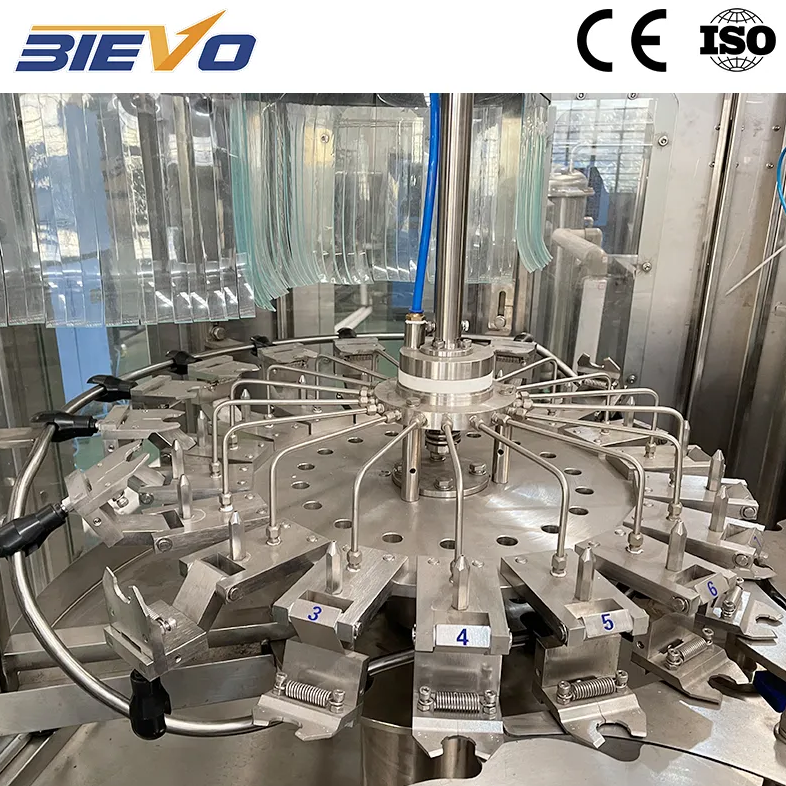
Los ahorros laborales más inmediatos en una línea automatizada de enlatado se observan en los extremos inicial y final. Los despaletizadores que alimentan automáticamente las latas vacías a través de un enjuagador eliminan a dos operarios que, de lo contrario, dedicarían toda la jornada laboral a apilar y orientar las latas. En el lado del empaque, los erectores automáticos de cajas, los embaladores de bandejas y los paletizadores reducen una estación manual de empaque con cuatro personas a un solo técnico que supervisa el estado de las máquinas. La parte central de la línea, el bloque llenador- sellador, es la que más se beneficia del control en bucle cerrado. Un llenador moderno equipado con medidores de caudal másico por válvula y un sistema de inspección de sellados vinculado a la lógica de rechazo del llenador puede funcionar durante horas sin que un operario toque una lata. No se trata de eliminar el juicio humano, sino de trasladarlo desde ajustes repetitivos hacia la supervisión del proceso.
Una actualización de la línea que cambió la ecuación del personal de trabajo de la noche a la mañana
Una instalación de coempaque situada fuera de Ciudad Ho Chi Minh operaba durante años una línea mixta de envasado en lata: un llenador semiautomático acoplado a una selladora manual de tapas, seguida de un empaque manual en bandejas envueltas con film retráctil. La demanda máxima de temporada de una bebida gaseosa sabor a lichí obligó al gerente de la planta a programar cuatro turnos de nueve trabajadores cada uno, y aun así la precisión del llenado variaba lo suficiente como para generar una pérdida por sobrellenado del 2,5 %. La actualización a una línea automática integrada de envasado en lata, basada en un bloque monolítico llenador-sellador de fuente única con mordazas de sellado accionadas por servomotores y una empacadora automática de bandejas, redujo el personal directo en la línea de nueve a tres trabajadores por turno. Durante los primeros seis meses, la pérdida por sobrellenado disminuyó al 0,4 % y desaparecieron las 2 200 horas anuales de horas extras vinculadas al empaque manual. El período de recuperación de la inversión se alcanzó en poco menos de 14 meses, no porque las máquinas funcionaran notablemente más rápido, sino porque menos personas intervenían en cada lata y en cada bandeja.
Comparación de perfiles laborales según los niveles de automatización de la línea de envasado en lata
No todas las plantas pueden justificar una sala de envasado totalmente automatizada (lights-out), y no todos los productos funcionan bien en una línea de alta velocidad. La tabla siguiente se basa en datos de producción recopilados en tres instalaciones de envasado que procesan latas de aluminio de 330 ml a volúmenes similares, comparando la asignación de mano de obra entre distintas configuraciones de automatización.
|
Nivel de automatización |
Operarios por turno |
Latas por hora operador |
Pérdida típica por sobrellenado |
Tiempo de cambio de formato (minutos) |
Costo laboral por 1.000 latas (USD) |
|
Semiautomática (alimentación manual de tapas, empaque manual) |
7–9 |
1,200–1,500 |
2.0–3.0% |
45–60 |
12.50–16.00 |
|
Automatización mixta (llenadora automática, empaque manual) |
5–6 |
2,000–2,400 |
1.0–1.8% |
35–45 |
8.50–11.00 |
|
Automatización total (despaletizado hasta paletizado) |
2–3 |
3,800–4,500 |
0.3–0.8% |
15–25 |
4.00–6.50 |
Los números respaldan claramente la automatización total para volúmenes superiores a aproximadamente 25.000 latas por día. Por debajo de ese umbral, la automatización mixta sigue capturando una parte significativa del ahorro de mano de obra sin incurrir en el costo inicial del paletizado robótico. Un informe industrial de PMMI de 2023 sobre automatización en el envasado de bebidas señaló que la reducción del costo laboral sigue siendo el principal impulsor de la inversión en equipos entre los productores medianos, incluso por encima de las mejoras en la capacidad de producción.
Los ahorros pasados por alto: coherencia, rotación y tiempo de formación
La reducción directa de personal llama la atención, pero los ahorros menos evidentes suelen ser más significativos a lo largo del ciclo de vida de cinco años de un equipo. Las líneas automatizadas producen el mismo peso del envase, el mismo grosor de la costura y la misma posición de la etiqueta turno tras turno, lo que elimina el retrabajo y las pérdidas que afectan tanto al presupuesto laboral como al de materiales. Asimismo, atenúan el impacto de la rotación de operarios. Cuando un operario experimentado de llenado abandona una línea manual, la curva de aprendizaje del sustituto se refleja en los índices de desecho durante semanas. En una línea totalmente automatizada, el nuevo empleado supervisa una pantalla y responde a alertas; la máquina conserva los conocimientos del proceso. El tiempo de formación disminuye de días a horas, y la diferencia entre un operario con seis meses de experiencia y otro con seis años se reduce a unos pocos puntos porcentuales en un informe de OEE.
Socios de puesta en marcha que comprenden la ecuación laboral
Obtener los ahorros de mano de obra sobre el papel es una cosa. Lograrlos en la planta de fabricación requiere una línea que llegue con toda la lógica de control ya comunicándose entre la llenadora, la selladora, la etiquetadora y la empaquetadora. Cuando un despaletizador reduce su velocidad, la llenadora debe ajustar automáticamente su velocidad de alimentación sin que un operario intervenga. Cuando una cabeza de sellado se desvía de las especificaciones, la línea debe detectarlo antes de que un palé completo de latas quede detenido. Los proveedores que diseñan este nivel de integración desde el principio, como BIEVO, ayudan a los productores de bebidas a alcanzar sus objetivos de reducción de mano de obra más rápidamente, porque toda la línea funciona como un sistema coordinado, no como una colección de máquinas individualmente competentes. Ese tipo de coherencia es lo que convierte una proyección presupuestaria de mano de obra en una realidad diaria repetible.
Tabla de contenidos
- La nómina oculta dentro de una operación manual de envasado
- Donde las máquinas asumen el control: desde la despaletización hasta la paletización
- Una actualización de la línea que cambió la ecuación del personal de trabajo de la noche a la mañana
- Comparación de perfiles laborales según los niveles de automatización de la línea de envasado en lata
- Los ahorros pasados por alto: coherencia, rotación y tiempo de formación
- Socios de puesta en marcha que comprenden la ecuación laboral