
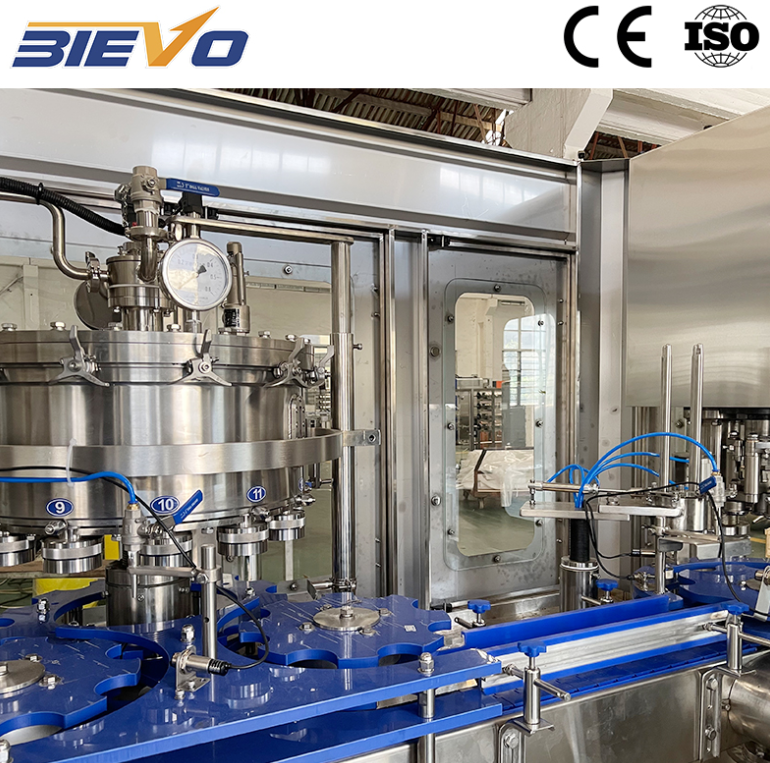
ابدأ من منطقة التعبئة، وليس من شاشة التحكم
يمكن لآلة تعبئة العلب أن تعرض وصفة مثالية على واجهة التشغيل البشرية (HMI)، بينما ينحرف وزن التعبئة الفعلي بمقدار غرامين أو ثلاثة غرامات بين الرؤوس المختلفة. وعادةً ما يبدأ هذا الفرق في منطقة التعبئة، وليس على الشاشة. ولذلك، قبل تعديل معايير وحدة التحكم المنطقية القابلة للبرمجة (PLC)، افحص ختم الصمامات ونوابضها وضغط حوض المنتج ومحاذاة الفوهات. فالارتداء البسيط يؤدي إلى أخطاء متكررة تبدو كأنها مشاكل برمجية. ففي مشروع تحديث نفّذ في مصنع مشروبات بجنوب الصين، بدأت خط الإنتاج ينحرف في فترة ما بعد الظهر الدافئة. وتبين أن ختمي صمامين قد انتفخا بعد تغيير مادة التعقيم، وأن أحد دعائم توجيه العلب كان قد أصبح فضفاضًا. وباستبدال الختمين بمادة متوافقة وإعادة ضبط الدعامة، انخفض مدى تباين وزن التعبئة بنسبة تقارب النصف. ويجب أن تكون الاستقرار الميكانيكي أولوية قصوى. فالفحص السريع لعشر علب من كل رأس يُظهر ما إذا كانت الأخطاء مرتبطة بصمام معين أو مسار معين أو بالآلة بأكملها. فإذا كان رأس واحد فقط غير دقيق، فركّز إصلاحك على ذلك الرأس. أما إذا انحرفت جميع الرؤوس معًا، فتحقق من إمدادات المنتج أو الضغط أو درجة الحرارة.
طابق طريقة التعبئة مع السلوك الفعلي للمنتج
دقة التعبئة ليست ميزة تقنية فقط في الجهاز، بل هي توافق بين طريقة التعبئة وسلوك المنتج. فعلبة الماء الثابت وعلبة المشروب الغازي الرغوي لا تشتركان في نفس نافذة التعبئة. وتستند أجهزة التعبئة بالحجم إلى حجم ثابت، لذا فإن تغيرات درجة الحرارة والكثافة لها تأثير. أما أجهزة التعبئة حسب المستوى فتعتمد على مساحة رأسية مستقرة، وقد تتأثر سلباً بالرغوة. وتستخدم أنظمة التدفق الكتلي خلايا التحميل أو مقاييس التدفق، لكنها ما زالت بحاجة إلى إشارات نظيفة ودعم مستقر للعلب. وتضيف المنتجات الغازية طبقة إضافية لأن الضغط ودرجة الحرارة يؤثران على ثاني أكسيد الكربون المذاب والرغوة. فقد يعمل جهاز تعبئة العلب بكفاءة عند ٤°م، لكنه يواجه صعوبات عند ١٠°م إذا لم تُعدّل الوصفة وتوقيت التعبئة. سجّل درجة حرارة المنتج وضغط الحوض ووزن التعبئة معاً. وابحث عن الأنماط خلال الوردية بأكملها، وليس فقط في عينة واحدة. فالكثير من الشكاوى المتعلقة بالدقة ما هي في الواقع سوى شكاوى بشأن اتساع نافذة العملية. قصّر هذه النافذة قبل أن تُحمّل جهاز التعبئة المسؤولية.
صلّح التعامل مع العلب قبل أن تسعى وراء الجرامات
لا يمكن لمُمْلِئٍ أن يملأ علبةً غير مُرَكَّبةٍ بشكلٍ صحيح. ويمكن أن تؤدي قضبان التوجيه البالية، أو العجلة النجمية الفضفاضة، أو تغيُّر سرعة الناقل إلى انسكاب السائل، أو ميلان العلب، أو نقص في الكمية المُملأة. وغالبًا ما تظهر هذه الأعطال على شكل قيمٍ شاذةٍ عشوائية، بينما تميل تآكل الصمامات إلى إظهار نمطٍ ثابتٍ في الرأس. راقب العلب أثناء دخولها برج الملء. فالرفع الطفيف أو الاهتزاز عند نقطة التثبيت يُعَدُّ إنذارًا مبكرًا. ونفِّذ اختبارًا بسيطًا: خفِّض سرعة الناقل بنسبة ١٠٪ وراقب ما إذا انخفض تباين الكمية المُملأة. فإذا انخفض، فالمشكلة تكمن في التعامل مع العلب وليس في صمام الملء. كما تأكَّد من أن وظائف منع الملء عند غياب العلب تعمل بشكلٍ صحيح، وأن أجزاء التغيير تعود إلى نفس الإعدادات بعد كل عملية تغيير. وتساعد ورقة الإعداد الرقمية المزودة بصورة وقيم عزم الدوران أكثر من دليل تعليمات عامٍّ مُجمَّع في ملفٍّ. كما أن إصلاح مشاكل التعامل رخيصٌ مقارنةً بإتلاف المنتج، ويُحسِّن جودة أي معايرة لاحقة.
|
نقطة الفحص |
العَرَض الشائع |
اختبار عملي |
إجراء تصحيحي |
|
ختم صمام الملء |
انحراف رأس واحد بعد التنظيف |
وزِّن ١٠ علب لكل رأس، على ثلاث دورات |
استبدله بختم متوافق، وتفقَّد الزنبرك |
|
دليل العلب والعجلة النجمية |
ملء منخفض عشوائي وتناثر |
تشغيل الناقل ببطء بنسبة ١٠٪ ومراقبة التباين |
إعادة ضبط السكك وتغيير الإرشادات البالية |
|
درجة حرارة المنتج |
تكوُّن رغوة وملء قصير أثناء الورديات الدافئة |
تسجيل درجة الحرارة ووزن الملء كل ٣٠ دقيقة |
تشديد تحكم المبرد وضبط توقيت الملء |
|
تركيب المستشعرات |
انحراف بطيء على مدار الأسابيع |
مقارنة العرض مع ميزان قابل للتتبع |
إعادة المعايرة والتحقق من القاعدة والتوصيلات الكهربائية |
استخدام عيِّنات ومعايير تعكس الإنتاج الفعلي
التحقق من علبة واحدة فقط ليس دراسةً لقدرات العملية. بل يجب إنشاء منهجية أخذ عيّنات تشمل جميع رؤوس الملء، وجميع الورديات، وتغيّرات المنتج. ويجب وزن العلب بعد جهاز الإغلاق، وتسجيل الوزن الفارغ، ثم حساب المحتوى الصافي. أما بالنسبة لمتطلبات الجهات التنظيمية أو العملاء، فإن المعيار الدولي OIML R87 يُعد مرجعاً مفيداً لمحتوى المنتجات المعبأة مسبقاً، بما في ذلك الأخطاء القصوى المسموح بها المرتبطة بالكمية الاسمية. ولا يحل هذا المعيار محل خطة الجودة الخاصة بالمصنع، لكنه يوفّر أساساً قابلاً للدفاع عنه. ويجب تتبع النتائج حسب كل رأس ملء باستخدام مخطط تحكّم. وينبغي الانتباه إلى مدى التغير المتحرك، وليس المتوسط فقط. فاستقرار المتوسط مع اتساع كبير في التشتت ما زال يشكّل مشكلة. ومن الأخطاء الشائعة تعديل جهاز الملء بعد كل علبة ذات وزن مرتفع أو منخفض، مما يحوّل التباين الطبيعي إلى تدخل غير مبرَّر. لذا يجب أخذ عدد كافٍ من العلب كي يظهر النمط بوضوح، ثم اتخاذ الإجراء المناسب عند الجذر الحقيقي للمشكلة. وفي حالة العلب الصغيرة، فإن التغيرات الصغيرة بالغرامات لها أهمية كبيرة، لذا يجب استخدام ميزان ذي دقة مناسبة والتحقق من صحته باستخدام أوزان قابلة للتتبع.
معايرة أجهزة الاستشعار والتحقق من سلامة الحلقة بأكملها
تتأرجح أجهزة الاستشعار، وتَرتخي التثبيتات، وتلتقط الأسلاك الضوضاء. وقد يكون مسبار المستوى نظيفًا لكنه خارج موضعه قليلًا. وقد تكون خلية التحميل سليمة لكنها مُركَّبة على هيكل ينثني. ويجب أن تشمل المعايرة الحلقة الكاملة للقياس، وليس العرض فقط. واستخدم أوزانًا قابلة للتتبع أو معيار تدفق موثوقًا به، ووثِّق القراءات قبل وبعد المعايرة، وأعد الفحص بعد التنظيف. وتحتاج تعويض درجة الحرارة إلى اهتمام خاص لأن أي تغير بسيط في درجة حرارة المنتج قد يؤثر في وزن الملء دون وجود عطل ميكانيكي. وتحقق من ذلك باستخدام عملية ملء زمنية وفحص على الميزان عند سرعة الإنتاج. وإذا استخدم الجهاز تعويضًا مبنيًّا على وصفات تشغيل، فتأكد من تفعيل الوصفة الصحيحة بعد التبديل. آلة ملء العلب هو نظامٌ يتضمَّن متغيرات ميكانيكية وكهربائية ومتغيرات خاصة بالمنتج. وغالبًا ما يفسِّر معايرة جهاز استشعار واحد مع إهمال المتغيرات الأخرى — مثل دعم الجهاز أو درجة حرارة المنتج — سبب تحسُّن الدقة يوم الإثنين وانخفاضها يوم الجمعة.
اجعل عمليات التبديل والصيانة قابلة للتكرار
معظم خسائر الدقة تحدث أثناء التبديل والتنظيف. فتُستبدل الأختام دون التحقق من توافق المركبات، وتُعاد الزنبركات إلى أماكنها بالترتيب الخطأ، وتُضبط قضبان التوجيه بالتقدير فقط. إن اتباع عملية قابلة للتكرار يفوق إيجاد حلٍ ذكيٍّ عابر. استخدم قائمة تحقق قصيرة للتبديل مرفقة بصورة توضيحية وقيم عزم الدوران، وقم بإجراء اختبار تعبئة تأكيدي قبل بدء الإنتاج الكامل. درِّب المشغلين على تسجيل أول عشر علب بعد كل عملية تبديل، وليس فقط في بداية الوردية. راجع البيانات أسبوعيًّا مع أقسام الصيانة والجودة. وإذا استمر انحراف نفس الرأس مرارًا، فابحث عن السبب الجذري بدلًا من إجراء تعديلات متكررة. أما بالنسبة لمصنِّعي المشروبات الذين يخططون لإنشاء خط إنتاج جديد أو تحديث كبير، فإن شركة «بييفو» (BIEVO) تجمع بين عقود من الخبرة في تصنيع ماكينات التعبئة، والتصنيع الداخلي للمكونات، والدعم الفني العالمي، مما يساعد في الحفاظ على مشاريع تعبئة العلب والتغليف ضمن حدود التشغيل العملي الفعلي.