
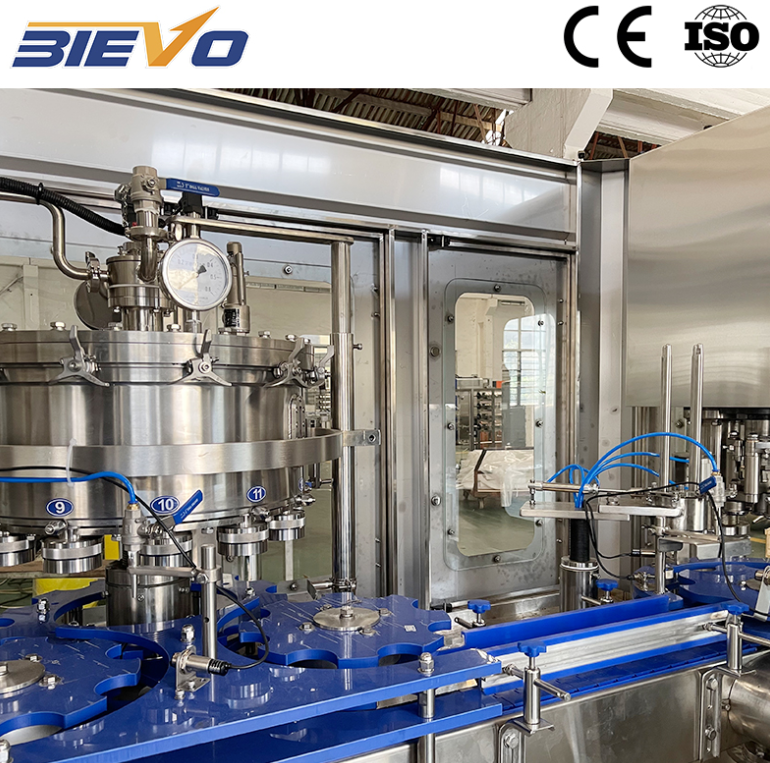
Kontrol Ekranı ile Değil, Dolum Bölgesiyle Başlayın
Bir kutu dolum makinesi, HMI üzerinde mükemmel bir tarif gösterebilirken gerçek dolum ağırlığı başlıklarda iki ya da üç gram sapma gösterebilir. Bu fark genellikle ekran değil, dolum bölgesinden kaynaklanır. PLC parametrelerine müdahale etmeden önce valf contalarını, yayları, ürün kabı basıncını ve nozul hizalamasını kontrol edin. Küçük aşınmalar, yazılım sorunları gibi görünen tekrarlanabilir hatalara neden olur. Güney Çin'deki bir içecek tesisi için yapılan bir yenileme çalışmasında, üretim sıcak öğleden sonraları sapmaya başladı. İki adet valf contası dezenfektan değişikliğinden sonra şişmişti ve bir adet kutu yönlendirici bağlantı parçası gevşemişti. Contaların uyumlu bir malzemeyle değiştirilmesi ve bağlantı parçasının yeniden sıkılması, dolum sapmasını yaklaşık yarısı kadar azalttı. Öncelik mekanik kararlılıktır. Her başlık için on adet kutu hızlıca kontrol edildiğinde hatanın bir valfi, bir kanalı mı yoksa tüm makineyi mi etkilediği anlaşılır. Bir başlık sapıyorsa o başlığı onarın. Tüm başlıklar birlikte sapıyorsa ürün tedariki, basınç veya sıcaklığı kontrol edin.
Dolum Yöntemini Ürünün Gerçek Davranışına Uygun Hale Getirin
Dolum doğruluğu yalnızca bir makine özelliği değildir. Dolum yöntemi ile ürün davranışının birbiriyle uyumlu olması gerekir. Durgun su içeren bir kutu ile köpüklü karbonatlı bir kutu aynı dolum aralığını paylaşmaz. Hacimsel dolum sistemleri sabit bir hacme dayanır; bu nedenle sıcaklık ve yoğunluk değişimleri önemlidir. Seviye bazlı dolum sistemleri ise sabit bir başlık boşluğuna (headspace) bağlıdır ve köpük oluşumu bu sistemi bozabilir. Kütle akış sistemleri yük hücreleri veya akış ölçerler kullanır; ancak yine de temiz sinyaller ve sabit kutu desteği gerektirir. Karbonatlı ürünler, basınç ve sıcaklığın çözünmüş CO2 miktarı ile köpük oluşumu üzerindeki etkisi nedeniyle ek bir karmaşıklık katmaktadır. 4 °C’de iyi çalışan bir kutu dolum makinesi, tarif ve dolum zamanlaması ayarlanmadıkça 10 °C’de sorun yaşayabilir. Ürün sıcaklığını, hazne basıncını ve dolum ağırlığını birlikte kaydedin. Tek bir örnekten ziyade vardiyalar boyunca ortaya çıkan kalıpları (pattern) inceleyin. Birçok doğruluk şikayeti aslında süreç aralığı (process window) ile ilgilidir. Önce bu aralığı daraltın; ardından dolum makinesini suçlamayın.
Gramları Takip Etmeye Başlamadan Önce Kutu Tutma Sorunlarını Giderin
Doğru oturtulmamış bir kutuyu doldurucu dolduramaz. Aşınmış kılavuz raylar, gevşek yıldız tekerleği veya konveyör hızındaki bir değişiklik sıçramaya, eğik duran kutulara ve eksik dolumlara neden olabilir. Bu arızalar genellikle rastgele aykırı değerler olarak ortaya çıkar; buna karşılık valf aşınması genellikle sabit bir baş deseni gösterir. Kutuların dolum kulesine girdiği sırada hareketlerini izleyin. Oturma noktasında küçük bir kaldırma veya sallanma işareti verir. Basit bir test yapın: konveyör hızını yüzde 10 oranında azaltın ve dolum değişkenliğinin düşüp düşmediğini gözlemleyin. Eğer düşüyorsa sorun dolum valfinden değil, kutu işleme sisteminden kaynaklanmaktadır. Ayrıca hiçbir kutunun dolumunu engelleyen kilitleme mekanizmalarının çalıştığını doğrulayın ve değişim parçalarının aynı ayarlara geri döndüğünü teyit edin. Genel talimatlar içeren bir ciltten çok, fotoğraflar ve tork değerleriyle donatılmış dijital bir kurulum sayfası daha faydalıdır. Ürünün hurdaya çıkarılmasına kıyasla işlemle ilgili düzeltmeler ucuzdur ve daha sonraki tüm kalibrasyonları daha anlamlı hale getirir.
|
Kontrol Noktası |
Yaygın belirti |
Uygulamalı test |
Düzeltici Eylem |
|
Dolum valfi contası |
Temizlik sonrası tek bir başın sapması |
Baş başına 10 kutu tartın, 3 çevrim |
Uyumlu conta ile değiştirin, yayı kontrol edin |
|
Kutu kılavuzu ve yıldız tekerleği |
Rastgele düşük doldurmalar ve sıçramalar |
Konveyörü %10 yavaşlatın ve değişimi izleyin |
Rayları sıfırlayın, aşınmış rehberleri değiştirin |
|
Ürün sıcaklığı |
Sıcak vardiyalarda köpük oluşumu ve eksik doldurmalar |
Her 30 dakikada bir sıcaklığı ve doldurma ağırlığını kaydedin |
Soğutucu kontrolünü sıkılaştırın, doldurma zamanlamasını ayarlayın |
|
Sensör Montajı |
Haftalar içinde yavaş kayma |
Ekranı kalibre edilebilir bir teraziyle karşılaştırın |
Yeniden kalibre edin, sabitleme parçasını ve kablolamayı kontrol edin |
Gerçek çıktıya uygun Örneklemeyi ve Standartları kullanın
Tek bir kutu kontrolü, bir yetenek çalışması değildir. Başlıklar, vardiyalar ve ürün değişikliklerini kapsayan bir örnekleme rutini oluşturun. Kutuları kapak makinesinden sonra tartın, dar ağırlığı kaydedin ve net içeriği hesaplayın. Yasal veya müşteri gereksinimleri için OIML R87, nominal miktarla ilişkilendirilen maksimum izin verilebilir hataları da içeren önambalajlı ürünlerin net içeriği konusunda yararlı bir referans sağlar. Bu standart, bir tesisin kendi kalite planını yerine koymaz; ancak savunulabilir bir temel oluşturur. Sonuçları doldurucu başlığına göre bir kontrol grafiğinde takip edin. Sadece ortalamaya değil, aynı zamanda hareketli aralığa da bakın. Geniş bir yayılıma sahip sabit bir ortalama bile hâlâ bir sorundur. Yaygın bir hata, her yüksek veya düşük ağırlıklı kutudan sonra doldurucuyu ayarlamaktır. Bu durum, normal varyasyonu müdahaleye dönüştürür. Deseni görebilmek için yeterli sayıda kutu örneği alın, ardından nedeni üzerinde işlem yapın. Küçük kutular için küçük gram değişimleri önemlidir; bu nedenle uygun çözünürlüğe sahip bir terazi kullanın ve onu izlenebilir ağırlıklarla kontrol edin.
Sensörleri Kalibre Edin ve Tüm Döngüyü Doğrulayın
Sensörler kayar, bağlantı parçaları gevşer ve kablolar gürültü alır. Bir seviye probu temiz olabilir ama hafifçe yanlış konumda olabilir. Bir yük hücresi sağlıklı olabilir ama esneyen bir çerçeveye monte edilmiş olabilir. Kalibrasyon, yalnızca ekranı değil, tam ölçüm döngüsünü kapsamalıdır. İzlenebilir ağırlıklar veya doğrulanmış bir akış standardı kullanın, bulunan ve bırakılan değerleri belgeleyin ve temizlemeden sonra kontrolü tekrarlayın. Sıcaklık kompanzasyonu dikkat gerektirir çünkü küçük ürün sıcaklığı değişimleri, mekanik bir arıza olmadan dolgu ağırlığını etkileyebilir. Üretim hızında zamanlı bir dolum ve terazi kontrolü ile doğrulayın. Makine tarif tabanlı kompanzasyon kullanıyorsa, değişimin ardından doğru tarifin etkin olduğunu doğrulayın. kutu doldurma makinesi mekanik, elektriksel ve ürün değişkenlerinden oluşan bir sistemdir. Ürün sıcaklığı gibi destekleyici faktörleri göz ardı ederek tek bir sensörü kalibre etmek, genellikle pazartesi günü doğruluğun iyi görünmesini ve cuma günü kötü görünmesini açıklar.
Değişim ve Bakımı Tekrarlanabilir Hale Getirin
En büyük doğruluk kayıpları, değişim ve temizlik sırasında gerçekleşir. Contalar, bileşen uyumluluğu kontrol edilmeden değiştirilir; yaylar yanlış sırayla yerleştirilir; kılavuz raylar hissederek ayarlanır. Tekrarlanabilir bir süreç, akıllıca bir çözümü daima geçer. Kısa bir değişim kontrol listesi kullanın: fotoğraflar, tork değerleri ve tam üretimden önceki doğrulama dolumu ile desteklenen bu liste. Operatörleri, her değişimden sonra ilk on kutuyu yalnızca vardiyaya başlarken değil, her değişimden sonra kaydetmeye eğitin. Verileri haftalık olarak bakım ve kalite ekipleriyle birlikte gözden geçirin. Aynı başlık sürekli sapma gösteriyorsa, tekrarlayan ayarlardan ziyade kök nedeni araştırın. İçecek üreticileri için yeni bir hattı veya büyük bir yükseltmeyi planlıyorsanız, BIEVO, dolgu makineleri imalatında kazandığı yıllarca deneyim, dahili torna-tezgâh kapasitesi ve küresel servis desteğiyle, kutu dolumu ve ambalajlama projelerinin pratik çalışabilirlik esaslarına bağlı kalmasını sağlar.
İçindekiler Tablosu
- Kontrol Ekranı ile Değil, Dolum Bölgesiyle Başlayın
- Dolum Yöntemini Ürünün Gerçek Davranışına Uygun Hale Getirin
- Gramları Takip Etmeye Başlamadan Önce Kutu Tutma Sorunlarını Giderin
- Gerçek çıktıya uygun Örneklemeyi ve Standartları kullanın
- Sensörleri Kalibre Edin ve Tüm Döngüyü Doğrulayın
- Değişim ve Bakımı Tekrarlanabilir Hale Getirin