
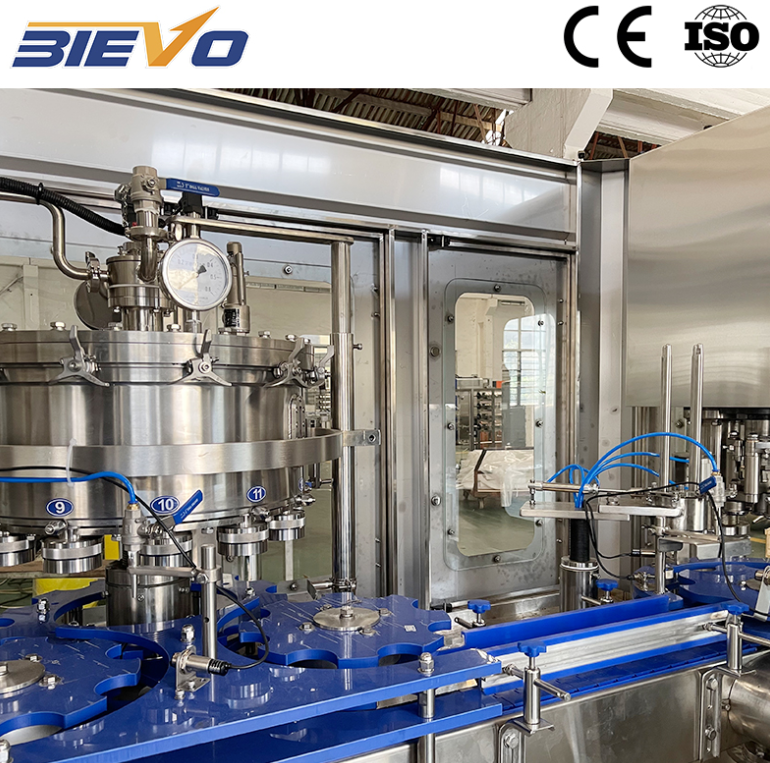
भर्ने क्षेत्रबाट सुरु गर्नुहोस्, नियन्त्रण स्क्रिनबाट होइन
एउटा क्यान भर्ने मेसिनले एचएमआईमा पूर्ण रेसिपी देखाउन सक्छ जबकि वास्तविक भर्ने वजन सिरहरूमा दुई वा तीन ग्रामसम्म फरक हुन सक्छ। यो अन्तर सामान्यतया भर्ने क्षेत्रमा सुरु हुन्छ, स्क्रिनमा होइन। पीएलसी प्यारामिटरमा हात लगाउनु अघि, भाल्भ सीलहरू, स्प्रिङहरू, उत्पादन कटोरो दबाब, र नोजल सँग जुडेको स्थिति जाँच गर्नुहोस्। सानो घिसिएको भागले दोहोरिने त्रुटिहरू सिर्जना गर्छ जुन सफ्टवेयर समस्या जस्तै देखिन्छन्। चिनियाँ दक्षिणमा एउटा पेय प्लान्टमा गरिएको पुनर्स्थापना कार्यमा, लाइन तातो अपराह्नमा फरक भएको थियो। दुई भाल्भ सीलहरू स्यानिटाइजर परिवर्तन पछि फुल्यो र एउटा क्यान गाइड ब्र्याकेट ढिलो भएको थियो। सीलहरूलाई संगत यौगिकसँग प्रतिस्थापन गरेर र ब्र्याकेटलाई पुनः सेट गरेर भर्ने विस्तार लगभग आधा घटाइएको थियो। यान्त्रिक स्थिरता पहिलो प्राथमिकता हो। प्रत्येक सिरका लागि दस क्यानहरूको छिटो जाँचले त्रुटिले कुनै भाल्भ, लेन, वा सम्पूर्ण मेसिनलाई अनुसरण गर्दछ कि भनेर देखाउँछ। यदि एउटा सिर गलत छ भने, त्यो सिर समाधान गर्नुहोस्। यदि सबै सिरहरू एकै साथ फरक भएका छन् भने, उत्पादन आपूर्ति, दबाब, वा तापक्रममा हेर्नुहोस्।
उत्पादनको वास्तविक व्यवहारसँग भर्ने विधिलाई मिलाउनुहोस्
भर्ने सटीकता केवल मेशिनको विशिष्टता मात्र होइन। यो भर्ने विधि र उत्पादनको व्यवहार बीचको मिलान हो। एउटा शामिल पानीको क्यान र झाग लागेको कार्बनेटेड क्यानले एउटै भर्ने समय सीमा साझा गर्दैनन्। आयतनिक भर्ने मेशिनहरू स्थिर आयतनमा निर्भर गर्छन्, त्यसैले तापमान र घनत्वमा परिवर्तनहरू महत्त्वपूर्ण हुन्छन्। स्तर भर्ने मेशिनहरू स्थिर हेडस्पेसमा निर्भर गर्छन् र झागले तिनीहरूलाई बाधित गर्न सक्छ। द्रव्यमान प्रवाह प्रणालीहरू लोड सेल वा प्रवाह मिटर प्रयोग गर्छन्, तर तिनीहरूलाई पनि सफा संकेतहरू र स्थिर क्यान समर्थनको आवश्यकता हुन्छ। कार्बनेटेड उत्पादनहरूले अर्को स्तर थप्छन् किनभने दबाव र तापमानले घुलित CO2 र झागलाई प्रभावित गर्छन्। ४ डिग्री सेल्सियसमा राम्रोसँग चल्ने क्यान भर्ने मेशिन १० डिग्री सेल्सियसमा खराब रूपमा चल्न सक्छ यदि रेसिपी र भर्ने समय समायोजित गरिएको हुँदैन। उत्पादनको तापमान, बाउल दबाव र भर्ने वजन सँगै रेकर्ड गर्नुहोस्। एउटा मात्र नमुनामा नभएर, पूरै शिफ्टभरि प्रतिरूपहरू खोज्नुहोस्। धेरै सटीकता सम्बन्धी शिकायतहरू वास्तवमा प्रक्रिया सीमा सम्बन्धी शिकायतहरू हुन्। भर्ने मेशिनलाई दोष दिनुभन्दा पहिले सीमा सँगै ठिटो बनाउनुहोस्।
ग्रामहरू पछ्याउनुभन्दा पहिले क्यान ह्यान्डलिङ ठिक गर्नुहोस्
एउटा फिलरले सही ढंगले बसाइएको नभएको क्यान भर्न सक्दैन। घिसिएका गाइड रेल, ढिलो स्टार व्हील, वा कन्भेयरको गति परिवर्तनले छिटो छिटो छिर्ने तरल, झुकिएका क्यान, र अपर्याप्त भराइ जस्ता समस्याहरू उत्पन्न गर्न सक्छन्। यी दोषहरू प्रायः अनियमित आउटलायरको रूपमा देखिन्छन्, जबकि भाल्भको घिसिएपनले सामान्यतया स्थिर हेड प्याटर्न देखाउँछ। क्यानहरूलाई भराइ टर्नटेबलमा प्रवेश गर्दा नै निरीक्षण गर्नुहोस्। बसाइएको बिन्दुमा सानो उचाइ वा हल्लाइ चेतावनीको संकेत हो। एउटा सरल परीक्षण गर्नुहोस्: कन्भेयरको गति १० प्रतिशत घटाएर भराइको भिन्नता कम भएको छ कि छैन भनेर अवलोकन गर्नुहोस्। यदि भिन्नता कम भएको छ भने, समस्या हातले सँगाल्ने (ह्यान्डलिङ) मा छ, भाल्भमा होइन। यसको साथै, कुनै पनि क्यान नभराइ इन्टरलकहरू काम गरिरहेका छन् कि छैन भनेर पनि पुष्टि गर्नुहोस् र परिवर्तनका लागि प्रयोग गरिएका भागहरू आफ्नै अगाडिका सेटिङहरूमा फर्किएका छन् कि छैन भनेर जाँच गर्नुहोस्। फोटो र टर्क मानहरू सहितको डिजिटल सेटअप शीटले सामान्य निर्देशनहरूको बाइन्डरभन्दा धेरै उपयोगी हुन्छ। हातले सँगाल्ने समस्याको समाधान गर्न लाग्ने लागत कुनै पनि उत्पादन फाल्ने लागतभन्दा धेरै कम हुन्छ, र यसले पछिका सबै क्यालिब्रेसनहरूलाई अझ अर्थपूर्ण बनाउँछ।
|
चेक पोइन्ट |
सामान्य लक्षण |
व्यावहारिक परीक्षण |
सुधारात्मक कार्य |
|
फिलर भाल्भ सील |
एउटा हेड सफा गरेपछि विचलित हुन्छ |
प्रत्येक हेडका लागि १० वटा क्यान तौल्नुहोस्, ३ चक्र |
संगत सीलसँग प्रतिस्थापन गर्नुहोस्, स्प्रिङ्को जाँच गर्नुहोस् |
|
मार्गदर्शन गर्न सक्छ र तारा पहिया |
अनियमित न्यून भरण र छिटो छिटो छिटकने |
धीमा कन्भेयर १० प्रतिशत र विचरण हेर्नुहोस् |
रेलहरू रिसेट गर्नुहोस्, घिसिएका मार्गदर्शकहरू प्रतिस्थापन गर्नुहोस् |
|
उत्पादनको तापक्रम |
गर्म शिफ्टमा फोम र छोटो भरण |
प्रत्येक ३० मिनेटमा तापक्रम र भरण वजन लग गर्नुहोस् |
चिलर नियन्त्रण कडा गर्नुहोस्, भरण समय समायोजन गर्नुहोस् |
|
सेन्सर माउन्टिङ |
हप्तौंमा धीमा विचलन |
प्रदर्शन तुलना गर्नुहोस् र ट्रेसेबल स्केलसँग |
पुनः क्यालिब्रेट गर्नुहोस्, ब्र्याकेट र वायरिङ जाँच गर्नुहोस् |
वास्तविक उत्पादनलाई प्रतिबिम्बित गर्ने नमुना र मापदण्ड प्रयोग गर्नुहोस्
एउटा मात्र जाँच क्यान भनेको क्षमता अध्ययन होइन। सिरहरू, शिफ्टहरू र उत्पादन परिवर्तनहरू समावेश गर्ने नमुना लिने कार्यक्रम बनाउनुहोस्। सीमर पछि क्यानहरू तौल्नुहोस्, खाली वजन (टेयर वजन) रेकर्ड गर्नुहोस् र शुद्ध सामग्रीको मात्रा गणना गर्नुहोस्। कानूनी वा ग्राहकका आवश्यकताहरूका लागि, ओआइएमएल आर८७ अग्रिम-प्याकेज गरिएको उत्पादनको शुद्ध सामग्रीको लागि उपयोगी सन्दर्भ प्रदान गर्दछ, जसमा सामान्य मात्रासँग जोडिएका अधिकतम अनुमत त्रुटिहरू समावेश छन्। यो मापदण्डले कारखानाको आफ्नै गुणस्तर योजनालाई प्रतिस्थापन गर्दैन, तर यसले रक्षण योग्य आधारभूत मापदण्ड प्रदान गर्दछ। परिणामहरू फिलर सिरहरू अनुसार नियन्त्रण चार्टमा ट्र्याक गर्नुहोस्। केवल औसत मात्र होइन, चलित दायरा (मुभिङ रेन्ज) पनि हेर्नुहोस्। औसत स्थिर भए पनि विस्तृत दायरा भएको अवस्था पनि अझै पनि समस्या हो। एउटा सामान्य गल्ती भनेको प्रत्येक उच्च वा निम्न क्यान पछि फिलरलाई समायोजन गर्नु हो। यसले सामान्य भिन्नतालाई अनावश्यक हस्तक्षेपमा परिणत गर्दछ। प्रतिरूपको रूपमा पर्याप्त क्यानहरू लिनुहोस् जसले ढाँचा देखाउन सकोस्, त्यसपछि कारणमा कार्य गर्नुहोस्। साना क्यानहरूका लागि साना ग्राम परिवर्तनहरू पनि महत्त्वपूर्ण हुन्छन्, त्यसैले उपयुक्त संकल्पको तौल मशिन प्रयोग गर्नुहोस् र यसलाई प्रशिक्षित वजनहरूसँग जाँच गर्नुहोस्।
सेन्सरहरू क्यालिब्रेट गर्नुहोस् र सम्पूर्ण लुपलाई मान्यता दिनुहोस्
सेन्सरहरू विचलित हुन्छन्, ब्र्याकेटहरू ढिलो हुन्छन्, र वायरिङले शोर एकत्रित गर्छ। एउटा स्तर प्रोब सफा हुन सक्छ तर सामान्यतया अलि अस्थानमा हुन सक्छ। एउटा लोड सेल स्वस्थ हुन सक्छ तर एउटा फ्रेममा माउन्ट गरिएको हुन सक्छ जुन लचिलो हुन्छ। क्यालिब्रेसनले केवल प्रदर्शन मात्र होइन, बरु पूर्ण मापन लुपलाई समावेश गर्नुपर्छ। ट्रेसेबल वजन वा सत्यापित प्रवाह मापदण्ड प्रयोग गर्नुहोस्, भेटिएको अवस्था र छोडिएको अवस्थाको रेकर्ड राख्नुहोस्, र सफा गरेपछि जाँच पुन: गर्नुहोस्। तापमान समायोजनलाई ध्यान दिनुपर्छ किनभने सामानको तापमानमा सानो परिवर्तनले मेकानिकल दोष नभए पनि भर्ने वजनलाई सार्न सक्छ। उत्पादन गतिमा समय-निर्धारित भर्ने र तौलको जाँच गरेर मान्यता दिनुहोस्। यदि मेसिनले रेसिपी-आधारित समायोजन प्रयोग गर्छ भने, परिवर्तनपछि सही रेसिपी सक्रिय छ कि छैन भनेर पुष्टि गर्नुहोस्। एउटा कैन भर्ने मशीन यो यान्त्रिक, विद्युतीय र उत्पादन सम्बन्धी चर परिवर्तनशीलताको प्रणाली हो। एउटा सेन्सर क्यालिब्रेट गर्दा अरू कुराहरू जस्तै समर्थन वा उत्पादनको तापमानलाई बेवास्ता गर्नुले बिहिवारमा शुद्धता राम्रो देखिन्छ भने शुक्रवारमा नराम्रो देखिने कारण हुन सक्छ।
परिवर्तन र रखरखावलाई दोहोर्याउन सकिने बनाउनुहोस्
धेरै सटीकता घाटा परिवर्तन र सफाइको समयमा हुन्छन्। सीलहरू संयोज्यता जाँच नगरी अर्को सामग्रीसँग परिवर्तन गरिन्छन्, स्प्रिङहरू गलत क्रममा फर्काइन्छन्, र गाइड रेलहरू अनुमानमा सेट गरिन्छन्। दोहोर्याउन सकिने प्रक्रिया एउटा चतुर समाधानभन्दा राम्रो हुन्छ। छोटो परिवर्तन जाँच सूची प्रयोग गर्नुहोस् जसमा तस्वीरहरू, टर्क मानहरू र पूर्ण उत्पादनअघि प्रमाणीकरण भर्ने प्रक्रिया समावेश छ। अपरेटरहरूलाई प्रत्येक परिवर्तनपछि पहिलो दश क्यानहरूको रेकर्ड गर्न सिकाउनुहोस्, केवल शिफ्टको सुरुमा मात्र होइन। यो डाटा साप्ताहिक रूपमा रखरखाव र गुणस्तर टोलीसँग समीक्षा गर्नुहोस्। यदि एउटै हेड निरन्तर विचलित हुँदैछ भने, बारम्बार समायोजन गर्नुभन्दा जड कारण खोज्नुहोस्। पेय प्रोड्युसरहरू जसले नयाँ लाइन वा प्रमुख अपग्रेड योजना बनाइरहेका छन्, BIEVO भर्सिटी भरिएको फिलिङ मेसिनरी निर्माण, आन्तरिक मेसिनिङ र वैश्विक सेवा सहयोगको दशकौंको अनुभव सँगै क्यान फिलिङ र प्याकेजिङ परियोजनाहरूलाई व्यावहारिक चलाउन सकिने आधारमा राख्न मद्दत गर्छ।
विषयसूची
- भर्ने क्षेत्रबाट सुरु गर्नुहोस्, नियन्त्रण स्क्रिनबाट होइन
- उत्पादनको वास्तविक व्यवहारसँग भर्ने विधिलाई मिलाउनुहोस्
- ग्रामहरू पछ्याउनुभन्दा पहिले क्यान ह्यान्डलिङ ठिक गर्नुहोस्
- वास्तविक उत्पादनलाई प्रतिबिम्बित गर्ने नमुना र मापदण्ड प्रयोग गर्नुहोस्
- सेन्सरहरू क्यालिब्रेट गर्नुहोस् र सम्पूर्ण लुपलाई मान्यता दिनुहोस्
- परिवर्तन र रखरखावलाई दोहोर्याउन सकिने बनाउनुहोस्